
Geniş Bir Sonotrot Ortada Neden Kaynak Yapar da Kenarlarda Yapmaz
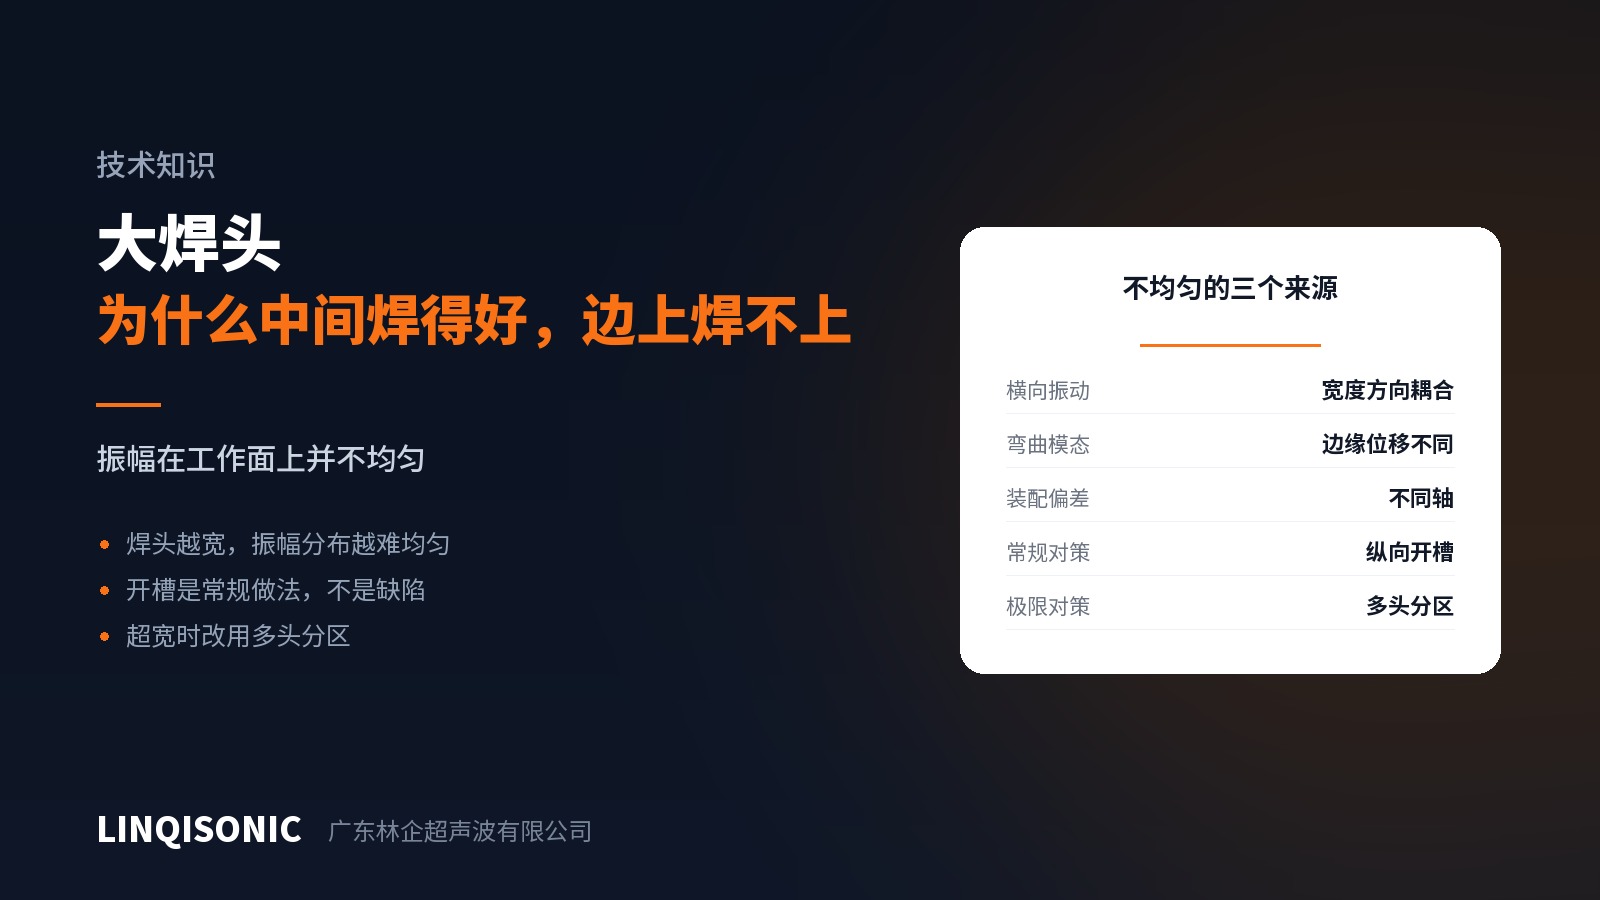
Büyük parçalarda yaygın bir şikâyet: orta bölge güzelce kaynar, iki uç ise ya kaynaşmaz ya da aşırı çapak yapar. Parametreleri değiştirmek işe yaramaz, çünkü bu bir parametre sorunu değildir.
Genlik çalışma yüzeyi boyunca düzgün değildir
İdeal olarak çalışma yüzeyindeki her nokta aynı miktarda hareket etmelidir. Pratikte sonotrot genişledikçe bu zorlaşır.
Yanal hareket. Sonotrot eksenel olarak uzayıp kısalırken Poisson etkisi onu yanal olarak da büzüp genleştirir. Sonotrot genişledikçe bu bileşen daha belirgin hâle gelir; eksenel hareketle etkileşerek genlik dağılımını bozar.
Eğilme modları. Geniş ve ince sonotrotlar kolayca eğilme titreşimine girer ve çalışma yüzeyi davul derisi gibi eğilir; merkez ile kenardaki yer değiştirme belirgin biçimde farklılaşır.
Montaj hatası. Eksen kaçıklığı, kirli birleşme yüzeyleri ya da yanlış sıkma torku bir tarafın genliğini düşürür.
Yarıklar standart uygulamadır
Büyük sonotrotlarda çoğu zaman birkaç eksenel yarık bulunur. Bunlar soğutma delikleri ya da hafifletme değildir — amaçları geniş bir sonotrotu akustik olarak birkaç dar sonotrota bölmek, yanal etkileşimi ve eğilme modlarını bastırarak her bölümün kendi başına eksenel titreşmesini sağlamaktır.
Büyük bir sonotrottaki yarıklar sağlam bir tasarımın işaretidir, imalat kusurunun değil.
Belirli bir genişlikten sonra bölgelere ayırın
Yarık açmanın sınırı vardır. Kaynak genişliği tek bir sonotrotun düzgün tutabileceğini aştığında doğru yanıt ayrı bölgeleri tahrik eden birden çok sonotrottur; her biri kendi konvertörüyle ve birleşimin kendi bölümüyle.
Böylece her sonotrot rahat çalıştığı aralıkta kalır ve düzgünlük güvence altına alınır; bedeli makinenin karmaşıklaşmasıdır.
Önce basit nedenleri eleyin
Sonotrottan şüphelenmeden önce şunları doğrulayın:
Alttan destek düzgün mü? Bir tarafı desteklenip diğeri desteklenmeyen bir parça, tümüyle farklı ve çok daha yaygın bir nedenden ötürü düzensiz genliğe benzer davranır.
Sonotrot parçaya paralel mi? Montajdan sonra kopya kâğıdı ya da yumuşak bir malzeme bastırıp izin düzgün olup olmadığına bakın.
Birleşme yüzeyleri temiz ve tork doğru mu? Konvertör-booster ve booster-sonotrot yüzeyleri temiz ve düz olmalı, belirtilen torkla sıkılmalıdır; yetersiz tork iletimde enerji kaybettirir.
Parça yüksekliği tutarlı mı? Gelen malzeme toleransları gevşekse yüksek parçalar önce temas eder, alçak olanlar hiç etmez; bu da kenarların kaynaklanmaması gibi görünür.
Nasıl ölçülür
En doğrudan yöntem: çalışma yüzeyinin altına ısıl kâğıt ya da ince kaynaklanabilir bir film koyup havaya kaynak yapın ve izin derinlik dağılımını okuyun. Daha derin olan daha yüksek genlik, daha açık olan daha düşük genlik demektir ve dağılım bir bakışta görülür. Basit ve güvenilirdir; sonotrot değişiminde ve rutin bakımda yapmaya değer.
Büyük sonotrot tasarımı ve kullanılabilir azami alan ultrasonik kaynak makinesi sayfalarında ele alınmıştır. Çizimleri ve birleşim yerleşimini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.