
Şeffaf Parçaların Kaynağı: Görünüm ve Dayanım Bir Arada
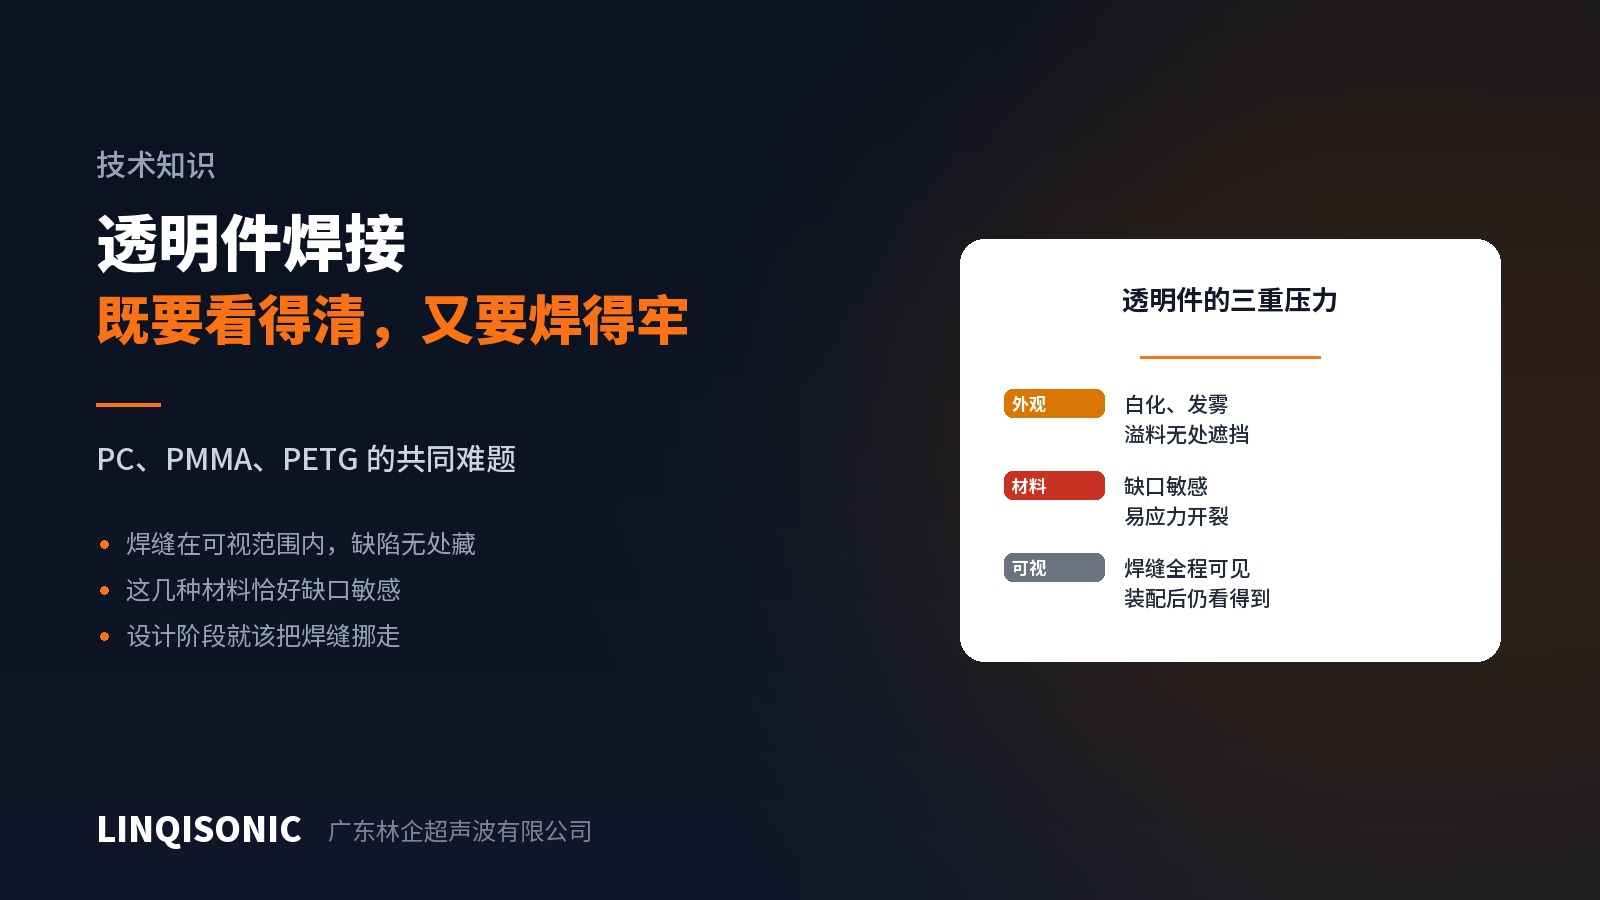
Şeffaf parça kaynağı birleşik bir sınavdır: birleşim gizlenemez, malzeme nazik ve her kusur sergilenir.
Üç baskı
Birleşim tamamen görünür. Opak parçalarda birleşim montajdan sonra kaybolur; şeffaf parçalarda ise içinden görünür ve beyazlamanın, pusluluğun, çapağın ya da kabarcıkların saklanacak yeri yoktur.
Malzeme çentiğe duyarlıdır. Hem PC hem PMMA gerilme yoğunlaşmasına kötü tepki verir. Sonotrot izinin kenarı, birleşimdeki keskin bir köşe ya da bir fikstür temas noktası, beyazlamaya ya da çatlağa yol açan yoğunlaşma noktası hâline gelebilir. İkisinden PMMA daha gevrektir.
Görünüm standartları daha yüksektir. Şeffaf parçalarda görünüm kusuruna tolerans zaten düşüktür. Siyah ABS'de fark edilmeyecek hafif bir pusluluk, şeffaf PC'de parçayı ıskartaya çıkarır.
Tasarımın yapabilecekleri — en etkili yol
Birleşimi görünmez bir yere alın. En etkili önlem ve tek gerçek çözüm. Montajdan sonra gizlenen yüzeyler — yan duvarlar, alt yüzeyler, flanş altları — hepsi değerlendirilmeye değer. Çizimde geçirilen on dakika, parametrelerle uğraşılan üç ayı geçer.
Çapak kanalı tasarlayın. Şeffaf parçalarda çapak çok göze çarpar; birleşimin yanındaki bir kanal eriyiğin dışarı değil içeri akmasını sağlar.
Keskin köşelerden kaçının. Birleşimdeki geçişlere yarıçap verin; böylece gerilme yoğunlaşması ve hem beyazlama hem çatlak riski azalır.
Birleşim biçimini değerlendirin. Kayma birleşimi eriyiği eşleşen yüzeyler arasında tutar ve genellikle enerji yönlendiriciden daha temiz görünür — ancak rijit yan duvarlar ister ve şeffaf parçalarda yaygın olan ince cidarlı kutuların kontrol edilmesi gerekir.
Prosesin yapabilecekleri
Sonotrot temas alanını büyütüp basıncı azaltın. İz şeffaf parçalarda çok daha belirgindir; daha büyük alan ve daha az kuvvet daha hafif iz demektir.
Sonotrot yüzeyini parlatın. Çalışma yüzeyindeki her doku şeffaf yüzeye birebir aktarılır. Burada parlatılmış sonotrot neredeyse zorunludur.
İnişi yavaşlatın. Temas anındaki darbe hem izin hem gerilme beyazlamasının başlıca kaynağıdır.
Tutma süresini uzatın. Eriyiğin kuvvet altında yavaşça katılaşması artık gerilmeyi ve sonradan ortaya çıkan beyazlamayı azaltır.
Enerjide biraz düşük tarafta kalın. Aşırı ısınma belirtilerini — sararma, kabarcık — açıklamak zayıf bir birleşimi açıklamaktan daha zordur. Ancak soğuk kaynak yaratacak kadar düşük olmasın: görünüm ile kaynaşma ayrı ayrı doğrulanmalıdır.
Malzeme notları
PC, PMMA ve PETG'nin hepsi amorftur ve makul biçimde kaynaklanır. Zorluk kaynaklanabilirlikte değil, görünüm ve çentiğe duyarlılıktadır.
PMMA, ABS ile tam uyumludur; şeffaf pencere gerektiğinde yaygın kullanılan bir ikilidir. PC ile ABS ise yalnızca kısmen uyumludur ve daha dar bir pencereyle daha fazla özen ister. Eksiksiz uyumluluk tablosu indirmeler sayfasındaki Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabındadır.
Makinelere göre kuvvet kontrolü ve iniş hızı ultrasonik kaynak makinesi sayfalarındadır. Parça çizimlerini ve görünüm gereksinimlerini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.