
PP Kaynağı: Yüzeyde İz Bırakmadan Güçlü Birleşim
PP (polipropilen) parçalarda müşteriler genellikle aynı talebin iki yarısını dile getirir: birleşim güçlü olmalı ve yüzeyde iz kalmamalı.
PP'de bu ikisini birlikte sağlamak çoğu malzemeye göre daha zordur, çünkü ters yönlere çekerler. Dayanım, birleşim yüzeyine iletilen enerji ister; enerji yükseldiğinde de görece yumuşak PP yüzeyi sonotrotun izini alır.
Çözüm ikisi arasında uzlaşmak değil, yaklaşımı değiştirmektir: toplam enerjiyi artırmayın — enerjinin daha azının yüzeyden geçmesini, daha fazlasının birleşim yüzeyinde kalmasını sağlayın.
Önce PP'nin ne olduğuna bakalım
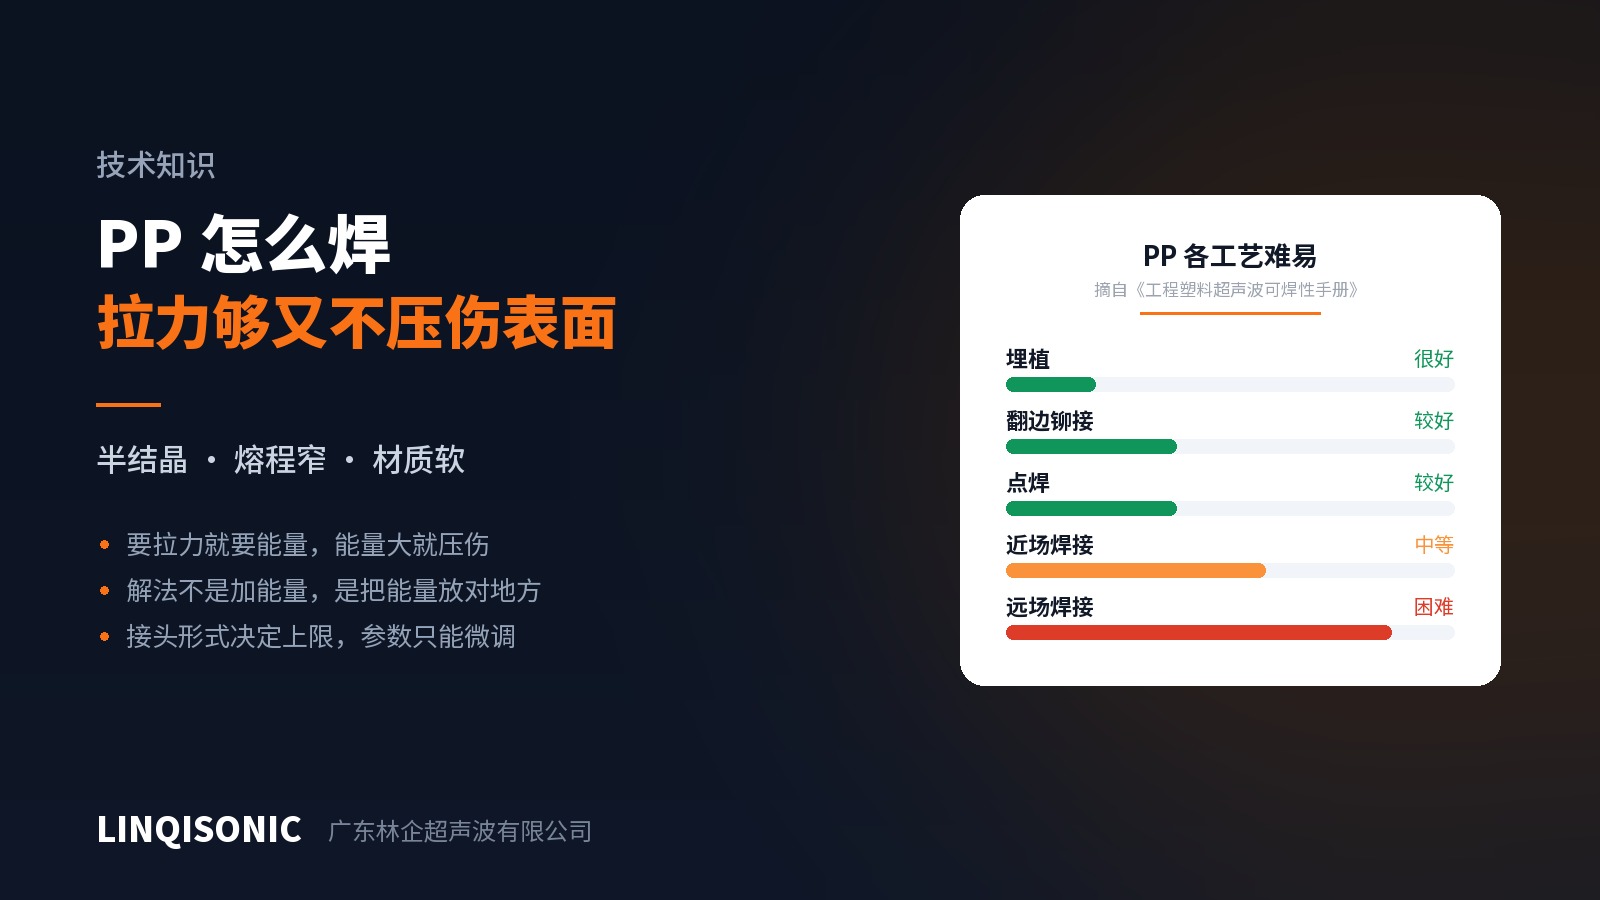
Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabımızda PP'nin notları geniş bir yelpazeye yayılır: insert yerleştirmede çok iyi, perçinleme ve punta kaynağında iyi, yakın alan kaynağında orta ve uzak alanda zor.
Bu yayılımın kendisi açıklamadır. PP yarı kristalindir, belirli bir erime noktası ve dar bir erime aralığı vardır; ayrıca iç sönümü yüksek ve rijitliği düşüktür, dolayısıyla akustik dalga içinde hızla zayıflar. Sonotrotun birleşime yakın bastırabildiği her yerde — insert yerleştirme, perçinleme, punta kaynağı, yakın alan kaynağı — işler yolunda gider. Titreşimin parça gövdesinden geçip uzaktaki bir birleşime ulaşması gerektiği anda oraya çok azı varır.
Birinci sonuç: PP parçaları yakın alan için tasarlayın ve mümkün olan her yerde uzak alandan kaçının. Bu karar çizimde verilir ve sonradan telafi edilemez.
Dayanım nereden gelir
Birleşim biçimi tavanı belirler; parametreler yalnızca ince ayar yapar.
Yarı kristalin malzemelerde kayma birleşimi genellikle enerji yönlendiriciyi geçer. Enerji yönlendirici tepede anlık erimeye ve ardından akışa dayanır; PP'nin dar erime aralığında o an güç tekrarlanır — aynı parti içinde bazı parçalar tam kaynaşırken bazıları eksik kalır. Kayma birleşimi sıkı geçme boyunca süregelen sürtünmeyle ısı üretir, böylece erime eşleşen yüzey boyunca kademeli ilerler; proses çok daha kontrol edilebilirdir ve kaynak alanı daha büyüktür.
Kaynak derinliği kuvvetten daha belirleyicidir. Dayanım, parçaların ne kadar sıkı bastırıldığından değil, gerçekten kaynaşan alandan gelir. Kuvvetin görevi yüzeyleri temasta tutmak ve eriyiği sıkıştırmaktır; fazlası eriyiği birleşimden dışarı sıkarken yüzeyde de iz bırakır. Makine ayarlarının çoğu tam burada yanlış yöne gider.
Fikstür parçayı desteklemelidir. PP'nin rijitliği düşüktür ve kaynak kuvveti altında esner. Fikstür yalnızca kenarları destekliyorsa orta bölge çöker, birleşim boyunca gerçek basınç değişir ve sonuçta kaynak yer yer sağlam, yer yer aç kalır. Destek alanı bol olmalı ve parça konturunu izlemelidir.
Yüzeyi korumak
1. Sonotrot temas alanını büyütün. Aynı kuvvette temas alanını iki katına çıkarmak basıncı yarıya indirir. Sonotrotun çalışma yüzeyi küçük bir noktaya basmak yerine parçanın temas bölgesini izlemelidir.
2. Temas noktasını görünmeyen bir yüzeye alın. Yine tasarım aşaması kararı. PP parçalarının çoğunda görünen ve gizli birer taraf vardır; sonotrot temasını montajdan sonra görünmeyecek yere koyun, sorun ortadan kalkar.
3. İniş hızını ve tetikleme yöntemini kontrol edin. İzin büyük bölümü sonotrotun yüzeye hızlı gelmesinden kaynaklanır. İniş hızını düşürmek ve temas yerine konuma ya da kuvvete göre tetiklemek gözle görülür fark yaratır.
4. Uygun yerlerde daha yüksek frekansı değerlendirin. Daha yüksek frekans aynı enerji için daha düşük genlik demektir; bu da ince cidarlara ve görünen yüzeylere daha naziktir. Bedeli daha düşük elde edilebilir güç ve daha küçük azami kaynak alanıdır. Küçük, ince, görünüm açısından kritik parçalara uygundur — büyük parçalar yine daha düşük frekans ister.
5. Sonotrot yüzeyinin durumunu izleyin. Çalışma yüzeyindeki pürüz ya da hasar PP'ye birebir aktarılır. Bu, yumuşak malzemelerde rijit olanlara göre daha çok görülür ve düzenli denetim gerektirir.
Hepsini bir araya koyunca
Baştaki çatışmaya dönelim. Dayanım ile görünüm çakıştığında şu sırayla ilerleyin:
Tasarımın yakın alan olup olmadığını doğrulayın — uzak alansa önce onu düzeltin; gerisi boşa emektir.
Birleşim biçimini gözden geçirin — enerji yönlendiriciyi kayma birleşimiyle değiştirmek çoğu zaman dayanımı ve görünümü aynı anda iyileştirir, çünkü kaynaşma daha tam olur ve daha az toplam enerji gerekir.
Sonra sonotrot temas alanı ve tetikleme yöntemi — bu ikisi izi doğrudan belirler.
Ancak bundan sonra parametreleri ayarlayın. Parametreler sağlam bir tasarıma ince ayar yapar; kötü bir tasarımı kurtarmaz.
Tersinden ilerlemek — önce tüm parametre alanını tüketip sonra malzemeyi suçlamak — en yaygın ve en çok zaman yiyen yoldur.
Tam tablo nerede
Bu yazı PP'ye ilişkin gerekçeyi ele alır. Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabı yaygın mühendislik termoplastikleri için yakın alan kaynağı, uzak alan kaynağı, perçinleme, insert yerleştirme ve punta kaynağında eksiksiz zorluk derecelendirmelerini ve farklı malzemeler için uyumluluk tablosunu verir. Enerji Yönlendirici ve Birleşim Tasarım Kılavuzu, kayma birleşimi sıkı geçme payının parça boyutuna göre nasıl gruplandığı dâhil, sekiz birleşim tipi için eksiksiz ölçü sistemini sunar. Her ikisi de indirmeler sayfasındadır.
PP parçaları genellikle yakın alan için tasarlanır; bu da strok, kuvvet kontrolü ve tetikleme yöntemine özgü talepler getirir. Model konfigürasyonları ultrasonik kaynak makinesi sayfalarındadır.
Bir PP parçasının değerlendirilmesi için çizimleri ya da bir numuneyi 1427498429@qq.com adresine gönderin veya +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.