
การเชื่อม PEEK ด้วยอัลตราโซนิก: ความยากและวิธีรับมือ
PEEK (พอลิอีเทอร์อีเทอร์คีโตน) ถูกใช้มากขึ้นในอุปกรณ์การบินและอวกาศ การแพทย์ และเซมิคอนดักเตอร์ จึงเกิดคำถามว่าเชื่อมด้วยอัลตราโซนิกได้หรือไม่
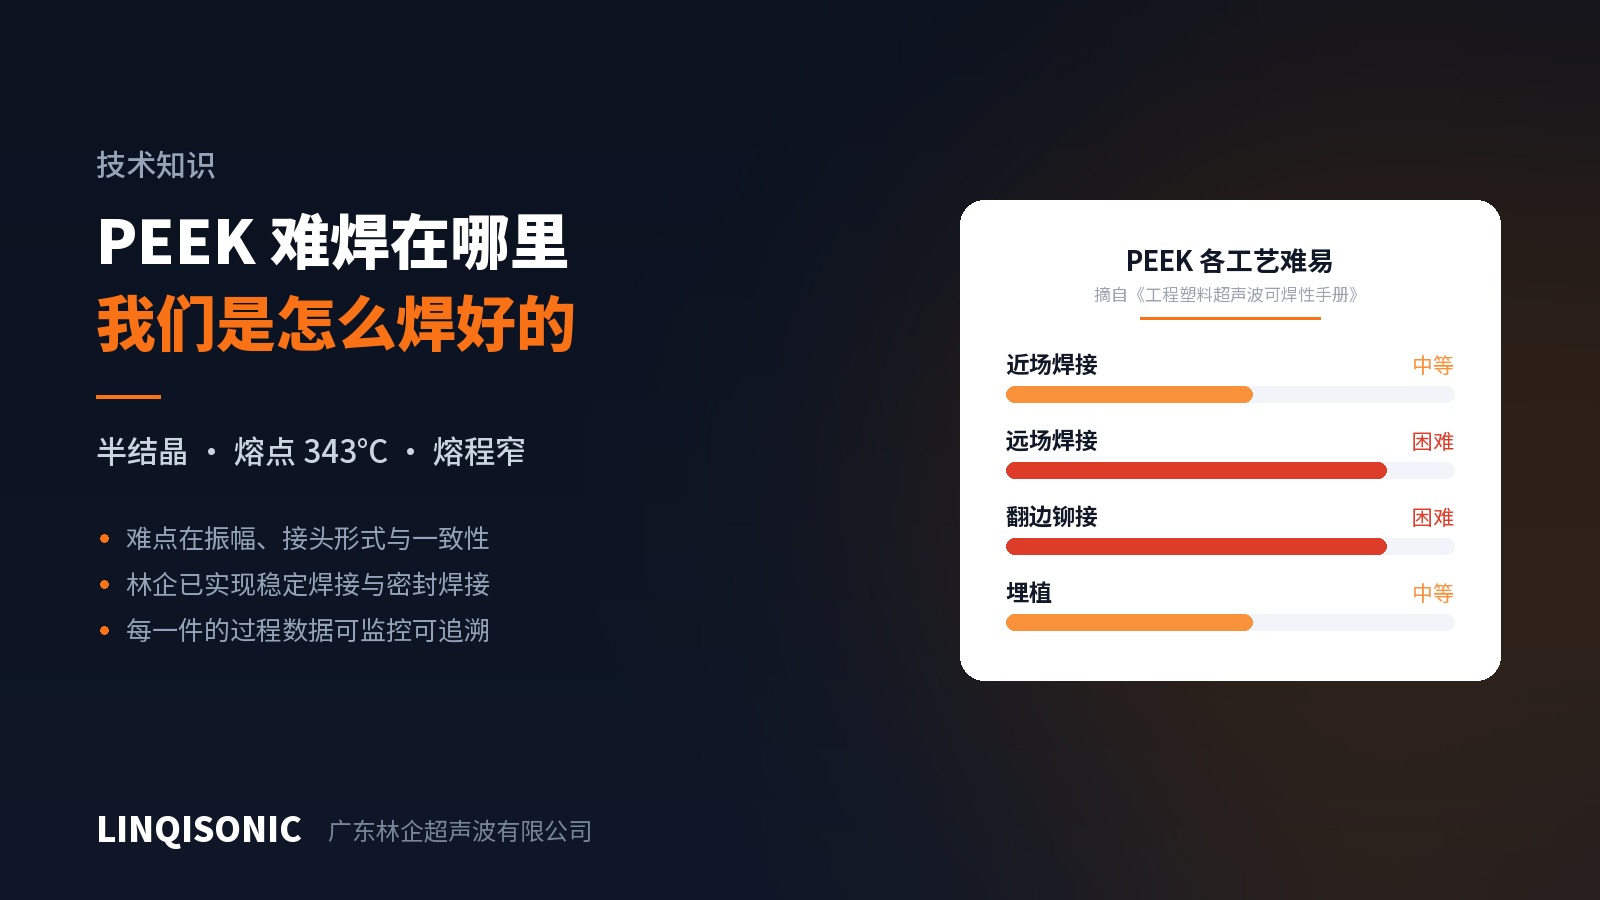
เชื่อมได้ และเราทำอยู่แล้ว แต่ควรทำความเข้าใจให้ชัดว่าความยากอยู่ตรงไหน ในคู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรมของเรา PEEK ได้คะแนนไม่ดีนัก คือปานกลางสำหรับการเชื่อมสนามใกล้ ยากสำหรับการเชื่อมสนามไกล ยากสำหรับการย้ำหมุด และปานกลางสำหรับการฝังอินเสิร์ต การจัดระดับนี้ไม่ใช่ความระมัดระวังเกินเหตุ แต่เป็นผลจากตัววัสดุเอง
ความยากอยู่ตรงไหน
เป็นพอลิเมอร์กึ่งผลึก จุดหลอมสูง และช่วงหลอมแคบ
PEEK มีอุณหภูมิเปลี่ยนสถานะคล้ายแก้วราว 143 องศาเซลเซียส และหลอมที่ราว 343 องศาเซลเซียส วัสดุกึ่งผลึกไม่มีช่วงอ่อนตัวกว้างแบบเรซินอสัณฐาน ต่ำกว่าจุดหลอมวัสดุยังเป็นของแข็ง สูงกว่านั้นวัสดุไหลอย่างรวดเร็ว และหน้าต่างที่ใช้งานได้ระหว่างสองสถานะนั้นแคบ การป้อนพลังงานจึงต้องทั้งเร็วและแม่นยำ ช้าไปความร้อนจะกระจายเข้าเนื้อวัสดุรอบข้างก่อนรอยต่อจะหลอม เร็วไปเรซินใกล้รอยต่อจะร้อนเกินและเสื่อมสภาพ
การหลอมต้องใช้พลังงานมากกว่าอยู่แล้ว
โครงสร้างกึ่งผลึกดูดซับความร้อนเพิ่มเพื่อทำลายระเบียบของผลึก สำหรับรูปทรงรอยต่อเดียวกัน PEEK ต้องการความหนาแน่นพลังงานสูงกว่าเรซินอสัณฐานอย่าง ABS หรือ PC อย่างเห็นได้ชัด และต้องการแอมพลิจูดมากกว่าตามไปด้วย
การเชื่อมสนามไกลยากเป็นพิเศษ
ในการเชื่อมสนามไกล ฮอร์นสัมผัสชิ้นงานห่างจากรอยต่อพอสมควร การสั่นจึงต้องเดินทางผ่านเนื้อชิ้นงานเพื่อไปถึงรอยต่อ โครงสร้างโมเลกุลที่เป็นระเบียบของเรซินกึ่งผลึกลดทอนคลื่นอะคูสติกแรงกว่า และพลังงานที่ไปถึงรอยต่อจึงมักไม่พอ นี่คือเหตุผลที่ PEEK ถูกจัดว่ายากในสนามไกล ไม่ใช่ทำไม่ได้ แต่ทำซ้ำได้ยากและหน้าต่างแคบ
การเสริมเส้นใยยิ่งเพิ่มความยาก
ชิ้นส่วนการบินและอวกาศมักใช้ PEEK เสริมเส้นใยคาร์บอนหรือใยแก้ว และเส้นใยขัดขวางกระบวนการพร้อมกันสองทาง คือลดทอนคลื่นอะคูสติก และลดปริมาณเรซินที่พร้อมหลอมรวมที่รอยต่อ
นี่คือกลไกเดียวกับที่กล่าวในบทความก่อนหน้าเรื่องพลาสติกเสริมใยแก้ว เพียงแต่ครั้งนี้ซ้อนอยู่บนวัสดุพื้นที่เชื่อมยากอยู่แล้ว PEEK เสริมคาร์บอนต้องระวังเป็นพิเศษ เพราะเส้นใยคาร์บอนแข็งกว่าใยแก้วและกัดกร่อนผิวทำงานของฮอร์นรุนแรงกว่า
สิ่งที่ทำได้
1. ออกแบบให้เป็นสนามใกล้ ยิ่งจุดที่ฮอร์นสัมผัสชิ้นงานใกล้รอยต่อเท่าใดยิ่งดี ตำแหน่งที่ฮอร์นเข้าถึงชิ้นงานได้ควรวางแผนตั้งแต่ขั้นออกแบบ ไม่ใช่มาหาทางเลี่ยงหลังจากรูปทรงถูกกำหนดแล้ว ช่องว่างระหว่างสนามใกล้กับสนามไกลใน PEEK กว้างกว่าในเรซินอสัณฐานมาก
2. ถือแอมพลิจูดเป็นตัวแปรแรก PEEK ต้องการแอมพลิจูดมากกว่าพลาสติกวิศวกรรมทั่วไป เมื่อแอมพลิจูดไม่พอ การยืดเวลาเชื่อมเพียงแต่กระจายความร้อนเข้าเนื้อวัสดุรอบข้างขณะที่รอยต่อยังไม่หลอมรวม ซึ่งเป็นกับดักเดียวกับที่อธิบายไว้ในบทความเรื่องใยแก้ว และในกรณีนี้เด่นชัดกว่า
3. เลือกรอยต่อแบบเฉือน สำหรับวัสดุกึ่งผลึก รอยต่อแบบเฉือนซึ่งสร้างความร้อนจากการเสียดสีต่อเนื่องตามระยะอัดตึง มักเสถียรกว่าครีบนำพลังงานที่อาศัยการหลอมฉับพลันที่ยอด โดยเฉพาะเมื่อปริมาณเส้นใยสูง
4. ทำชุดจับยึดให้แข็งแรง หน้าต่างพลังงานที่แคบต้องการความสามารถทำซ้ำสูง หากชิ้นงานขยับได้ในชุดจับยึด เส้นทางพลังงานจะต่างกันไปในแต่ละชิ้นและผลลัพธ์จะเคลื่อน
5. ถือฮอร์นเป็นของสิ้นเปลือง PEEK เสริมเส้นใยขัดสีผิวทำงานของฮอร์น ควรตรวจตามกำหนดและบรรจุไว้ในแผนอะไหล่
ยาก แต่ทำได้
ทั้งหมดข้างต้นบอกถึงความยาก ไม่ใช่ความเป็นไปไม่ได้ เราเชื่อมชิ้นงาน PEEK ได้อย่างเชื่อถือได้ในการผลิตจริง รวมถึงงานที่มีข้อกำหนดด้านการปิดผนึก
เมื่อเทียบกับความยากข้างต้น มีสามสิ่งที่ทำให้เป็นไปได้
ประการแรก แอมพลิจูดที่เพียงพอและส่งได้แม่นยำ PEEK ต้องการแอมพลิจูดมากกว่าพลาสติกวิศวกรรมทั่วไป ช่วงและความละเอียดของแอมพลิจูดของเครื่องเป็นตัวกำหนดว่ามีพื้นที่เหลือหรือไม่ตั้งแต่ต้น เมื่อแอมพลิจูดไม่พอ การปรับเวลาหรือแรงกดก็ไม่ช่วยกู้คืน ดังที่กล่าวข้างต้น
ประการที่สอง รูปแบบรอยต่อที่ถูกต้อง เลือกตั้งแต่ขั้นออกแบบ บนวัสดุกึ่งผลึก รอยต่อแบบเฉือนเสถียรกว่าครีบนำพลังงาน และการที่ฮอร์นเข้าถึงใกล้รอยต่อได้หรือไม่ คือสนามใกล้เทียบกับสนามไกล มีน้ำหนักกับ PEEK มากกว่าเรซินส่วนใหญ่ งานนี้เกิดขึ้นบนแบบ ไม่ใช่ที่หน้าเครื่อง เราจึงอยากเข้าไปมีส่วนร่วมก่อนสร้างแม่พิมพ์
ประการที่สาม ความสม่ำเสมอมาจากการเฝ้าติดตามกระบวนการ ไม่ใช่จากความรู้สึก หน้าต่างพลังงานที่แคบหมายความว่า "ชิ้นนี้เชื่อมดี" กับ "ทุกชิ้นเชื่อมดี" เป็นคนละเรื่องกัน โดยเฉพาะกับงานปิดผนึก ความลึกเชื่อมน้อยไปก็รั่ว มากไปก็เกิดเนื้อพลาสติกล้นหรือแตกร้าว อุปกรณ์สามารถตั้งขีดจำกัดบนล่างของเวลา พลังงาน กำลัง ความลึกสัมบูรณ์ ความลึกสัมพัทธ์ และแรงกด พร้อมสัญญาณเตือนเมื่อเบี่ยงเบน แสดงกราฟการเชื่อมแบบเรียลไทม์ และเก็บบันทึกกระบวนการของทุกชิ้น วัสดุที่หน้าต่างแคบคือวัสดุที่ต้องการสิ่งนี้พอดี
กล่าวอีกอย่างคือ การเชื่อม PEEK ให้ดีไม่ใช่เรื่องของชุดพารามิเตอร์ลับเฉพาะ แต่เป็นเรื่องของการมีพื้นที่แอมพลิจูดเหลือ การออกแบบรอยต่อที่ถูกต้อง และความสม่ำเสมอของกระบวนการ ครบทั้งสามอย่าง ขาดข้อใดข้อหนึ่งก็จะปรากฏออกมาในการผลิตจำนวนมาก
เรื่องชิ้นส่วนการบินและอวกาศ ขอชี้แจงให้ชัด
การเชื่อมวัสดุกับการรับรองคุณสมบัติชิ้นส่วนการบินและอวกาศเป็นคนละเรื่องกัน
กระบวนการเชื่อมต่อสำหรับชิ้นส่วนการบินและอวกาศตามปกติต้องผ่านการรับรองกระบวนการของ OEM หรือผู้ผลิตระดับหนึ่ง ทั้งการทดสอบชิ้นตัวอย่าง การตรวจแบบทำลาย การยืนยันความสม่ำเสมอของล็อต และข้อกำหนดการตรวจประเมินกระบวนการพิเศษ กระบวนการนี้ลูกค้าเป็นผู้นำ ผู้จำหน่ายอุปกรณ์มีหน้าที่ส่งมอบเครื่องที่ทำผลลัพธ์ซ้ำได้อย่างสม่ำเสมอ พร้อมบันทึกกระบวนการที่ครบถ้วน แต่ไม่สามารถดำเนินการรับรองแทนลูกค้าได้
ในประเด็นนี้เราระบุเฉพาะสิ่งที่เราจัดหาให้ ในด้านอุปกรณ์ สามารถตั้งขีดจำกัดการเฝ้าติดตามสำหรับเวลา พลังงาน กำลัง ความลึกสัมบูรณ์ ความลึกสัมพัทธ์ และแรงกด พร้อมสัญญาณเตือนเมื่อเบี่ยงเบน แสดงกราฟการเชื่อมแบบเรียลไทม์ และบันทึกกับส่งออกพารามิเตอร์ได้ เพื่อให้ข้อมูลกระบวนการรวมเข้ากับระบบสอบกลับของลูกค้าเองได้
เราไม่ทำการตรวจสอบแบบไม่ทำลาย และไม่รับดำเนินการรับรองคุณสมบัติชิ้นส่วนการบินและอวกาศ งานนั้นเป็นของลูกค้า
สรุป
PEEK อยู่ทางฝั่งที่ยากของสเปกตรัม แต่ความยากนั้นชดเชยได้ด้วยความรู้เรื่องกระบวนการและความสามารถของเครื่อง โดยมีเงื่อนไขว่าต้องยอมรับความยากนั้น ไม่ใช่กลบเกลื่อนด้วยประสบการณ์จากวัสดุที่ง่ายกว่า
ข้อควรระวังหนึ่งข้อ ให้สงสัยไว้ก่อนกับข้อเสนอเรื่อง "พารามิเตอร์เชื่อม PEEK แบบทั่วไป" ค่าจริงขึ้นกับรูปทรงชิ้นงาน ปริมาณเส้นใย รูปแบบรอยต่อ และสภาพชุดจับยึด และต้องกำหนดด้วยการทดลอง เราเองก็ทำแบบนั้น คือทดลองก่อน แล้วจึงตรึงพารามิเตอร์ แล้วล็อกไว้ด้วยการเฝ้าติดตามกระบวนการ
คู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรมจัดระดับเทอร์โมพลาสติกทั่วไปรวมถึง PEEK ตามกระบวนการห้าแบบ และมีตารางความเข้ากันได้ของวัสดุต่างชนิด คู่มืออ้างอิงแอมพลิจูดครอบคลุมความต้องการแอมพลิจูดตามกลุ่มวัสดุ ส่วนคู่มือครีบนำพลังงานและการออกแบบรอยต่อให้ระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิด ทั้งหมดอยู่ในหน้าดาวน์โหลด
PEEK ต้องการพื้นที่แอมพลิจูดเหลือมากกว่าและการเฝ้าติดตามกระบวนการที่เข้มงวดกว่าพลาสติกวิศวกรรมทั่วไป ความสามารถของแต่ละรุ่นอยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก
หากต้องการให้ประเมินชิ้นงาน PEEK โปรดส่งแบบหรือตัวอย่างมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932