
ทำไมพลาสติกเสริมใยแก้วจึงเชื่อมอัลตราโซนิกได้ยาก
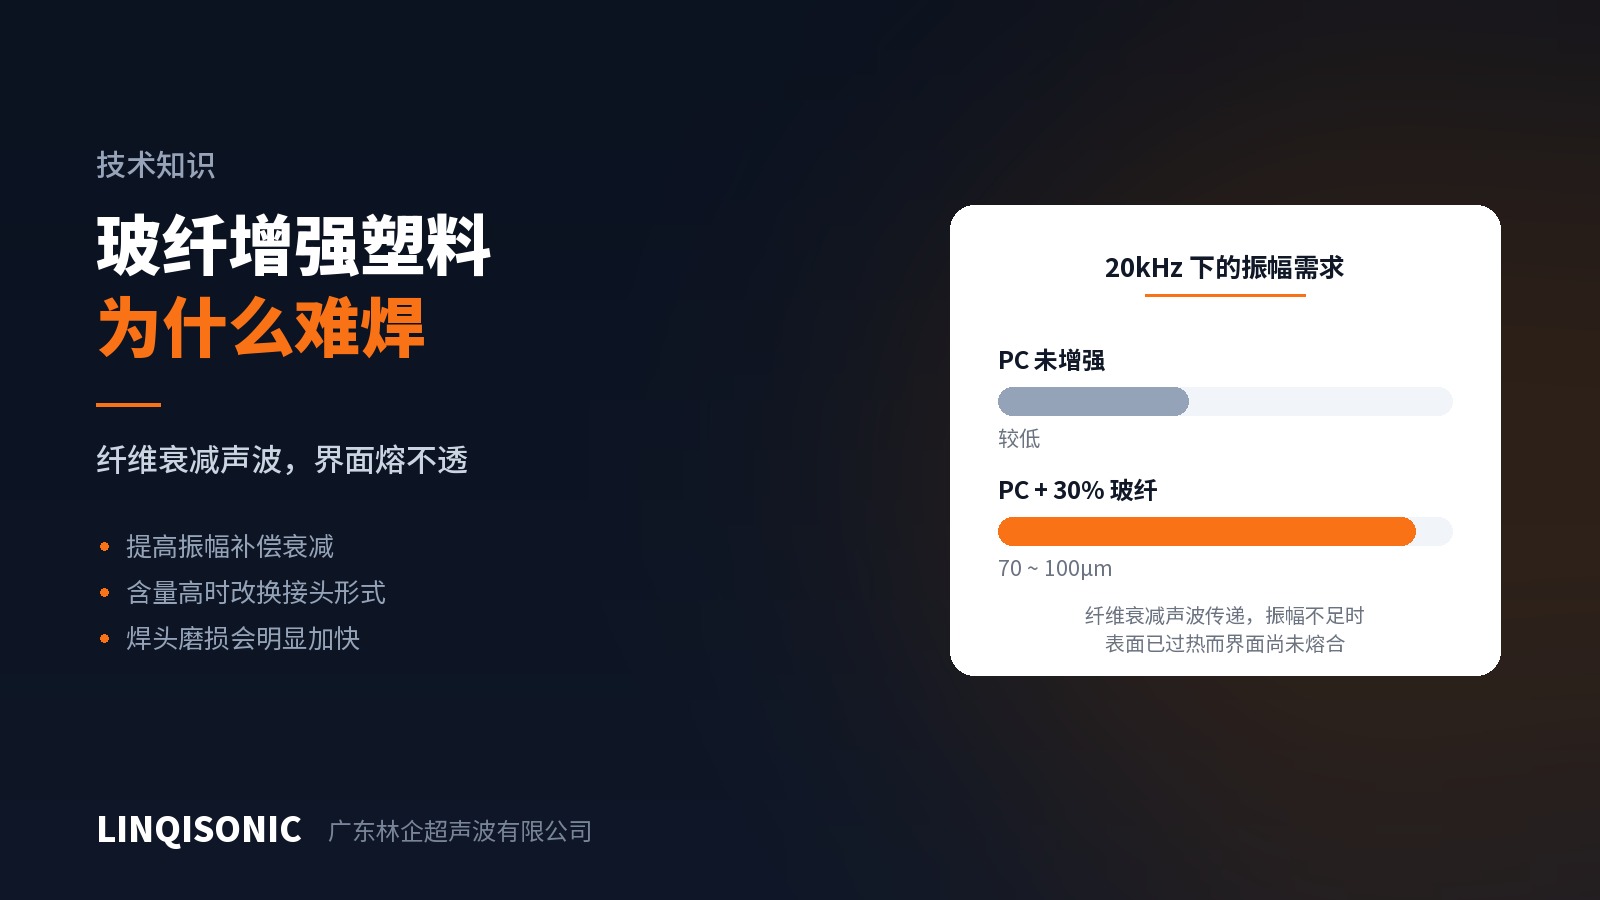
เกรดเสริมใยแก้วปรากฏในคำถามเรื่องการเชื่อมอัลตราโซนิกบ่อยกว่าวัสดุใด ๆ และก็เป็นกลุ่มที่มีโอกาสสร้างปัญหามากที่สุดด้วย อาการมีอยู่สองแบบ คือรอยต่ออ่อนแอและแยกออกเมื่อรับแรง หรือผิวไหม้และเป็นรอยไปแล้วทั้งที่รอยต่อยังไม่หลอมติดกัน
ทั้งสองอาการมาจากสาเหตุเดียวกัน
ใยแก้วขัดขวางที่สองจุด
ข้อแรก ใยแก้วลดทอนคลื่นอะคูสติก
การเชื่อมอัลตราโซนิกอาศัยการสั่นสะเทือนที่เดินทางจากฮอร์นเข้าสู่ชิ้นงานแล้วต่อไปยังระนาบรอยต่อ เรซินกับใยแก้วมีอิมพีแดนซ์อะคูสติกต่างกัน และพลังงานจะสูญเสียทุกครั้งที่คลื่นผ่านรอยต่อระหว่างสองสิ่งนี้ ยิ่งปริมาณใยแก้วสูงและระยะทางยาว แอมพลิจูดที่รอดไปถึงแนวเชื่อมก็ยิ่งน้อย
นี่คือคำอธิบายของอาการผิวไหม้ทั้งที่รอยต่อยังไม่หลอม เพราะความหนาแน่นพลังงานสูงสุดอยู่ใกล้ผิวสัมผัสฮอร์น ขณะที่รอยต่อคือจุดที่พลังงานขาดแคลนที่สุด เมื่อเห็นรอยต่ออ่อนแอ ผู้ปฏิบัติงานจึงเพิ่มเวลาเชื่อมและเพิ่มแรงกด ซึ่งยิ่งทำให้ผิวเสียหายลึกขึ้นโดยที่รอยต่อยังไม่หลอมอยู่ดี
ข้อสอง ที่รอยต่อมีเรซินที่เชื่อมได้น้อยกว่าอยู่แล้ว
เฉพาะเรซินเท่านั้นที่ก่อรูปเป็นแนวเชื่อม ส่วนใยแก้วไม่มีส่วนร่วมในการหลอมรวม ในเกรดที่มีสารตัวเติม 30% วัสดุที่พร้อมหลอมบริเวณรอยต่อลดลงราวหนึ่งในสาม อีกทั้งใยแก้วยังก่อตัวเป็นเครื่องกีดขวางเชิงกลขวางระนาบรอยต่อด้วย แม้หลอมรวมได้เต็มที่ ความแข็งแรงของรอยต่อก็ไม่มีทางเทียบเท่าเนื้อวัสดุเดิม ข้อนี้ควรคำนึงตั้งแต่ขั้นออกแบบ ไม่ใช่หวังจะไปกู้คืนด้วยการปรับพารามิเตอร์
ควรทำอะไร ตามลำดับ
ข้อแรก เพิ่มแอมพลิจูด ไม่ใช่เพิ่มเวลา
แอมพลิจูดกำหนดความหนาแน่นพลังงานที่ส่งถึงรอยต่อต่อหน่วยเวลา การยืดรอบการทำงานเพียงแต่ให้เวลาความร้อนแผ่ขึ้นสู่ผิวมากขึ้น สำหรับพอลิคาร์บอเนตผสมใยแก้ว 30% ช่วงที่แนะนำคือ 70–100 ไมโครเมตรที่ 20 กิโลเฮิรตซ์ ซึ่งสูงกว่าค่าปกติของเกรดไม่เสริมใยอย่างชัดเจน
การเพิ่มแอมพลิจูดทำได้สามทาง คือใช้ฮอร์นที่มีอัตราขยายสูงขึ้น เปลี่ยนอัตราส่วนบูสเตอร์ หรือใช้เครื่องกำเนิดคลื่นที่ปรับแอมพลิจูดได้กว้างกว่า ทางใดทำได้บ้างขึ้นกับอุปกรณ์ที่มีอยู่
ข้อสอง เมื่อปริมาณใยแก้วเกินระดับหนึ่ง ต้องเปลี่ยนรูปแบบรอยต่อ
ขั้นตอนนี้มักถูกข้าม ครีบนำพลังงานอาศัยยอดแหลมในการรวมพลังงาน หลอมอย่างรวดเร็วแล้วไหลออก ปริมาณใยแก้วที่สูงบั่นทอนทั้งการหลอมและการไหล เมื่อเกินสัดส่วนหนึ่ง แอมพลิจูดเท่าใดก็ไม่ให้แนวเชื่อมที่สม่ำเสมอ คำตอบคือรอยต่อแบบเฉือน ซึ่งก่อแนวเชื่อมด้วยการเสียดสีต่อเนื่องตามระยะอัดตึงบนผนังข้าง และไวต่อใยแก้วน้อยกว่าอย่างเห็นได้ชัด
สัดส่วนสารตัวเติมที่ทำให้ต้องเปลี่ยน และค่าชดเชยความสูงครีบนำพลังงานตามปริมาณใยแก้วต่าง ๆ อยู่ในคู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรม
ข้อสาม เผื่องบประมาณสำหรับการสึกของฮอร์น
ใยแก้วแข็งกว่าเรซินมาก และขัดสีผิวทำงานของฮอร์นระหว่างการเชื่อม เมื่อปริมาณใยแก้วเกินราว 10% การสึกจะเร่งขึ้นอย่างชัดเจน และอายุใช้งานของฮอร์นไทเทเนียมสั้นลงมาก ในการผลิตชิ้นงานเสริมใยแก้วเป็นจำนวนมาก ฮอร์นจึงเป็นของสิ้นเปลือง ควรตรวจผิวทำงานตามกำหนดและบรรจุไว้ในแผนอะไหล่ ไม่ใช่มาค้นพบสาเหตุหลังจากคุณภาพแนวเชื่อมเคลื่อนไปแล้ว
ความเข้าใจผิดที่พบบ่อย
"ถ้าอ่อนก็เชื่อมนานขึ้น" ดังที่กล่าวข้างต้น วิธีนี้ผลักปัญหาไปทางความเสียหายที่ผิว หน้าต่างกระบวนการของชิ้นงานเสริมใยแก้วมักแคบกว่าเกรดไม่เสริมใย ไม่ใช่กว้างกว่า
"เกรดเดียวกัน ล็อตใหม่ก็ต้องใช้ได้" ปริมาณใยแก้ว การกระจายความยาว และเคมีของสารเคลือบผิวใย ล้วนแปรผันได้ระหว่างล็อต และชิ้นงานเสริมใยแก้วไวต่อความแปรปรวนนั้นมากกว่า จึงควรยืนยันพารามิเตอร์ใหม่หลังเปลี่ยนล็อต
"ชิ้นงานเสริมใยแก้วเชื่อมไม่ดีเพราะเครื่องกำลังไม่พอ" กำลังกำหนดว่ามีพลังงานเท่าใดให้ใช้ ส่วนแอมพลิจูดกำหนดว่าพลังงานนั้นเข้าสู่รอยต่อด้วยความหนาแน่นเท่าใด สิ่งที่ชิ้นงานเสริมใยแก้วมักขาดคืออย่างหลัง และการเพิ่มกำลังไม่ได้ชดเชยแอมพลิจูดที่ไม่พอ
ส่วนใหญ่ตัดสินกันที่แบบ
คุณภาพแนวเชื่อมของชิ้นงานเสริมใยแก้วถูกกำหนดไว้เป็นส่วนใหญ่ก่อนที่เครื่องจักรใดจะเข้ามาเกี่ยวข้อง ทั้งเรื่องรูปแบบรอยต่อเหมาะกับวัสดุหรือไม่ ความหนาผนังรองรับระยะอัดตึงที่ต้องการหรือไม่ และครีบนำพลังงานวางไว้ในตำแหน่งที่พลังงานเดินทางถึงรอยต่อหรือไม่ เมื่อแม่พิมพ์สร้างเสร็จแล้ว พื้นที่ให้ปรับก็เหลือน้อย
คู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรมจัดระดับเทอร์โมพลาสติกที่พบบ่อยตามกระบวนการห้าแบบ และอธิบายอิทธิพลของใยแก้ว สารหน่วงไฟ เม็ดสี และวัสดุรีไซเคิล คู่มืออ้างอิงแอมพลิจูดครอบคลุมความต้องการแอมพลิจูดตามกลุ่มวัสดุ ส่วนคู่มือครีบนำพลังงานและการออกแบบรอยต่อให้ระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิด ทั้งหมดอยู่ในหน้าดาวน์โหลด
แอมพลิจูดที่ใช้ได้ขึ้นกับเครื่องกำเนิดคลื่นและชุดอะคูสติก ช่วงการปรับของแต่ละรุ่นระบุไว้ในหน้าเครื่องเชื่อมอัลตราโซนิก
หากต้องการให้ประเมินชิ้นงานเฉพาะราย โปรดส่งแบบหรือตัวอย่างมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932 ที่ปรึกษาทางเทคนิคออนไลน์บนเว็บไซต์ก็รับคำถามได้โดยตรงเช่นกัน