
คู่มือการเชื่อมอัลตราโซนิกห้าเล่ม — ดาวน์โหลดฟรี 68 หน้า
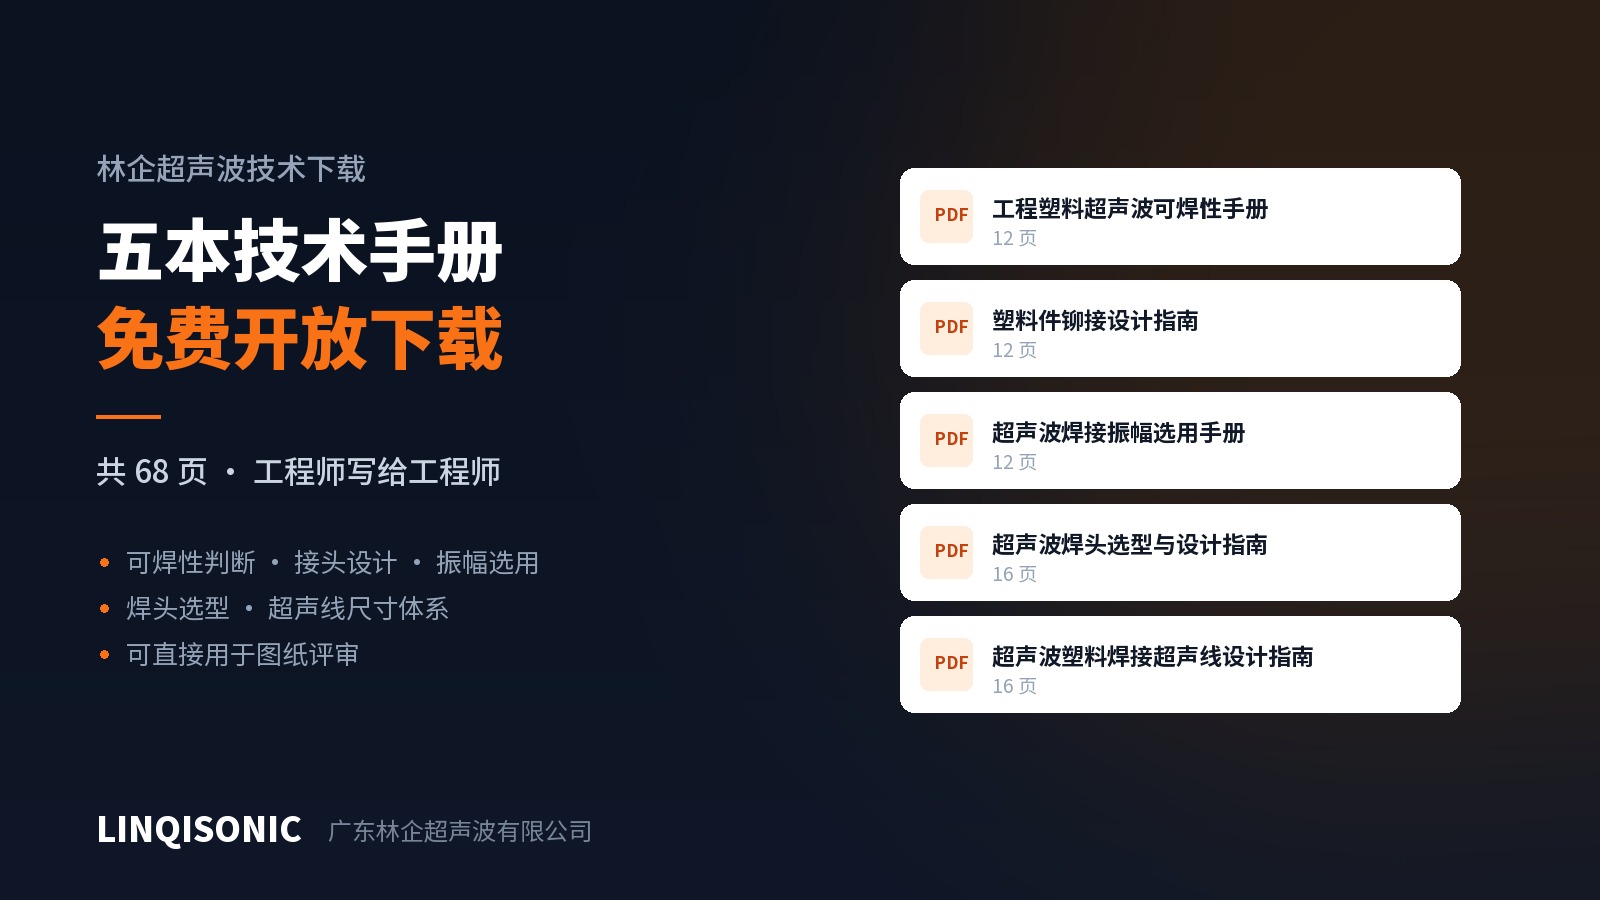
ตงกวน มณฑลกวางตุ้ง — บริษัท Guangdong Linqi Ultrasonic Co., Ltd. (LINQISONIC) เผยแพร่คู่มือทางเทคนิคห้าเล่มเกี่ยวกับการเชื่อมอัลตราโซนิกผ่านหน้าดาวน์โหลดของเว็บไซต์ รวมทั้งสิ้น 68 หน้า ครอบคลุมการประเมินความสามารถในการเชื่อมของเทอร์โมพลาสติกวิศวกรรม การออกแบบรอยต่อย้ำหมุด การเลือกแอมพลิจูด การเลือกฮอร์น และการกำหนดขนาดครีบนำพลังงาน เอกสารทั้งหมดเป็นไฟล์ PDF
ทำไมจึงเขียนคู่มือเหล่านี้
ปัญหาการเชื่อมอัลตราโซนิกส่วนใหญ่เกิดขึ้นก่อนที่เครื่องจักรจะมาถึงเสียอีก
เกรดเรซิน รูปทรงรอยต่อ และความหนาผนัง ถูกกำหนดตายตัวตั้งแต่ขั้นแบบ และทางเลือกเหล่านั้นเองที่ตัดสินว่าชิ้นงานจะเชื่อมได้หรือไม่ ต้องใช้กำลังเท่าใด และอัตราของดีจะหยุดอยู่ที่ระดับใด เมื่อแม่พิมพ์สร้างเสร็จและได้ตัวอย่างชุดแรกแล้วจึงพบว่าคู่วัสดุนั้นเชื่อมไม่ได้ มักหมายถึงต้องแก้แม่พิมพ์ใหม่
ทว่าเอกสารอ้างอิงสำหรับวิศวกรในขั้นออกแบบกลับมีน้อยมาก สิ่งที่ผู้ขายส่วนใหญ่เผยแพร่คือแคตตาล็อกสินค้า ซึ่งตอบคำถามว่า "เราขายเครื่องอะไร" ไม่ใช่ "ชิ้นงานของคุณควรออกแบบอย่างไร" คู่มือชุดนี้ตอบคำถามข้อหลัง
แต่ละเล่มตอบอะไร
ความสามารถในการเชื่อมของพลาสติกวิศวกรรม (12 หน้า)
คำถามแรกสุด เรซินนี้เชื่อมได้ไหม คู่มือจัดระดับเทอร์โมพลาสติกวิศวกรรมที่พบบ่อยตามกระบวนการห้าแบบ ได้แก่ การเชื่อมสนามใกล้ การเชื่อมสนามไกล การย้ำหมุด การฝังอินเสิร์ต และการเชื่อมจุด พร้อมอธิบายว่าใยแก้ว สารหน่วงไฟ เม็ดสี วัสดุรีไซเคิล และสารถอดแบบ ส่งผลต่อผลลัพธ์อย่างไร ภายในยังมีตารางความเข้ากันได้ของวัสดุต่างชนิด ว่าคู่ใดเชื่อมได้ คู่ใดเข้ากันได้บางส่วน และคู่ใดไม่ยอมติดกันไม่ว่าเงื่อนไขใด
คู่มือออกแบบการย้ำหมุดพลาสติก (12 หน้า)
หัวหมุดของเสาพลาสติกมีเจ็ดรูปแบบ แต่ละแบบมีช่วงเส้นผ่านศูนย์กลางเสา แรงดึงหลุด และลักษณะภายนอกของตัวเอง คู่มือให้สูตรมิติและค่าจำกัดครบทุกแบบ พร้อมอธิบายจุดที่มักถูกมองข้าม ว่าทำไมปริมาตรหัวหมุดที่คำนวณได้จึงควรต่ำกว่าปริมาตรจริงของเสาเล็กน้อย และรูปแบบใดเป็นข้อยกเว้น
คู่มืออ้างอิงแอมพลิจูด (12 หน้า)
แอมพลิจูดเป็นพารามิเตอร์ที่ถูกตั้งด้วยความรู้สึกมากที่สุด คู่มืออธิบายว่าความต้องการต่างกันอย่างไรระหว่างกลุ่มวัสดุ และทำไมเกรดเสริมใยแก้วจึงต้องการมากกว่า เพราะใยแก้วลดทอนคลื่นอะคูสติก และเมื่อแอมพลิจูดไม่พอ ผิวจะร้อนเกินก่อนที่รอยต่อจะหลอม ตัวอย่างเช่น พอลิคาร์บอเนตผสมใยแก้ว 30% ช่วงที่แนะนำคือ 70–100 ไมโครเมตรที่ 20 กิโลเฮิรตซ์ ซึ่งสูงกว่าเกรดไม่เสริมใยอย่างเห็นได้ชัด
คู่มือการเลือกและออกแบบฮอร์น (16 หน้า)
ฮอร์นคือขั้นสุดท้ายก่อนถึงชิ้นงาน คู่มือครอบคลุมการเลือกวัสดุ (ไทเทเนียม อะลูมิเนียม และเหล็ก พร้อมตำแหน่งการใช้งานของแต่ละชนิด) ความสัมพันธ์ระหว่างอัตราขยายกับรูปทรง ความสม่ำเสมอของแอมพลิจูดบนฮอร์นขนาดใหญ่ และช่วงเวลาที่ต้องใช้การวิเคราะห์ไฟไนต์เอลิเมนต์แทนการเทียบเคียงจากประสบการณ์
คู่มือครีบนำพลังงานและการออกแบบรอยต่อ (16 หน้า)
ครีบนำพลังงานคือรูปทรงที่กำหนดคุณภาพของแนวเชื่อม คู่มือวางระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิด ทั้งความสูงครีบเทียบกับความหนาผนัง มุมยอด ความลึกเชื่อม และระยะอัดตึงที่แบ่งตามขนาดชิ้นงาน พร้อมเหตุผลของทุกค่า รวมถึงรายการตรวจทานแบบและตารางไล่หาสาเหตุปัญหา
จัดทำขึ้นอย่างไร
เนื้อหามาจากประสบการณ์กระบวนการและข้อมูลทางวิศวกรรมที่บริษัทสั่งสมไว้ ภาพประกอบวาดใหม่เองทั้งหมด และสูตรมิติผ่านการตรวจสอบข้ามกัน รวมถึงการตรวจด้วยหลักการอนุรักษ์ปริมาตร คู่มือไม่มีข้อมูลผูกกับรุ่นใดรุ่นหนึ่ง ทั้งหมดเป็นเอกสารอ้างอิงทั่วไปสำหรับขั้นออกแบบ ไม่ขึ้นกับว่าใช้เครื่องของใคร
คู่มือให้กรอบการตัดสินใจและช่วงค่าทำงาน แต่ไม่ได้แทนการทดลองเชื่อมตัวอย่าง ความแปรปรวนระหว่างล็อต ปริมาณเม็ดสี และสภาพชุดจับยึด ล้วนมีผลต่อผลลัพธ์ ชิ้นงานสำคัญจึงยังต้องผ่านการทดลองเชื่อม
วิธีรับเอกสาร
ทั้งห้าเล่มดาวน์โหลดได้จากหน้าดาวน์โหลด
หน้าเดียวกันยังมีเอกสารการใช้งานสำหรับแปดอุตสาหกรรม ได้แก่ ยานยนต์ อิเล็กทรอนิกส์และเครื่องใช้ไฟฟ้า พลังงานใหม่ การแพทย์ บรรจุภัณฑ์ ผ้าไม่ทอและสิ่งทอ ของใช้ในครัวเรือน และการตัดอาหาร แต่ละฉบับระบุชิ้นงานทั่วไปและข้อกำหนดด้านคุณภาพ
คู่มือเหล่านี้ว่าด้วยหลักการออกแบบ และไม่ขึ้นกับว่าใช้เครื่องของผู้ใด สำหรับข้อมูลเครื่องและสเปก ดูได้ที่หน้าเครื่องเชื่อมอัลตราโซนิก
หากมีคำถามเกี่ยวกับชิ้นงานเฉพาะราย โปรดใช้ที่ปรึกษาทางเทคนิคออนไลน์บนเว็บไซต์ ส่งแบบมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932