
การเชื่อม PPS: ทนความร้อนได้ ไม่ได้แปลว่าเชื่อมง่าย
PPS พบได้ในตัวเรือนปั๊ม ตัวเรือนเซนเซอร์ และอิเล็กทรอนิกส์ยานยนต์ เพราะถูกเลือกด้วยคุณสมบัติทนความร้อนและทนสารเคมี ซึ่งไม่มีข้อใดเลยที่เป็นข่าวดีสำหรับการเชื่อมอัลตราโซนิก
ความยากอยู่ตรงไหน
จุดหลอมสูงบนช่วงที่แคบ PPS เป็นวัสดุกึ่งผลึก หลอมราว 280°C การเปิดผิวสัมผัสจึงต้องการความหนาแน่นพลังงานสูงกว่าเรซินอสัณฐานอย่าง ABS หรือ PC อย่างเห็นได้ชัด ช่วงที่แคบหมายความว่าพลังงานน้อยไปก็ไม่หลอมติด มากไปก็เสื่อมสภาพ และเหลือที่ว่างตรงกลางน้อยมาก
วัสดุพื้นเปราะ PPS ไม่เหนียว และการเสริมใยแก้วยิ่งทำให้เปราะขึ้นอีก แรงกดเชื่อม จุดสัมผัสของจิ๊ก และมุมคมบนรอยต่อ ล้วนกลายเป็นจุดรวมความเค้น สิ่งที่แตกก่อนมักเป็นวัสดุพื้นข้างรอยเชื่อม ไม่ใช่ตัวรอยเชื่อมเอง
เกือบทั้งหมดเสริมใยแก้ว PPS ที่ไม่เสริมแรงแทบไม่ใช้กับชิ้นงานรับแรง ปริมาณ 40% เป็นเรื่องปกติ ใยแก้วลดทอนคลื่นเสียงและลดสัดส่วนเนื้อเรซินที่จะหลอมติดลงในระดับใกล้เคียงกัน ความแข็งแรงของรอยต่อจึงไปไม่ถึงระดับวัสดุพื้น ให้ยอมรับข้อนี้ตั้งแต่ขั้นออกแบบ แทนที่จะหวังว่าพารามิเตอร์จะกู้คืนได้
ควรทำอย่างไร
ใช้รอยต่อแบบเฉือน ครีบนำพลังงานอาศัยการหลอมทันทีที่ปลายแล้วจึงไหล ซึ่งช่วงหลอมที่แคบของ PPS ทำให้จังหวะนั้นทำซ้ำได้ยาก ในล็อตเดียวกันจึงมีบางชิ้นหลอมติดเต็มที่และบางชิ้นขาด รอยต่อแบบเฉือนสร้างความร้อนจากแรงเสียดทานต่อเนื่องตลอดแนวระยะอัดตึง และการหลอมคืบหน้าไปทีละน้อยตามผิวประกบ
ให้แอมพลิจูดเพียงพอ นี่คือตัวแปรแรก ไม่ใช่ตัวสุดท้าย ที่ใดแอมพลิจูดไม่พอ การยืดเวลาเชื่อมไม่ได้อะไรนอกจากแผ่ความร้อนเข้าเนื้อชิ้นงาน
เลือกระยะอัดตึงที่ค่าต่ำ PPS เปราะ และระยะอัดตึงที่มากเกินไปจะค้ำผนังด้านข้างให้ถ่างออกเป็นความเค้นดึงถาวร ความแน่นมาจากแนวหลอมติดที่ต่อเนื่อง ไม่ได้มาจากการกดแรงขึ้น
ใช้จุดสัมผัสนุ่มในจิ๊ก จุดกำหนดตำแหน่งที่แข็งและกดลงบน PPS ตรง ๆ กดให้เกิดรอยร้าวจิ๋วได้ง่าย พื้นที่สัมผัสที่กว้างขึ้นและแผ่นรองนุ่มได้ผลดีกว่าการปรับพารามิเตอร์ใด ๆ
ถือว่าฮอร์นเป็นของสิ้นเปลือง ใยแก้ว 40% ขัดสีผิวหน้าทำงานตลอดเวลา ฮอร์นอะลูมิเนียมมีอายุสั้นในงานนี้ จึงควรพิจารณาไทเทเนียมหรือการชุบแข็งผิว และบรรจุฮอร์นไว้ในแผนอะไหล่
หน้าต่างแคบต้องมีการเฝ้าติดตาม
เมื่อหน้าต่างแคบ ความเสี่ยงไม่ใช่ «ชิ้นนี้เชื่อมดี» แต่คือ «ทุกชิ้นเชื่อมดี» PPS เป็นกรณีคลาสสิกที่ตาเปล่าบอกไม่ได้ ภายนอกดูปกติ และมีเพียงภาพตัดขวางเท่านั้นที่แสดงว่าผิวสัมผัสเป็นเพียงการกดประกบกันไว้
ใช้โหมดพลังงานหรือโหมดความลึก ไม่ใช่โหมดเวลา โหมดเวลาไม่ชดเชยอะไรเลย และหน้าต่างของ PPS รับความผันผวนของวัตถุดิบขาเข้าไม่ไหว
เฝ้าติดตามหลายมิติ ตั้งขีดจำกัดพร้อมกันทั้งพลังงาน กำลัง และความสูงหลังเชื่อม แล้วให้เตือนเมื่อเบี่ยงเบนในมิติใดก็ตาม มิติเดียวจะพลาดบางกรณี ชิ้นที่ถูกกดยุบกับชิ้นที่หลอมติดดีอาจมีความสูงสุดท้ายเท่ากันได้
คงการสุ่มทดสอบแบบทำลายเป็นระยะ การตัดชิ้นตัวอย่างเพื่อดูว่าแนวหลอมติดต่อเนื่องหรือไม่ บอกอะไรได้มากกว่าตัวเลขแรงดึง
ว่าด้วยความทนความร้อน
มีจุดหนึ่งที่มองข้ามได้ง่าย ขีดความสามารถด้านอุณหภูมิของรอยเชื่อมไม่เท่ากับของวัสดุพื้น โครงสร้างผลึกในย่านหลอมต่างจากเนื้อวัสดุ และเส้นใยขาดตอนที่ผิวสัมผัส ภายใต้ภาระต่อเนื่องที่อุณหภูมิสูง รอยเชื่อมจึงมักเป็นจุดที่เริ่มเสียหาย ให้ออกแบบหน้าตัดนั้นด้วยความเค้นที่ต่ำลง
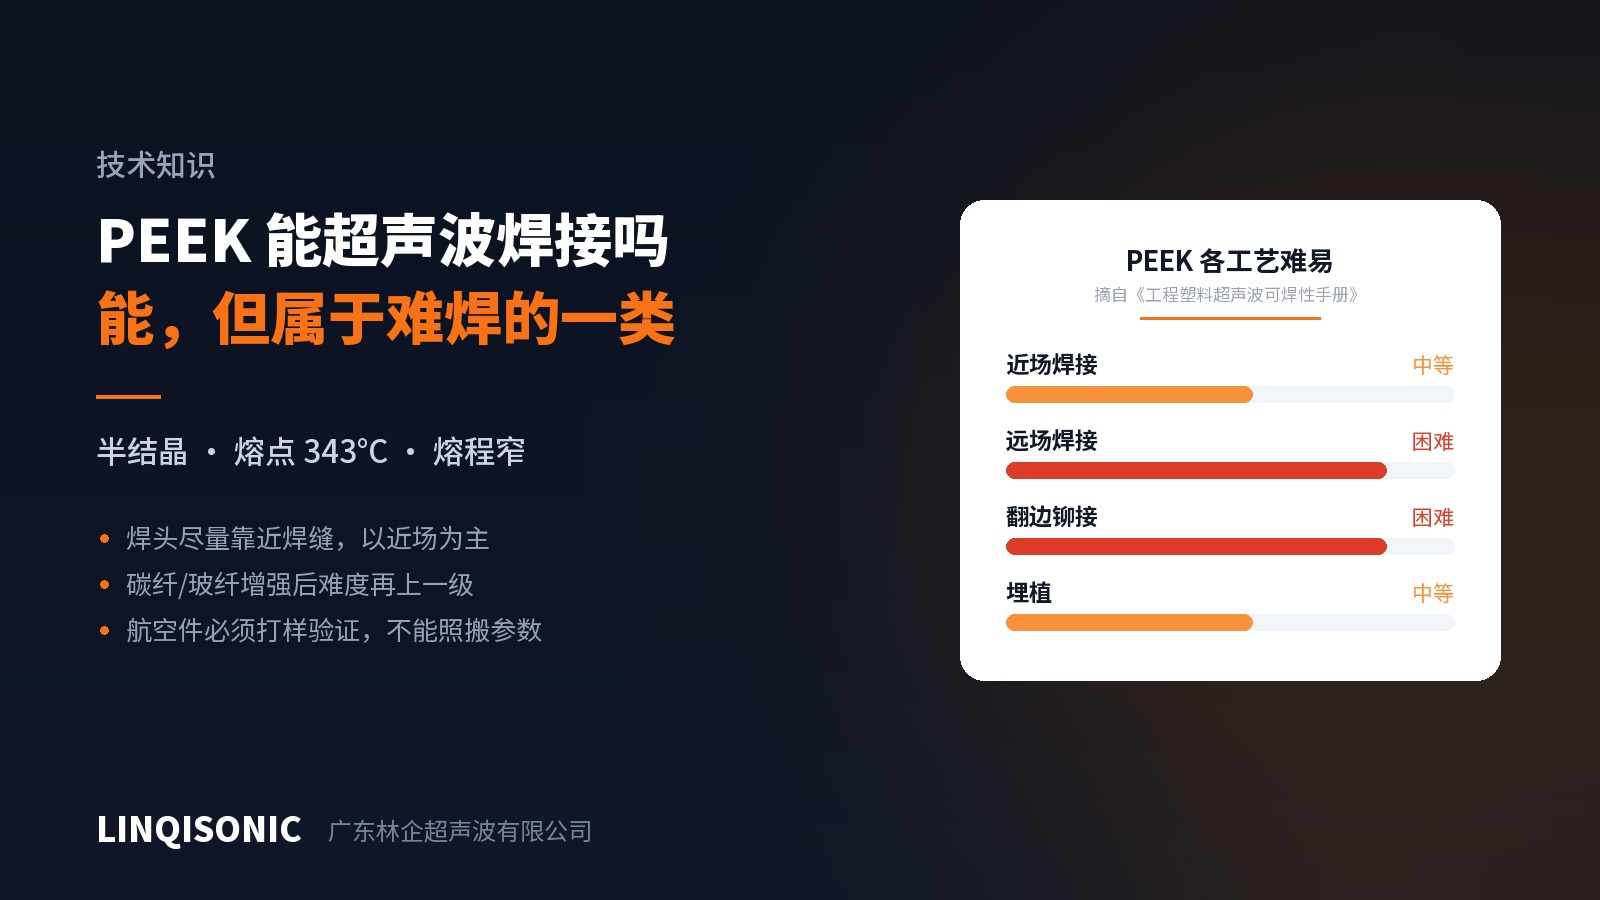
ตารางระดับความยากและเมทริกซ์ความเข้ากันได้อยู่ในคู่มือที่หน้า เอกสารทางเทคนิค ช่วงแอมพลิจูดและการเฝ้าติดตามหลายมิติอยู่ที่หน้า เครื่องเชื่อมอัลตราโซนิก
ส่งเกรดวัสดุ ปริมาณใยแก้ว และแบบมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932