
สามข้อบกพร่องที่พบบ่อยในการเชื่อมโลหะด้วยอัลตราโซนิก
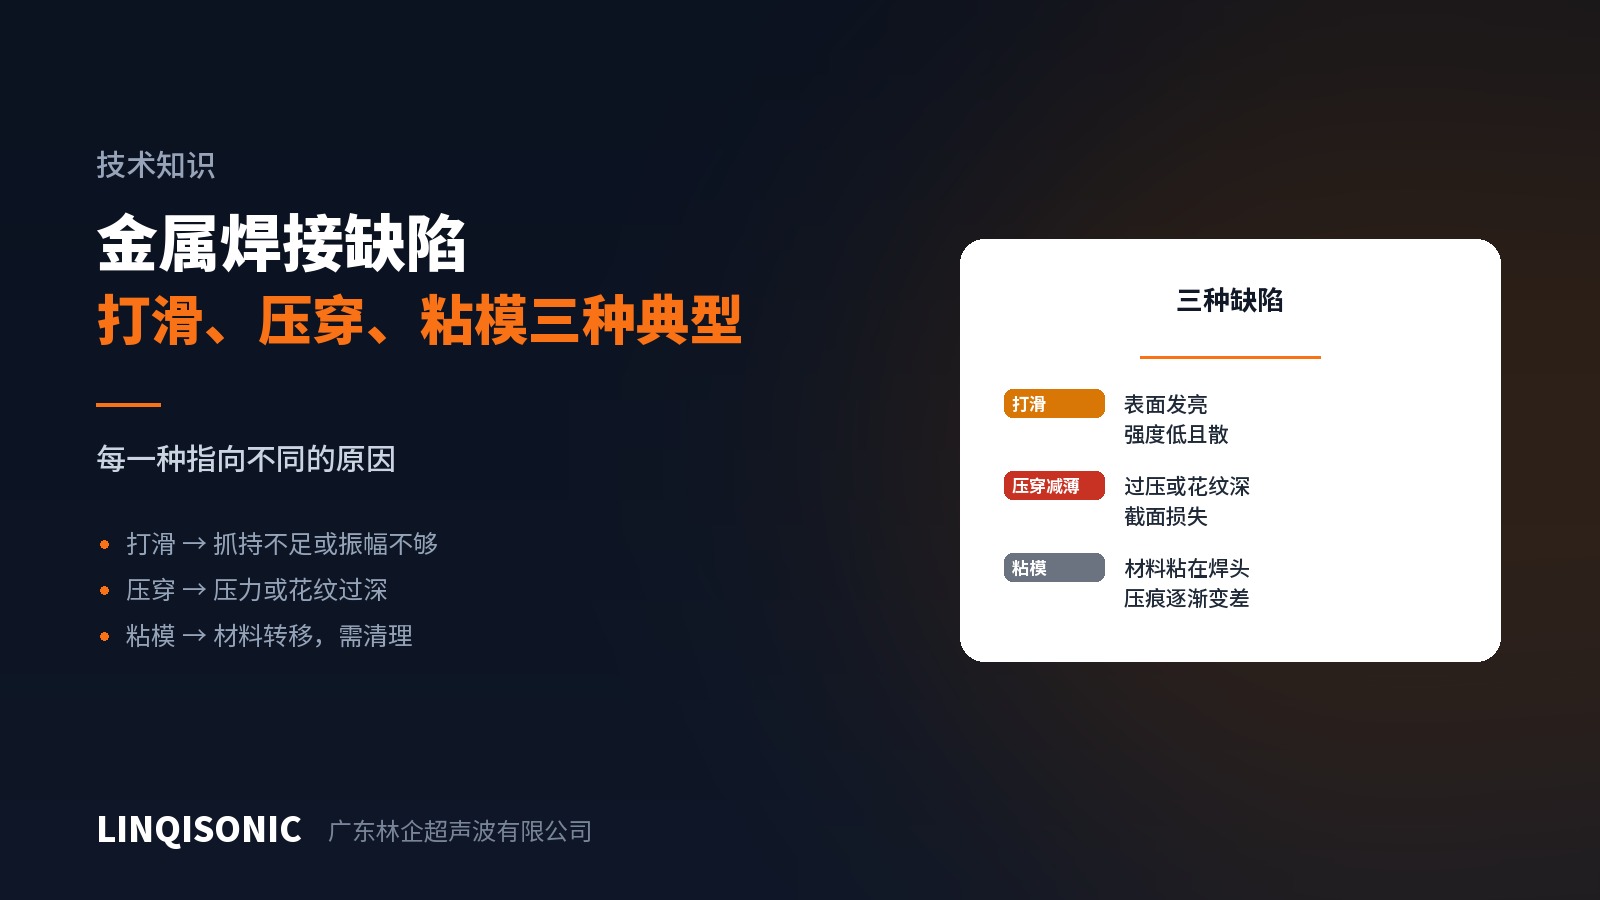
ต่างจากการเชื่อมพลาสติก ข้อบกพร่องของการเชื่อมโลหะส่วนใหญ่มองเห็นได้บนผิวชิ้นงาน เมื่อจำลายเซ็นได้ ทิศทางก็ชัดเจน
1. การไถล
ลายเซ็น รอยสึกเป็นเงามันบนผิว รอยกดที่เบลอหรือเกิดขึ้นเพียงบางส่วน ความแข็งแรงของแนวเชื่อมทั้งต่ำและกระจายกว้าง และฮอร์นที่ร้อน
สาเหตุ การเฉือนไปไม่ถึงชิ้นงาน และพลังงานถูกใช้ไประหว่างฮอร์นกับชิ้นงาน
แหล่งที่มาเฉพาะได้แก่ ลายฟันสึก (พบบ่อยที่สุด) แรงกดไม่พอ (จับยึดไม่อยู่) แอมพลิจูดไม่พอ (ขับไม่ไหว) น้ำมันหรือสารเคลือบบนผิว และ แท่นรองจับยึดไม่พอ จนชิ้นล่างเคลื่อนไปพร้อมชิ้นบน
ลำดับการตรวจ เริ่มจากความคมชัดของรอยที่มาจากเครื่องมือ จากนั้นเป็นแรงกดและความสะอาดของผิว และแอมพลิจูดเป็นอันดับสุดท้าย กรณีการไถลส่วนใหญ่จบที่ขั้นตอนแรก
2. การกดทะลุและการบางลง
ลายเซ็น รอยกดที่ลึกเกินไป วัสดุบางถูกเจาะทะลุ พื้นที่หน้าตัดนำไฟฟ้าบางลงจนเห็นได้ชัดพร้อมความต้านทานที่สูงขึ้น และวัสดุถูกรีดออกรอบแนวเชื่อม
สาเหตุ แรงกดมากเกินไป ลายฟันลึกเกินไปสำหรับวัสดุนั้น พลังงานเกินจนเกิดการไหลแบบพลาสติกมากเกิน หรือรอบการทำงานยาวเกินไป
การแก้ไข ลดแรงกด ตรวจความลึกลายฟันเทียบกับความหนาวัสดุ ลดเวลา สังเกตว่าทิศทางนี้ตรงข้ามกับกรณีการไถล คือกรณีหนึ่งต้องการแรงน้อยลงและอีกกรณีต้องการมากขึ้น การวินิจฉัยจึงต้องถูกต้องตั้งแต่ต้น
หากพบอาการทั้งสองพร้อมกัน แสดงว่าแรงกดวางไว้ไม่เหมาะหรือกระจายไม่สม่ำเสมอ ให้ตรวจความขนานและสภาพเครื่องมือ แทนที่จะทดลองกับแรงกดต่อไป
3. วัสดุติดค้างบนเครื่องมือ
ลายเซ็น วัสดุของชิ้นงานถ่ายไปเกาะบนลายฟันของฮอร์นหรือแท่นรอง โดยเฉพาะอะลูมิเนียม เมื่อสะสมมากขึ้น ลวดลายก็ตัน รอยกดแย่ลง และในที่สุดอาการก็กลายเป็นการไถล
สาเหตุ กระบวนการนี้ทำงานด้วยการนำโลหะสดมาสัมผัสกันโดยตรงเพื่อยึดติดอยู่แล้ว และเมื่อสิ่งเดียวกันเกิดขึ้นระหว่างชิ้นงานกับเครื่องมือ นั่นคือการติดค้าง โลหะอ่อน พลังงานเกิน และการตกแต่งผิวเครื่องมือที่ไม่พอ ล้วนทำให้แย่ลง
การแก้ไข ทำความสะอาดร่องตามกำหนดด้วยแปรงขนอ่อนและน้ำยาที่เหมาะสมโดยไม่ขูดผิว ลดพลังงานเท่าที่ทำได้ และตกแต่งผิวเครื่องมือให้ต้านการเกาะติด
การติดค้างเป็นรายการทำความสะอาดตามกำหนด ไม่ใช่เรื่องที่จะไปจัดการหลังจากมันสร้างปัญหาแล้ว อันตรายของมันคือมองไม่เห็นในระยะแรก และกว่าคุณภาพแนวเชื่อมจะแย่ลง สินค้าก็ผ่านไปแล้วไม่น้อย
วิธีระบุปัญหาอย่างรวดเร็ว
หยิบชิ้นงานเสียมาหนึ่งชิ้นแล้วดูสามอย่าง
รอยบนชิ้นงาน คมชัดแสดงว่าการจับยึดปกติ เบลอหรือเป็นเงามันคือการไถล ลึกเกินไปชี้ไปที่แรงกดหรือความลึกลายฟัน
ลวดลายบนเครื่องมือ สึกหรือไม่ มีวัสดุติดค้างหรือไม่ ร่องตันหรือไม่
หน้าตัด เขตยึดติดที่ต่อเนื่องแสดงว่ากระบวนการปกติและสาเหตุอยู่ที่อื่น ส่วนเขตที่เป็นหย่อม ๆ ชี้ไปที่แรงกดหรือความขนาน
การป้องกันดีกว่าการแก้ไข
ทั้งสามข้อบกพร่องมีลักษณะร่วมกันอย่างหนึ่ง คือ ค่อย ๆ พัฒนาขึ้น ไม่ใช่เกิดขึ้นชั่วข้ามคืน แนวปฏิบัติประจำวันจึงเป็นการรับมือที่ได้ผลที่สุด ทั้งการตรวจรอยทุกกะ ทำความสะอาดลวดลายตามกำหนด บันทึกจำนวนสะสม และเปลี่ยนเครื่องมือตามจำนวนชิ้น
เพิ่ม การเฝ้าติดตามกระบวนการ เข้าไปด้วย คือขีดจำกัดของพลังงาน กำลัง และความสูงหลังเชื่อม ทั้งการไถลและการกดทะลุต่างทิ้งร่องรอยที่เป็นลักษณะเฉพาะไว้ในข้อมูล และจับได้ก่อนที่ของเสียจะออกมาเป็นจำนวนมาก
ความสามารถในการเฝ้าติดตามและตัวเลือกเครื่องมือของแต่ละเครื่อง อยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งรูปรอยกด หน้าตัด และข้อมูลกระบวนการมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932