
การเชื่อมบัสบาร์และตัวนำขนาดใหญ่ด้วยอัลตราโซนิก
การต่อบัสบาร์และการเข้าปลายสายเคเบิลหนักในรถยนต์ไฟฟ้าและระบบกักเก็บพลังงาน มีข้อได้เปรียบชัดเจนเมื่อใช้การเชื่อมอัลตราโซนิก คือเนื้อโลหะเดิมไม่หลอม ไม่มีลวดเติม ความต้านทานสัมผัสต่ำ และเขตกระทบร้อนเล็ก
แต่ข้อเรียกร้องต่ออุปกรณ์นั้นสูงกว่างานชุดสายไฟทั่วไปหนึ่งระดับ
พื้นที่หน้าตัดกำหนดกำลัง
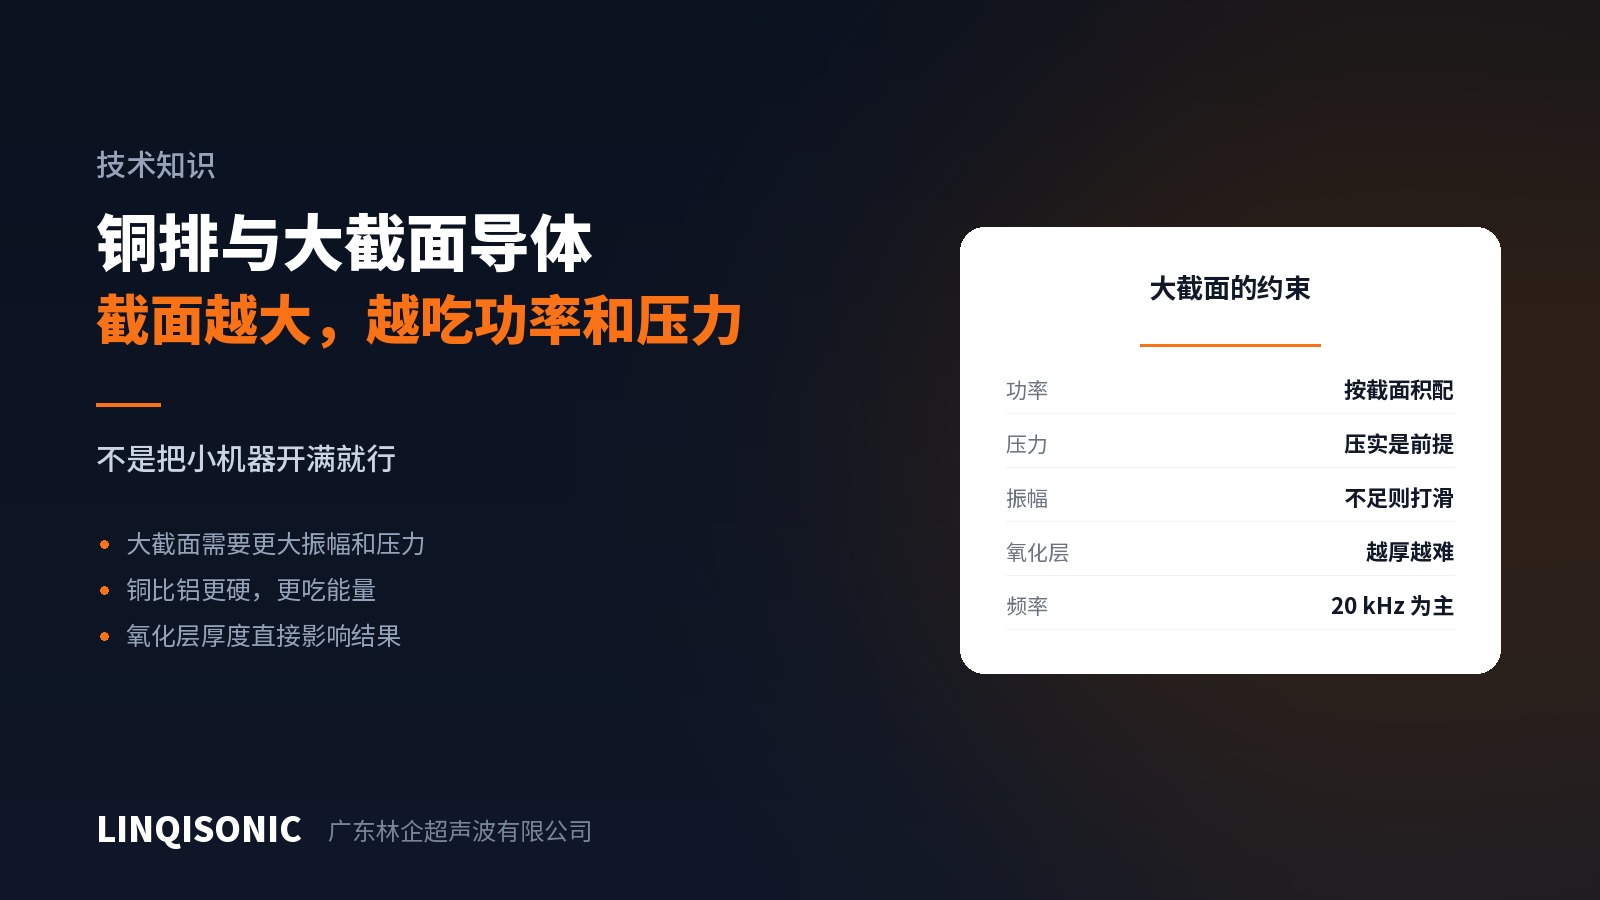
การเชื่อมโลหะด้วยอัลตราโซนิกต้องสร้างการเฉือนให้เพียงพอทั่วพื้นที่สัมผัสทั้งหมดเพื่อทำลายออกไซด์ เพิ่มพื้นที่เป็นสองเท่า พลังงานที่ต้องใช้ก็เพิ่มตาม
ความผิดพลาดที่พบบ่อยคือการเอาเครื่องขนาดเล็กสำหรับชุดสายไฟมาใช้กับบัสบาร์แล้วเร่งทุกอย่างจนสุด ผลที่ได้คือพลังงานเข้าไม่ได้ ฮอร์นไถล มีรอยสึกเป็นเงามันบนผิว และรอยต่อแกะออกได้ด้วยมือ นี่ไม่ใช่ปัญหาพารามิเตอร์ แต่คือความสามารถที่ไม่พอ
หน้าตัดขนาดใหญ่ต้องเลือกกำลังจากพื้นที่หน้าตัด ซึ่งเป็นการคำนวณที่อยู่ในขั้นเลือกอุปกรณ์
แรงกดต้องตามไปด้วย
พื้นที่สัมผัสที่ใหญ่ต้องการแรงกดรวมที่มากขึ้นตามสัดส่วนเพื่อให้ได้แรงดันสัมผัสเท่าเดิม หากแรงกดไม่พอ บางบริเวณอัดแน่นและบางบริเวณไม่ เขตยึดติดจึงกลายเป็นหย่อม ๆ และทั้งความต้านทานและความแข็งแรงก็แกว่ง
เมื่อแรงกดสูงขึ้น ความแข็งเกร็งของโครงเครื่องกลับกลายเป็นข้อจำกัดแทน หัวเครื่องที่แอ่นตัวภายใต้ภาระจะรักษาความขนานระหว่างฮอร์นกับชิ้นงานไม่ได้ ในเครื่องสำหรับหน้าตัดขนาดใหญ่ โครงเครื่องต้องมากกว่าแค่ดูแข็งแรง
ทองแดงกับอะลูมิเนียม
ทองแดง แข็งกว่าและนำความร้อนดีกว่า จึงต้องใช้แอมพลิจูดและแรงกดมากกว่าเพื่อเริ่มการยึดติด และมีออกไซด์ที่ค่อนข้างแน่น
อะลูมิเนียม อ่อนและเปลี่ยนรูปง่าย พารามิเตอร์จึงเบากว่าทองแดง แต่ออกไซด์ของมันเสถียรมากและเกิดเร็ว ผิวอะลูมิเนียมที่เพิ่งทำความสะอาดจะเกิดออกไซด์ใหม่ภายในไม่กี่นาที โชคดีที่การทำลายออกไซด์คือสิ่งที่กระบวนการนี้ทำอยู่แล้ว อะลูมิเนียมจึงเชื่อมด้วยอัลตราโซนิกได้ง่ายกว่าการเชื่อมหลอมละลาย
ทองแดงกับอะลูมิเนียม การเชื่อมอัลตราโซนิกเป็นหนึ่งในไม่กี่วิธีที่ใช้ได้กับคู่นี้ ด้วยเหตุผลที่ว่าไม่มีอะไรหลอมและไม่เกิดสารประกอบระหว่างโลหะที่เปราะ พารามิเตอร์อยู่ในส่วนที่หน้าต่างของทั้งสองซ้อนทับกัน ซึ่งมักแคบกว่าการเชื่อมวัสดุชนิดเดียวกัน
ออกไซด์และสภาพผิว
ความหนาของออกไซด์ส่งผลโดยตรงต่อพลังงานที่ต้องใช้ ภายในล็อตเดียวกัน ระยะเวลาและสภาพแวดล้อมการเก็บที่ต่างกันให้สภาพออกไซด์ที่ต่างกันและผลลัพธ์ที่แปรปรวนตาม
ในทางปฏิบัติ การควบคุมว่าชิ้นงานขาเข้าถูกเก็บไว้นานเท่าใดและที่ไหน ได้ผลกว่าการมาปรับพารามิเตอร์ภายหลัง ส่วนน้ำมัน สารเคลือบ หรือชั้นชุบบนผิว ต้องแจ้งไว้ตั้งแต่ขั้นวางแผนกระบวนการ เพราะการชุบเคลือบเปลี่ยนพฤติกรรมอย่างเห็นได้ชัด
การทวนสอบ
ความต้านทานสัมผัส เป็นตัวชี้วัดวิกฤตในงานกระแสสูง และใช้กับทุกชิ้นได้
การทดสอบแรงดึงและแรงเฉือน ให้ภาระในทิศทางที่รอยต่อรับจริง
ชิ้นตัวอย่างโลหะวิทยา ตรวจความต่อเนื่องของการยึดติดและการไม่มีรอยแตกกับโพรง เป็นระยะ
อุณหภูมิที่เพิ่มขึ้น ปล่อยกระแสพิกัดแล้ววัดอุณหภูมิที่เพิ่มขึ้นของรอยต่อ เป็นการทวนสอบที่ใกล้เคียงสภาพใช้งานจริงที่สุด
ความถี่
ตัวนำขนาดใหญ่ใช้ 20 กิโลเฮิรตซ์ เป็นหลัก เพราะกำลังที่ใช้ได้สูงกว่าและเพดานพื้นที่ที่สูงกว่าเข้ากับความต้องการ ส่วน 30 ถึง 40 กิโลเฮิรตซ์เหมาะกับหน้าตัดเล็กและงานความแม่นยำ
พิกัดกำลัง ช่วงแรงกด และข้อพิจารณาเรื่องโครงเครื่องของแต่ละรุ่น อยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งวัสดุ พื้นที่หน้าตัด จำนวนชั้น และรูปแบบรอยต่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932