
การเชื่อมฟอยล์ซ้อนกันหลายชั้น: ทะลุหลายสิบชั้นในครั้งเดียว
แถบขั้วแบตเตอรี่ ขาของซูเปอร์คาปาซิเตอร์ ขดลวดฟอยล์ของหม้อแปลง ล้วนต้องเชื่อมฟอยล์บางหลายสิบชั้นในการทำงานครั้งเดียว โดยทุกชั้นต้องยึดติด ความต้านทานต้องต่ำ และแรงดึงต้องเพียงพอ
นี่คือกลุ่มงานที่ยากที่สุดของการเชื่อมโลหะด้วยอัลตราโซนิก
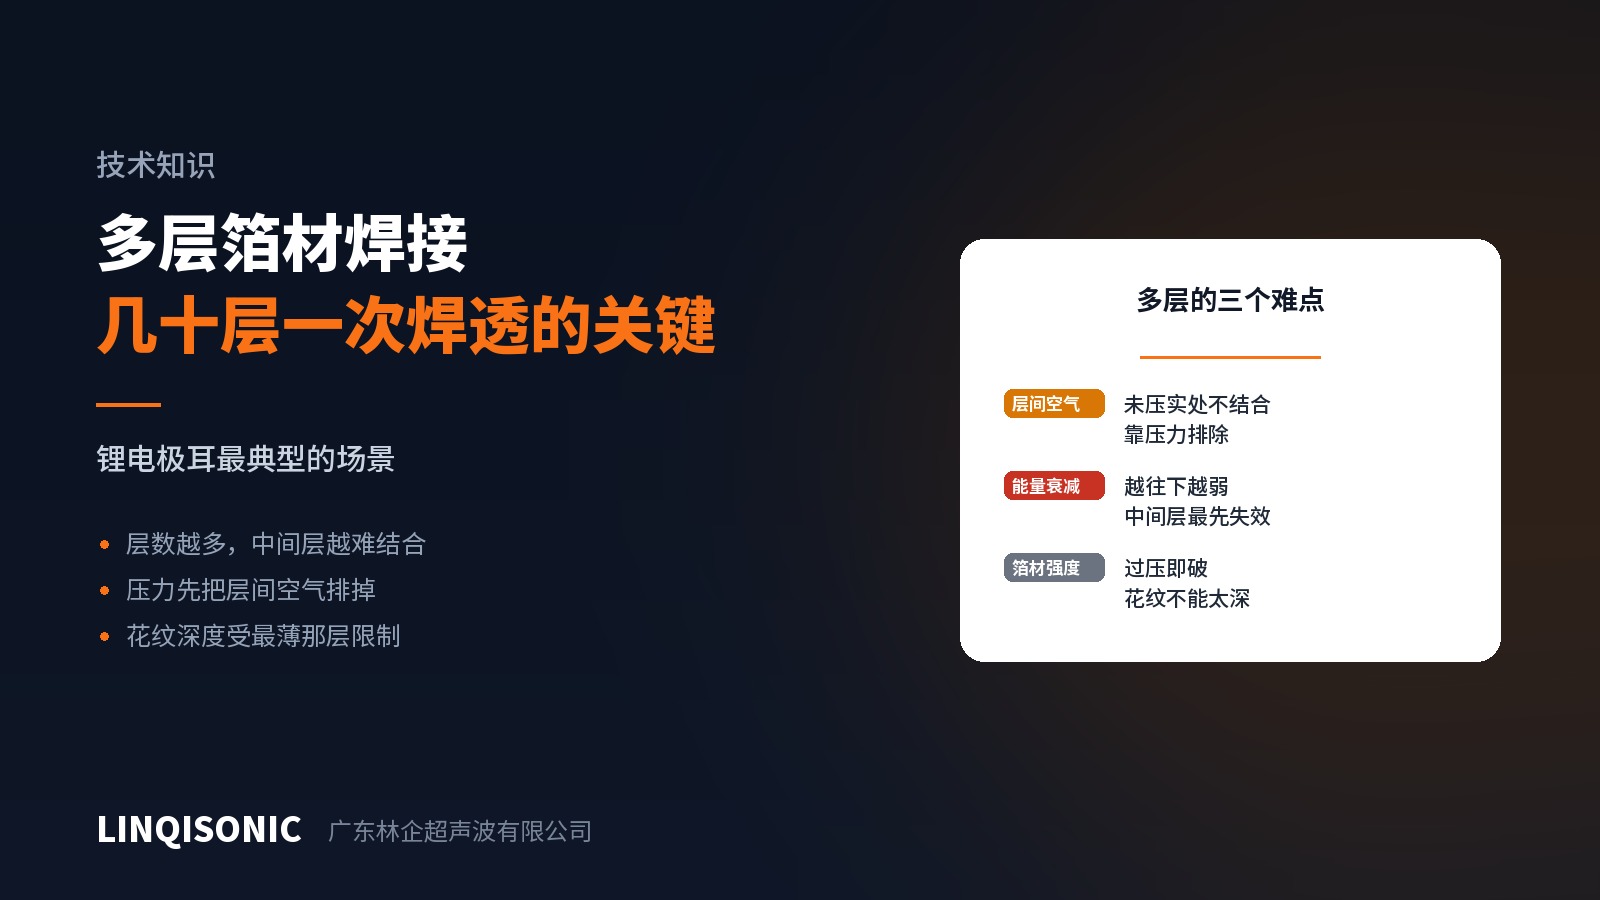
ความยากข้อที่ 1 พลังงานลดทอนลงตามความลึก
การเฉือนเข้าสู่ชั้นบนสุดจากฮอร์นและถ่ายทอดลงทีละชั้น โดยสูญเสียพลังงานที่ทุกผิวสัมผัส ดังนั้น ชั้นที่ใกล้ฮอร์นที่สุดยึดติดได้ดีที่สุด และการยึดติดจะอ่อนลงตามความลึก
ความเสียหายจริงมักไม่ได้อยู่ที่ชั้นล่างสุด แต่อยู่ที่ ไม่กี่ชั้นใต้กึ่งกลาง ซึ่งไม่ได้ถูกฮอร์นขับโดยตรงและไม่ได้ถูกแท่นรองยึดโดยตรง
ตัดรอยต่อที่เสียออกมาดู จะเห็นภาพที่เป็นแบบฉบับ คือชั้นบนยึดแน่น ชั้นล่างพอรับได้เพราะแท่นรองยึดไว้ ส่วนตรงกลางหลวม ลายเซ็นนี้บอกว่าจำนวนชั้นเกินกว่าที่พารามิเตอร์ปัจจุบันจะเอื้อมถึง
ความยากข้อที่ 2 อากาศระหว่างชั้น
ฟอยล์หลายสิบแผ่นที่วางซ้อนกันไม่สามารถแนบสนิทได้สมบูรณ์ ที่ใดที่ไม่แนบ การเฉือนก็ผ่านไม่ได้และไม่เกิดการยึดติด
ดังนั้นแรงกดจึงสำคัญกับงานหลายชั้นมากกว่างานชั้นเดียว เพราะ หน้าที่แรกของมันไม่ใช่การกดรอยต่อ แต่คือการไล่อากาศและช่องว่างออกไป แล้วทำให้กองฟอยล์กลายเป็นเนื้อเดียวกัน
ในทางปฏิบัติหมายความว่า แรงกดสำหรับงานหลายชั้นมักสูงกว่าวัสดุเดียวกันแบบชั้นเดียว และ วิธีทริกเกอร์มีความสำคัญยิ่ง คืออัลตราซาวด์ควรเริ่มหลังจากแรงกดขึ้นเต็มจริงและกองฟอยล์อัดแน่นแล้วเท่านั้น ทริกเกอร์ตามแรงจึงเชื่อถือได้มากกว่าทริกเกอร์ตามตำแหน่ง
ความยากข้อที่ 3 ฟอยล์อ่อนแอ
ฟอยล์บางมีความแข็งแรงจำกัดและจะฉีกขาดหากลายฟันกัดลึกเกินไป ทว่าการเชื่อมหลายชั้นต้องการการจับยึดที่แน่น สองข้อกำหนดนี้จึงขัดกัน
ผลก็คือ ความลึกของลายฟันถูกจำกัดโดยชั้นที่บางที่สุด ไม่ใช่เลือกจากความหนารวม นี่คือเหตุผลที่เครื่องมือสำหรับงานหลายชั้นต้องออกแบบเฉพาะงาน ไม่ใช่ยืมมาจากงานชั้นเดียว
ทิศทางการแก้ไข
แรงกดมาก่อน ตั้งแรงกดให้สูงพอที่จะอัดกองฟอยล์ได้อย่างเชื่อถือได้ก่อนแตะอย่างอื่น เมื่อแรงกดไม่พอ ไม่มีอย่างอื่นช่วยได้
ทริกเกอร์ตามแรง เพื่อให้มั่นใจว่ากองฟอยล์อัดแน่นแล้วก่อนที่พลังงานจะเข้า
แอมพลิจูดค่อนไปทางสูง เพื่อชดเชยการลดทอนทีละชั้น ให้ชั้นล่างยังได้รับการเฉือนที่เพียงพอ
เชื่อมเป็นขั้น หากจำนวนชั้นมากจริง ให้ยึดบางส่วนเป็นกลุ่มย่อยก่อนแล้วค่อยเชื่อมกลุ่มเข้าด้วยกัน โดยให้แต่ละครั้งอยู่ในจำนวนชั้นที่จัดการได้
อัดกองฟอยล์ล่วงหน้า การอัดก่อนเชื่อมช่วยให้ชั้นต่าง ๆ แนบกันและลดอากาศที่ค้างอยู่
ควบคุมวัสดุขาเข้า ความเรียบของฟอยล์ การไม่มีรอยยับ และการเรียงขอบให้ตรง ล้วนกำหนดการแนบสนิทของชั้นโดยตรง วัสดุที่จัดมาไม่เรียบร้อยแก้ในกระบวนการไม่ได้
การทวนสอบ
ตัดแล้วตรวจทุกชั้น เป็นวิธีเดียวที่ยืนยันชั้นกลางได้ ทั้งการดูภายนอกและแรงดึงต่างก็ไม่แสดงให้เห็น
ดึงในทิศทางที่ถูกต้อง การลอกกับการเฉือนให้ภาระต่อรอยต่อคนละแบบ ให้เลือกตามสภาพการใช้งานจริง
วัดความต้านทาน การยึดติดระหว่างชั้นที่ไม่ดีจะปรากฏก่อนในความต้านทานสัมผัส ซึ่งเป็นตัวชี้วัดที่ไวกว่าแรงดึงและใช้กับทุกชิ้นได้
ความถี่
งานฟอยล์หลายชั้นมักใช้ 20 กิโลเฮิรตซ์ ซึ่งได้เปรียบเมื่อต้องการการส่งพลังงานที่มากขึ้นและพื้นที่เชื่อมที่กว้างขึ้น ส่วนพื้นที่เล็กที่มีชั้นน้อยกว่าอาจใช้ 30 หรือ 40 กิโลเฮิรตซ์ได้
กำลัง การควบคุมแรงกด และตัวเลือกการทริกเกอร์ของแต่ละเครื่อง อยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งวัสดุ ความหนาต่อชั้น จำนวนชั้น และพื้นที่เชื่อมมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932