
เครื่องมือลายฟันในการเชื่อมโลหะ: การจับยึดมาก่อน
การเชื่อมโลหะด้วยอัลตราโซนิกทำงานบนหลักการที่ต่างจากพลาสติกโดยสิ้นเชิง พลาสติกหลอมด้วยแรงเสียดทานที่รอยต่อ ส่วนโลหะ ไม่หลอม การเฉือนตามขวางทำลายและผลักออกไซด์กับสิ่งปนเปื้อนบนผิวสัมผัส แล้วนำอะตอมโลหะสดมาสัมผัสกันโดยตรงเพื่อสร้างพันธะสถานะของแข็ง
ทั้งกระบวนการขึ้นอยู่กับสิ่งเดียว คือ การเคลื่อนที่เฉือนต้องไปถึงชิ้นงานจริง
ลายฟันทำหน้าที่อะไร
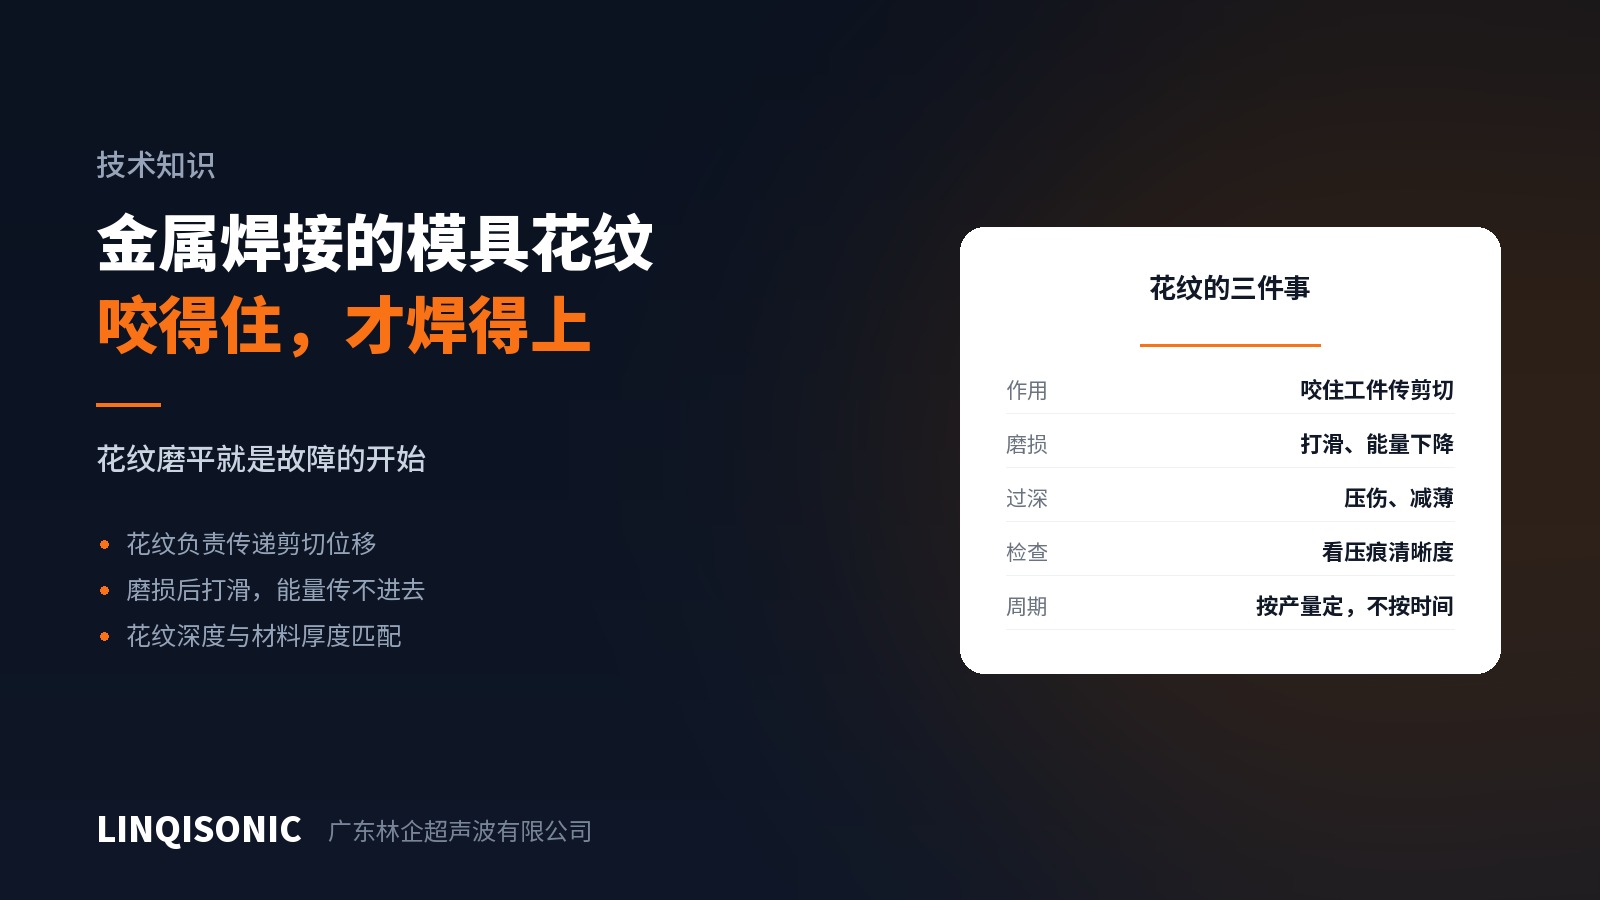
ทั้งผิวทำงานของฮอร์นและแท่นรองต่างมีลวดลายฟัน ลายฟันเหล่านั้นจับยึดชิ้นงานไว้ เพื่อให้การเคลื่อนที่ตามขวางของฮอร์นพาชิ้นบนไปด้วย ขณะที่แท่นรองยึดชิ้นล่างไว้นิ่ง จึงเกิดการไถลสัมพัทธ์ระหว่างสองชั้น และพันธะเกิดขึ้นที่ผิวไถลนั้น
หากลายฟันจับยึดไม่ได้ ฮอร์นจะไถลไปบนผิวเฉย ๆ พลังงานทั้งหมดจะถูกใช้ไประหว่างฮอร์นกับชิ้นงาน แทนที่จะใช้ไประหว่างชิ้นงานสองชิ้น อาการที่ปรากฏคือแนวเชื่อมอ่อน มีรอยสึกเป็นเงามันบนชิ้นงาน และฮอร์นร้อน
การสึกของลายฟันคือตัวการที่พบบ่อย
ลวดลายรับการเฉือนความถี่สูงภายใต้ภาระอย่างต่อเนื่อง การสึกจึงหลีกเลี่ยงไม่ได้ และเมื่อสึกแล้ว
การจับยึดลดลง การไถลเริ่มขึ้นและความแข็งแรงของแนวเชื่อมค่อย ๆ ลดลง
การลดลงเป็นไปทีละน้อย ซึ่งเป็นส่วนที่ยาก ไม่มีอะไรเสียในเช้าวันใดวันหนึ่ง ความแข็งแรงค่อย ๆ เลื่อนลง และกว่าการสุ่มตรวจจะจับได้ ก็อาจมีสินค้าผ่านไปแล้วไม่น้อย
ตัดสินจากรอยบนชิ้นงาน ลวดลายที่คมชัดหมายถึงเครื่องมือยังดี ลวดลายที่เบลอ ราบ หรือหายไปเป็นบางจุด หมายถึงต้องเปลี่ยนหรือซ่อม นี่คือการตรวจประจำวันที่ง่ายและเชื่อถือได้ที่สุด
กำหนดรอบเปลี่ยนตามจำนวนชิ้น ไม่ใช่ตามปฏิทิน เครื่องมือชุดเดียวกันที่ผลิตวันละสองร้อยชิ้นกับวันละสองพันชิ้น มีอายุต่างกันโดยสิ้นเชิง
การเลือกความลึกของลายฟัน
ลึกกว่าไม่ได้แปลว่าดีกว่า
ตื้นเกินไป จับยึดไม่อยู่ เกิดการไถล
ลึกเกินไป รอยบนชิ้นงานลึกเกิน ฟอยล์บางถูกเจาะทะลุ พื้นที่หน้าตัดนำไฟฟ้าบางลงจนเสียทั้งการนำไฟฟ้าและความแข็งแรง
ความลึกต้องสอดคล้องกับความหนาของวัสดุ เครื่องมือสำหรับฟอยล์บางกับเครื่องมือสำหรับบัสบาร์ไม่ใช่ชุดเดียวกัน และนี่ไม่ใช่จุดที่ควรประนีประนอม
ฮอร์นกับแท่นรองทำหน้าที่ต่างกัน
ฮอร์น ขับชิ้นงานด้านบน ลวดลายของมันจึงต้องส่งการเฉือนได้
แท่นรอง ยึดชิ้นงานด้านล่างไว้นิ่ง หากการจับยึดไม่พอ ชิ้นล่างจะเคลื่อนไปพร้อมชิ้นบน ไม่เกิดการไถลสัมพัทธ์ และไม่มีอะไรยึดติดกัน
เมื่อไล่หาสาเหตุของแนวเชื่อมที่อ่อน ให้ตรวจทั้งสองอย่าง ไม่ใช่เฉพาะฮอร์น
แนวปฏิบัติประจำวัน
ตรวจรอยทุกกะ ชิ้นงานหนึ่งชิ้น ดูความคมชัดของลวดลาย ตรงกว่าเครื่องมือวัดใด ๆ
ทำความสะอาดสม่ำเสมอ เศษโลหะและออกไซด์สะสมในร่อง และลวดลายที่อุดตันก็คือลวดลายที่ตื้น ใช้แปรงขนอ่อนกับน้ำยาที่เหมาะสม อย่าขูดผิวด้วยของแข็งเด็ดขาด
เก็บเครื่องมือสำรองไว้หนึ่งชุด การสึกเป็นไปทีละน้อย และเมื่อสายการผลิตต้องหยุดแล้วก็ไม่มีเวลาไปทำเครื่องมือใหม่
บันทึกจำนวนชิ้น จำนวนจุดเชื่อมสะสมต่อชุดเครื่องมือเชื่อถือได้มากกว่าความทรงจำ
ความถี่
การเชื่อมโลหะด้วยอัลตราโซนิกโดยทั่วไปใช้ 20, 30, 35 และ 40 กิโลเฮิรตซ์ ตัวนำขนาดใหญ่และบัสบาร์มักอยู่ที่ 20 กิโลเฮิรตซ์ ส่วนชุดสายไฟเส้นเล็กและจุดเชื่อมขนาดเล็กจะขยับขึ้น ยิ่งงานเล็กและบาง ความถี่ที่เหมาะสมก็ยิ่งสูง
ความถี่ ขนาดเครื่องมือ และการเลือกลายฟันของแต่ละเครื่องอยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งวัสดุ ความหนา และพื้นที่หน้าตัดของตัวนำมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932