
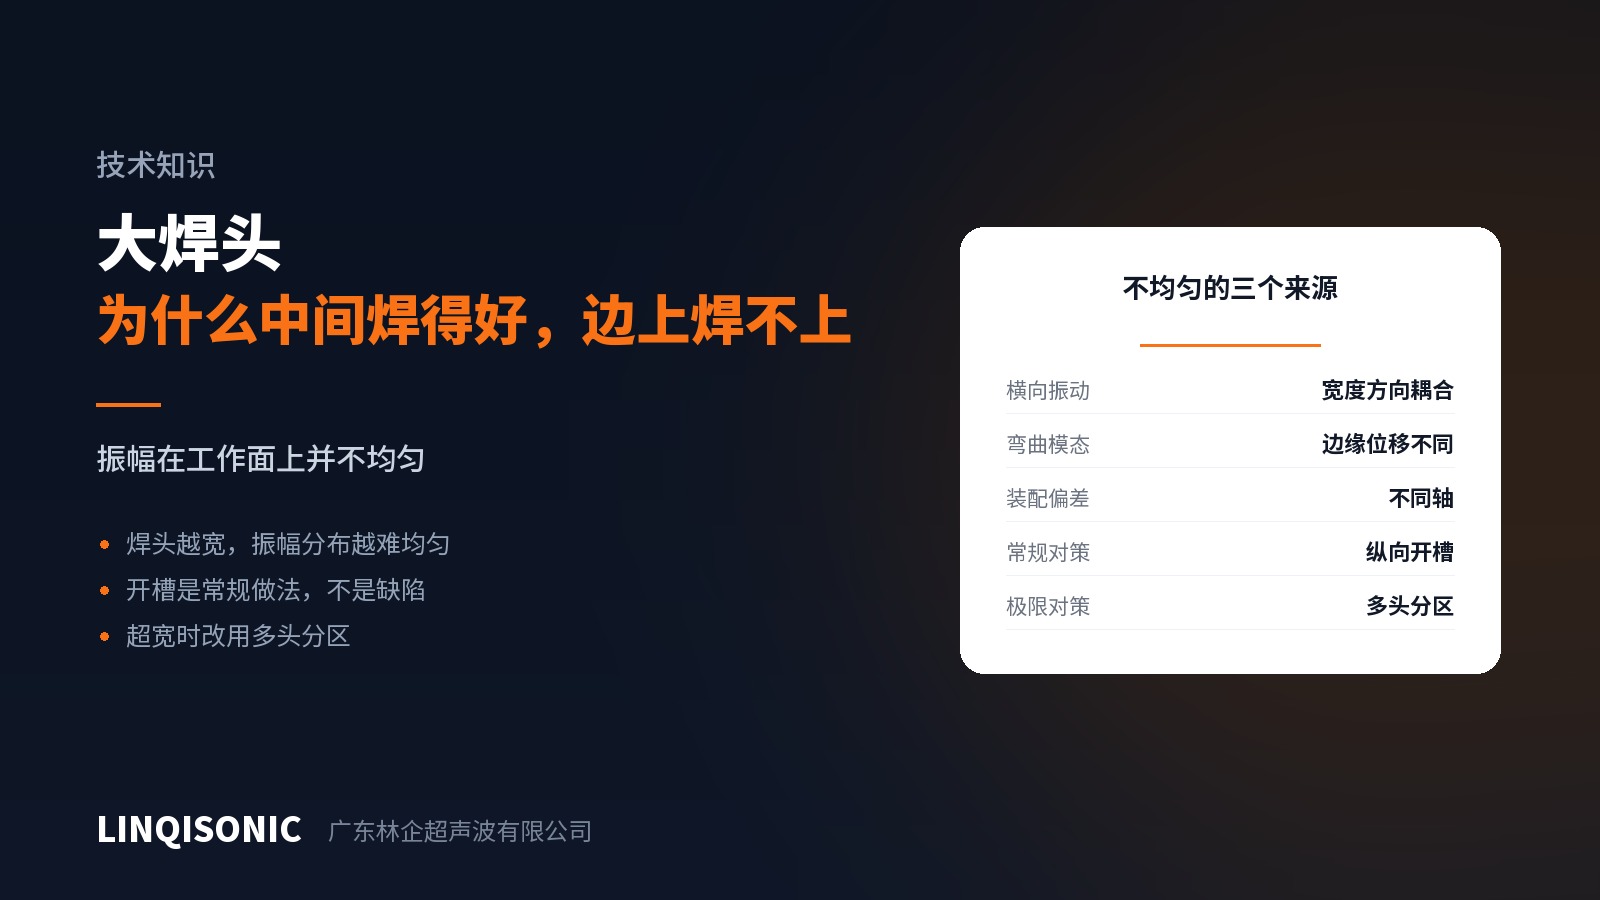
ทำไมฮอร์นกว้างจึงเชื่อมติดตรงกลางแต่ไม่ติดที่ขอบ
ข้อร้องเรียนที่พบบ่อยกับชิ้นงานขนาดใหญ่คือ ตรงกลางเชื่อมได้สวยงามแต่ปลายทั้งสองด้านไม่หลอมรวมหรือมีเนื้อล้นมาก การเปลี่ยนพารามิเตอร์ไม่ช่วย เพราะนี่ไม่ใช่ปัญหาพารามิเตอร์
แอมพลิจูดไม่สม่ำเสมอทั่วผิวทำงาน
ในอุดมคติ ทุกจุดบนผิวทำงานควรเคลื่อนที่เท่ากัน ในทางปฏิบัติ ยิ่งฮอร์นกว้างยิ่งทำได้ยาก
การเคลื่อนที่ตามขวาง ขณะที่ฮอร์นยืดและหดตามแนวแกน ปรากฏการณ์ปัวซงทำให้มันหดและขยายในแนวขวางด้วย ยิ่งฮอร์นกว้าง องค์ประกอบนี้ยิ่งมีนัยสำคัญ และมันจะเข้าคู่กับการเคลื่อนที่ตามแกนจนรบกวนการกระจายของแอมพลิจูด
โหมดการสั่นแบบดัด ฮอร์นที่กว้างและบางเกิดการสั่นแบบดัดได้ง่าย ผิวทำงานจึงโค้งเหมือนหนังกลอง โดยการกระจัดที่กลางกับที่ขอบต่างกันมาก
ความคลาดเคลื่อนจากการประกอบ ชุดอะคูสติกที่ไม่ร่วมศูนย์ ผิวประกบที่ไม่สะอาด หรือแรงบิดขันยึดที่ไม่ถูกต้อง ล้วนทำให้ด้านหนึ่งมีแอมพลิจูดต่ำกว่า
การเซาะร่องเป็นแนวปฏิบัติมาตรฐาน
ฮอร์นขนาดใหญ่มักมีร่องตามแนวแกนหลายร่อง ร่องเหล่านั้นไม่ใช่รูระบายความร้อนหรือรูลดน้ำหนัก แต่มีจุดประสงค์เพื่อ แบ่งฮอร์นกว้างออกเป็นฮอร์นแคบหลายอันในทางอะคูสติก เพื่อกดการเชื่อมโยงตามขวางและโหมดการสั่นแบบดัด ให้แต่ละส่วนสั่นตามแนวแกนของตัวเอง
ร่องบนฮอร์นขนาดใหญ่จึงบ่งบอกถึงการออกแบบที่ดี ไม่ใช่ข้อบกพร่องจากการผลิต
เกินความกว้างระดับหนึ่งให้แบ่งเป็นโซน
การเซาะร่องมีขีดจำกัด เมื่อความกว้างของแนวเชื่อมเกินกว่าที่ฮอร์นเดียวจะรักษาความสม่ำเสมอได้ คำตอบที่ถูกต้องคือ ใช้ฮอร์นหลายตัวขับแยกโซนกัน แต่ละตัวมีคอนเวอร์เตอร์ของตัวเองและรับผิดชอบส่วนของรอยต่อของตัวเอง
เมื่อนั้นฮอร์นทุกตัวจะทำงานในช่วงที่ตนถนัดและความสม่ำเสมอก็มั่นใจได้ แลกกับความซับซ้อนของเครื่อง
ตัดสาเหตุง่าย ๆ ออกไปก่อน
ก่อนสงสัยฮอร์น ให้ยืนยันเรื่องต่อไปนี้
การรองรับจากด้านล่างสม่ำเสมอหรือไม่ ชิ้นงานที่รองรับด้านหนึ่งแต่อีกด้านไม่รองรับ จะแสดงอาการคล้ายแอมพลิจูดไม่สม่ำเสมอมาก ทั้งที่สาเหตุต่างกันโดยสิ้นเชิงและพบบ่อยกว่า
ฮอร์นขนานกับชิ้นงานหรือไม่ กดกระดาษคาร์บอนหรือวัสดุอ่อนหลังประกอบแล้วดูว่ารอยสม่ำเสมอหรือไม่
ผิวประกบสะอาดและแรงบิดถูกต้องหรือไม่ ผิวระหว่างคอนเวอร์เตอร์กับบูสเตอร์ และระหว่างบูสเตอร์กับฮอร์น ต้องสะอาดและเรียบ ขันด้วยแรงบิดที่กำหนด แรงบิดที่ไม่พอทำให้สูญเสียพลังงานระหว่างการส่ง
ความสูงของชิ้นงานสม่ำเสมอหรือไม่ เมื่อพิกัดความเผื่อของชิ้นงานขาเข้าหลวม ชิ้นที่สูงจะสัมผัสก่อนและชิ้นที่เตี้ยไม่สัมผัสเลย ซึ่งดูเหมือนขอบเชื่อมไม่ติดเช่นกัน
วิธีวัด
วิธีที่ตรงที่สุดคือวางกระดาษความร้อนหรือฟิล์มบางที่เชื่อมได้ไว้ใต้ผิวทำงาน แล้วสั่งเชื่อมลงในอากาศ จากนั้นอ่านการกระจายความลึกของรอย ยิ่งลึกยิ่งแอมพลิจูดสูง ยิ่งจางยิ่งต่ำ และเห็นการกระจายได้ในพริบตา ง่ายและเชื่อถือได้ ควรทำเมื่อเปลี่ยนฮอร์นและในการบำรุงรักษาตามรอบ
การออกแบบฮอร์นขนาดใหญ่และพื้นที่ใช้งานสูงสุด อยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งแบบและผังตำแหน่งรอยต่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932