
การควบคุมเนื้อพลาสติกล้นในการเชื่อมอัลตราโซนิก
วงพลาสติกที่ถูกรีดออกมารอบรอยต่อ ทำให้เสียความสวยงาม รบกวนการประกอบ และบางครั้งต้องตัดแต่งด้วยมือ เป็นหนึ่งในข้อร้องเรียนที่พบบ่อยที่สุดของการเชื่อมอัลตราโซนิก
คำตอบมักไม่ได้อยู่ที่พารามิเตอร์
เนื้อล้นมาจากไหน
ตรรกะนั้นตรงไปตรงมา เนื้อหลอมที่เกิดขึ้นมีมากกว่าที่รอยต่อจะรับได้ และส่วนเกินต้องไปที่ใดที่หนึ่ง
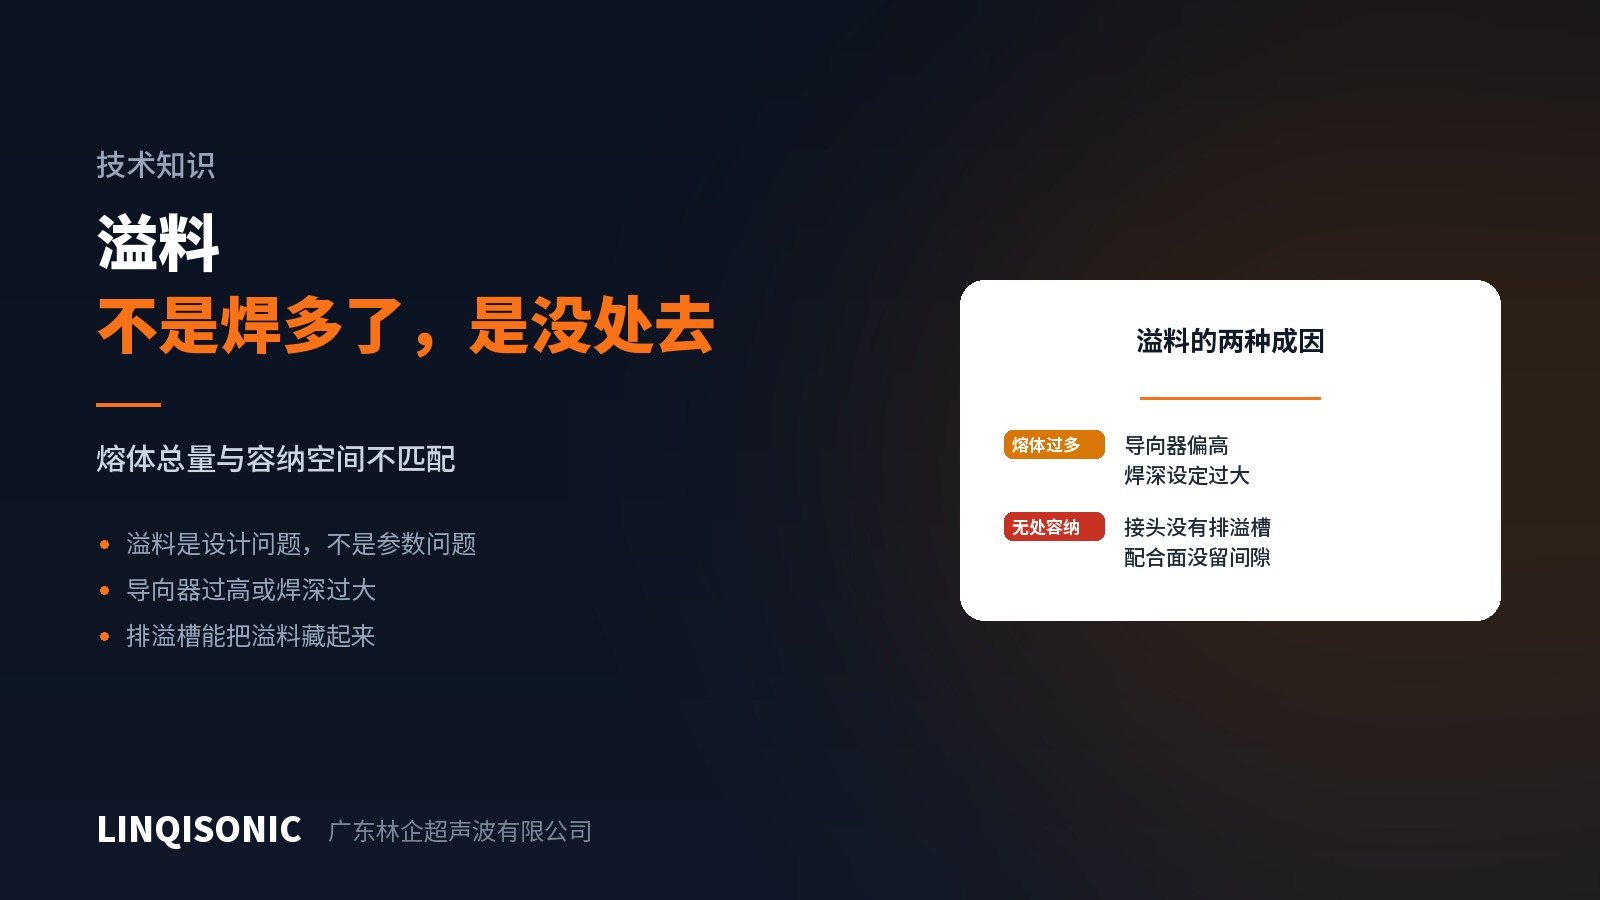
ดังนั้นจึงมีเพียงสองทิศทาง คือเนื้อหลอมมากเกินไป หรือไม่มีที่ให้เนื้อหลอมไป
ทิศทางที่หนึ่ง เนื้อหลอมมากเกินไป
ครีบนำพลังงานสูงเกินไป ความสูงครีบกำหนดปริมาตรที่พร้อมหลอม และควรสอดคล้องกับความหนาผนัง การเปลี่ยนความหนาผนังโดยไม่เปลี่ยนครีบตามคือสาเหตุที่พบบ่อยที่สุด
ตั้งความลึกเชื่อมลึกเกินไป ในโหมดความลึก หากระยะที่สั่งเกินกว่าที่ครีบจะให้ได้ เครื่องจะกดต่อและหลอมเนื้อวัสดุเดิมทั้งสองด้าน ปริมาตรเนื้อหลอมจึงเกินช่องว่างอย่างหลีกเลี่ยงไม่ได้
ตั้งพลังงานหรือเวลาสูงเกินไป สาเหตุเดียวที่เป็นเรื่องพารามิเตอร์จริง ๆ และบ่อยครั้งก็เป็นการชดเชยสองสาเหตุข้างต้นอยู่ดี
ทิศทางที่สอง ไม่มีที่ให้เนื้อหลอมไป
เป็นปัญหาการออกแบบ และแก้ได้ง่ายที่สุด
เพิ่มร่องรับเนื้อล้น ร่องข้างรอยต่อทำให้เนื้อหลอมส่วนเกินไหลเข้าด้านในแทนที่จะออกด้านนอก เนื้อล้นยังคงมีอยู่แต่ถูกซ่อนไว้ในที่ที่มองไม่เห็นหลังประกอบ เป็นวิธีที่ตรงและได้ผลที่สุด
ใช้รอยต่อแบบเฉือน เนื้อหลอมถูกกักไว้ระหว่างผิวประกบ รอยต่อแบบเฉือนจึงให้เนื้อล้นที่มองเห็นน้อยกว่าครีบนำพลังงานโดยธรรมชาติ ควรพิจารณาเมื่อความสวยงามสำคัญ
เพิ่มขั้นบันได ขั้นบันไดนอกแนวรอยต่อทั้งซ่อนเนื้อล้นและช่วยกำหนดตำแหน่ง
สิ่งที่พารามิเตอร์ยังพอทำได้
เมื่อการออกแบบตายตัวแล้ว ยังพอมีพื้นที่เหลือ
ลดแรงกด แรงกดคือสิ่งที่ผลักเนื้อหลอมออกจากรอยต่อ ให้เลือกค่าที่ปลายล่างของช่วงที่ยังมั่นใจว่าผิวแนบสนิท
เปลี่ยนไปใช้โหมดพลังงานหรือโหมดความลึก โหมดเวลาไม่ชดเชยอะไรเลย วัสดุที่มากขึ้นนิดหน่อยก็ให้เนื้อล้นมากขึ้น ส่วนโหมดพลังงานจำกัดปริมาณที่ป้อนเข้ารวม
ตรวจการสัมผัสระหว่างฮอร์นกับชิ้นงาน หากผิวทำงานไม่ขนานกับชิ้นงาน แรงกดจะกระจุกอยู่ด้านเดียวและเนื้อล้นก็ไปรวมตรงนั้น เนื้อล้นด้านเดียวเป็นสัญญาณที่ชัดเจน
วิธีวินิจฉัย
ดูว่าเนื้อล้น สม่ำเสมอรอบวง หรือ กระจุกอยู่ด้านเดียว
สม่ำเสมอรอบวง → เป็นเรื่องปริมาตรเนื้อหลอม ให้ตรวจความสูงครีบและค่าพลังงานที่ตั้งไว้
ด้านเดียว → เป็นเรื่องความขนานหรือชุดจับยึด ให้ตรวจการสัมผัสของฮอร์นและการกำหนดตำแหน่งชิ้นงาน
เป็น ๆ หาย ๆ → เป็นความแปรปรวนของวัสดุขาเข้า ให้ตรวจความหนาผนังและพิกัดความเผื่อของความสูง
การเลือกโหมดและการควบคุมแรงกดต่างกันไปในแต่ละเครื่อง การมีโหมดพลังงานและโหมดระยะทางหรือไม่ระบุไว้ในหน้าเครื่องเชื่อมอัลตราโซนิก
ขนาดของร่องรับเนื้อล้น ความสูงครีบเทียบกับความหนาผนัง และระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิด อยู่ในคู่มือครีบนำพลังงานและการออกแบบรอยต่อที่หน้าดาวน์โหลด
ส่งแบบชิ้นงานและรูปถ่ายมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932