
การเลือกวิธีทริกเกอร์: กำหนดว่าการเชื่อมเริ่มนับเมื่อใด
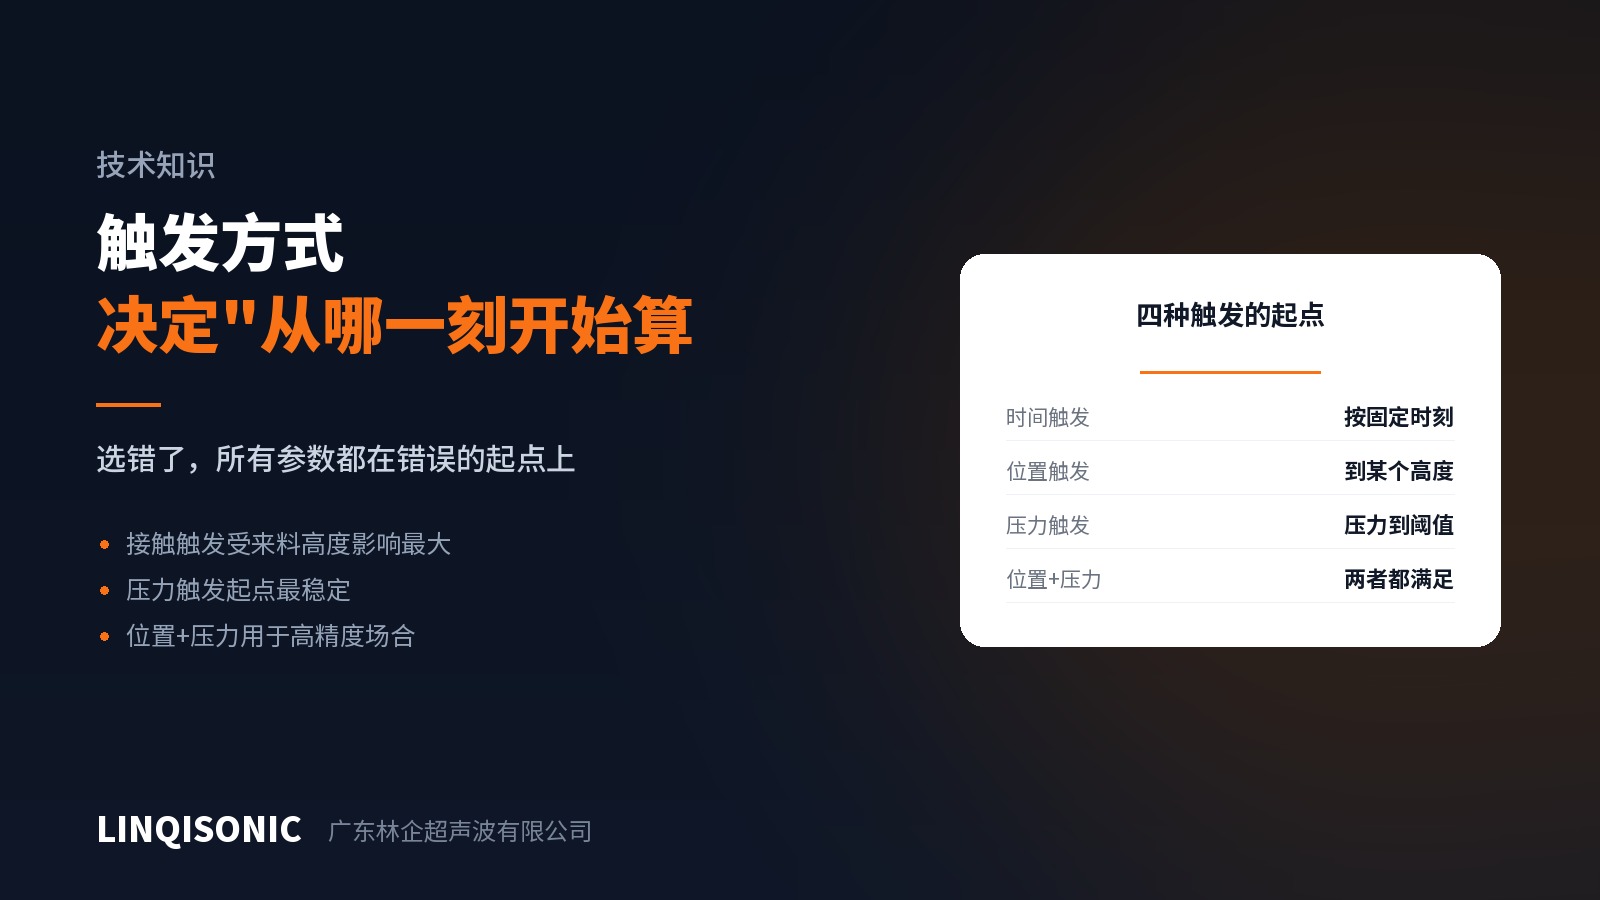
เวลาตั้งเครื่อง ความสนใจมักไปอยู่ที่แอมพลิจูด เวลา และแรงกด ส่วนวิธีทริกเกอร์แทบไม่ถูกพิจารณา ทั้งที่วิธีทริกเกอร์เป็นตัวกำหนด จังหวะที่อัลตราซาวด์เริ่มทำงาน และจุดเริ่มต้นที่ผิดทำให้พารามิเตอร์ทั้งหมดที่ตามมาตั้งอยู่บนฐานอ้างอิงที่เลื่อนไปมา
สี่วิธีทริกเกอร์
ทริกเกอร์ตามเวลา อัลตราซาวด์เริ่มหลังจากเริ่มเคลื่อนลงไปแล้วตามช่วงเวลาคงที่ ง่ายที่สุด แต่ไม่คำนึงว่าฮอร์นถึงชิ้นงานจริงหรือยัง เมื่อมีพิกัดความเผื่อของความสูงหรือมีระยะคลอนในชุดจับยึด จังหวะสัมผัสจริงจะต่างกันไปในแต่ละชิ้น
ทริกเกอร์ตามตำแหน่ง เริ่มเมื่อฮอร์นถึงตำแหน่งที่กำหนด โดยอ้างอิงจุดศูนย์ของเครื่อง พิกัดความเผื่อของความสูงชิ้นงานขาเข้าจึงแปลงเป็นความต่างของแรงสัมผัสโดยตรง
ทริกเกอร์ตามแรง เริ่มเมื่อฮอร์นสัมผัสชิ้นงานและแรงถึงค่าที่กำหนด เป็นตัวเลือกที่นิ่งที่สุด เพราะไม่ว่าชิ้นงานสูงเท่าใด อัลตราซาวด์เริ่มจากสภาวะแรงเดียวกันเสมอ
ตำแหน่งร่วมกับแรง ต้องครบทั้งสองเงื่อนไข ใช้เมื่อความสม่ำเสมอของจุดเริ่มต้นเป็นเรื่องวิกฤต และยังช่วยป้องกันกรณีไม่มีชิ้นงานหรือวางผิดตำแหน่งด้วย
ทำไมจุดเริ่มต้นจึงสำคัญ
จังหวะแรกของการเชื่อมอัลตราโซนิกกำหนดผลลัพธ์ไว้มาก พื้นที่สัมผัสเล็กที่สุดและความหนาแน่นพลังงานสูงที่สุด และการที่การหลอมจะเริ่มต้นได้อย่างสะอาดหรือไม่ก็ตัดสินกันตรงนั้น
หากอัลตราซาวด์เริ่มก่อนที่ฮอร์นจะนั่งลงเรียบร้อย พลังงานส่วนแรกจะถูกใช้ไปกับการกดชิ้นงานให้ชิดกัน ไม่ใช่กับการหลอมรอยต่อ ที่ค่าพลังงานเดียวกัน สัดส่วนที่ถูกใช้เพื่อการเชื่อมจริงจึงต่างกันไปในแต่ละชิ้น
ในทางกลับกัน หากอัลตราซาวด์เริ่มช้าเกินไป ฮอร์นก็ทำให้ชิ้นงานเปลี่ยนรูปไปแล้ว และสภาวะเริ่มต้นก็ไม่สม่ำเสมอด้วยเหตุผลตรงกันข้าม
เมื่อใดที่ทริกเกอร์ตามแรงกลายเป็นสิ่งจำเป็น
พิกัดความเผื่อความสูงของชิ้นงานขาเข้ากว้าง ความสูงของชิ้นงานฉีดแกว่งมากกว่าที่คาด โดยเฉพาะชิ้นงานใหญ่หรือผนังบาง ทริกเกอร์ตามแรงอ้างอิงสภาพสัมผัสจริงของแต่ละชิ้นและดูดซับความแปรปรวนนั้นไว้
วัสดุอ่อน PP, PE และ TPU ยุบตัวหลังสัมผัส ทริกเกอร์ตามตำแหน่งจึงกำหนดจุดเริ่มสัมผัสได้ยาก
ผนังบาง แรงสัมผัสที่มากเกินไปเพียงเล็กน้อยก็ทำให้ชิ้นงานเปลี่ยนรูป จุดเริ่มต้นจึงต้องแม่นยำ
ชิ้นงานผิวโชว์ การกระแทกตอนสัมผัสเป็นแหล่งกำเนิดรอยหลัก ทริกเกอร์ตามแรงพร้อมการกดลงที่ช้ากว่าช่วยให้ดีขึ้นอย่างเห็นได้ชัด
ค่าที่มักถูกมองข้ามซึ่งต้องตั้งควบคู่กัน
ความเร็วกดลง ก่อนถึงจุดทริกเกอร์สมควรได้รับความสนใจไม่แพ้กัน กดลงเร็วหมายถึงการกระแทกที่รุนแรงกว่า รอยที่หนักกว่า และจุดเริ่มต้นที่นิ่งน้อยกว่า ส่วนกดลงช้าก็กินเวลารอบการทำงาน วิธีที่เหมาะสมคือกดลงเร็วแล้วชะลอก่อนสัมผัส ซึ่งเครื่องหลายรุ่นรองรับเป็นโปรไฟล์ความเร็วหลายขั้น
ตัวเลือกการทริกเกอร์และการควบคุมความเร็วของแต่ละเครื่องอยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งแบบชิ้นงานและพิกัดความเผื่อของวัสดุขาเข้ามาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932