
หกโหมดการเชื่อมอัลตราโซนิกและควรใช้โหมดใดเมื่อใด
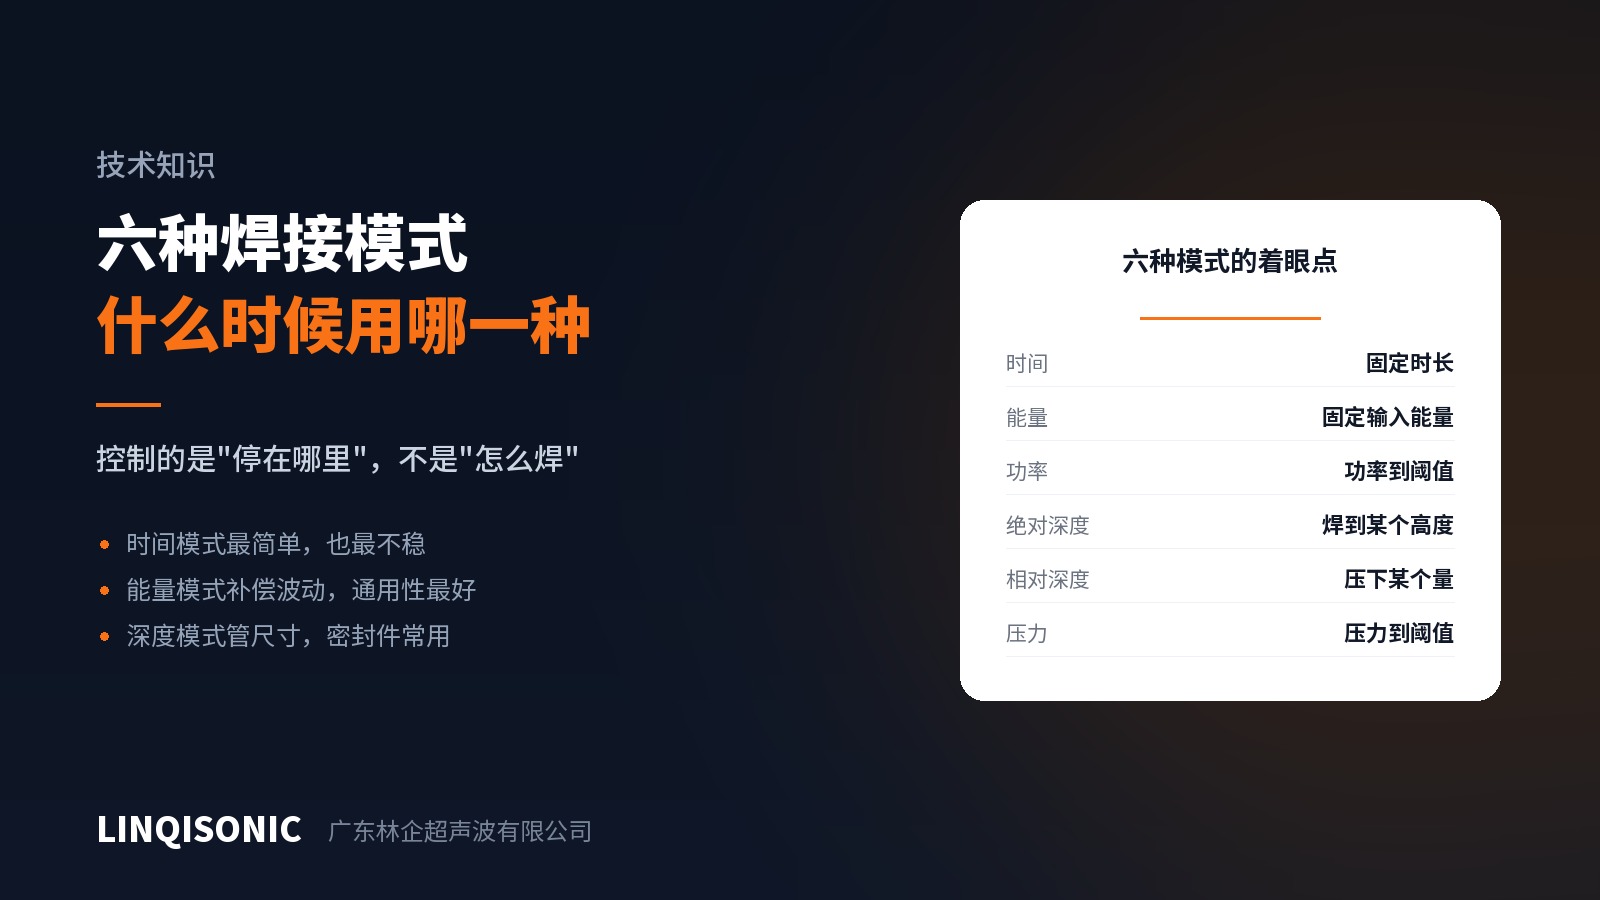
เครื่องเชื่อมอัลตราโซนิกโดยทั่วไปมีหกโหมด ได้แก่ เวลา พลังงาน กำลัง ความลึกสัมบูรณ์ ความลึกสัมพัทธ์ และแรงกด สิ่งที่โหมดเหล่านี้ควบคุมไม่ใช่วิธีสร้างแนวเชื่อม แต่คือ เงื่อนไขที่ทำให้การเชื่อมหยุด เลือกผิดแล้วเครื่องเดียวกันจะทำงานได้แย่ลงอย่างเห็นได้ชัด
โหมดเวลา
ตั้งระยะเวลาเชื่อม เครื่องหยุดเมื่อครบเวลา ตั้งค่าง่ายที่สุด
ปัญหาคือโหมดนี้ ไม่ชดเชยอะไรเลย วัสดุขาเข้าบางลง ความดันลมตกเล็กน้อย ฮอร์นสึกไปนิดหน่อย พลังงานที่ไปถึงรอยต่อจริงเปลี่ยนไป แต่เครื่องยังเชื่อมตามเวลาที่ตั้งไว้ ในการผลิตจำนวนมาก โหมดเวลามักเป็นสิ่งแรกที่ก่อปัญหาอัตราของดี
เหมาะกับชิ้นงานง่าย ๆ วัสดุขาเข้าที่นิ่ง พิกัดความเผื่อไม่เข้มงวด หรือใช้ในการทดลองช่วงแรกเพื่อหาช่วงทำงาน
โหมดพลังงาน
ตั้งค่าพลังงานเชื่อม เครื่องหยุดเมื่อพลังงานสะสมถึงค่าที่ตั้งไว้
นี่คือโหมดที่ใช้ได้ผลกว้างที่สุด เพราะเฝ้าดูว่าพลังงานเข้าไปเท่าใด ความแปรปรวนเล็กน้อยของวัสดุหรือสภาพจึงถูกดูดซับด้วยการยืดหรือย่นรอบการทำงานโดยอัตโนมัติ สำหรับงานส่วนใหญ่ ค่าตั้งต้นควรเป็นโหมดพลังงาน ไม่ใช่โหมดเวลา
โหมดกำลัง
หยุดเมื่อกำลังการเชื่อมถึงค่าที่กำหนด กำลังสะท้อนภาระขณะนั้น และระหว่างการเชื่อมจะขึ้นแล้วลง คือไต่ขึ้นเมื่อการหลอมเริ่มต้น และลดลงเมื่อชั้นเนื้อหลอมเปลี่ยนอิมพีแดนซ์
เหมาะกับกรณีที่ต้องจับสถานะการหลอมบางอย่างให้ได้ หรือใช้เป็นเกณฑ์รองควบคู่กับโหมดอื่น
ความลึกสัมบูรณ์และความลึกสัมพัทธ์
สองโหมดนี้ควบคุมขนาดโดยตรง และเป็นตัวเลือกปกติสำหรับงานปิดผนึกและงานประกอบที่ไวต่อขนาด
ความลึกสัมบูรณ์ หยุดที่ความสูงรวมที่กำหนด ควบคุมความสูงสำเร็จ เหมาะกับงานประกอบที่มีพิกัดความเผื่อของความสูง
ความลึกสัมพัทธ์ นับจากจุดสัมผัส เดินทางเป็นระยะที่กำหนดแล้วหยุด ควบคุมปริมาณวัสดุที่ถูกหลอมไป เหมาะกับกรณีที่ปริมาตรการหลอมรวมเองเป็นสิ่งสำคัญ
ความต่างอยู่ที่จุดอ้างอิง ความลึกสัมบูรณ์อ้างอิงจุดศูนย์ตายตัวของเครื่อง พิกัดความเผื่อของความสูงชิ้นงานขาเข้าจึงถ่ายเข้าสู่ความลึกเชื่อมทั้งหมด ส่วนความลึกสัมพัทธ์อ้างอิงจุดสัมผัสจริงของแต่ละชิ้น จึงดูดซับความแปรปรวนนั้นไว้ เมื่อความสูงของชิ้นงานขาเข้าแกว่ง ความลึกสัมพัทธ์เชื่อถือได้มากกว่า
โหมดแรงกด
หยุดเมื่อแรงกดเชื่อมถึงค่าที่ตั้งไว้ ใช้น้อยกว่าโหมดอื่น ส่วนใหญ่ใช้ในงานที่กำหนดสภาพการหนีบยึดขั้นสุดท้ายไว้
การเลือก
ลำดับที่ใช้ได้จริง
ขนาดสำเร็จมีพิกัดความเผื่อ → เลือกโหมดความลึกก่อน และเลือกความลึกสัมพัทธ์หากความสูงขาเข้าแกว่ง
ปริมาตรการหลอมรวมต้องคงที่และขนาดไม่วิกฤต → โหมดพลังงาน
ขั้นทดลอง กำลังหาช่วง → โหมดเวลา แล้วจึงย้ายไปโหมดพลังงานหรือความลึก
การผลิตจริง → ไม่ว่าใช้โหมดใด ให้ตั้งขีดจำกัดการเฝ้าติดตามกับปริมาณอื่น ๆ ด้วย
ข้อสุดท้ายสำคัญที่สุด เชื่อมด้วยโหมดพลังงานก็ยังต้องเฝ้าดูความลึกหลังเชื่อม เชื่อมด้วยโหมดความลึกก็ยังต้องเฝ้าดูพลังงาน การควบคุมและตัดสินด้วยปริมาณเดียวคือการยอมสละความสามารถในการตรวจจับความผิดปกติ ชิ้นงานที่หลอมรวมสมบูรณ์กับชิ้นงานที่ถูกกดยุบอาจมีความสูงสุดท้ายเท่ากันได้ ขณะที่พลังงานต่างกันมาก
โหมดและปริมาณที่เฝ้าติดตามของแต่ละเครื่องอยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งแบบชิ้นงานและพิกัดความเผื่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932