
ครีบนำพลังงานหรือรอยต่อแบบเฉือน ควรเปลี่ยนเมื่อใด
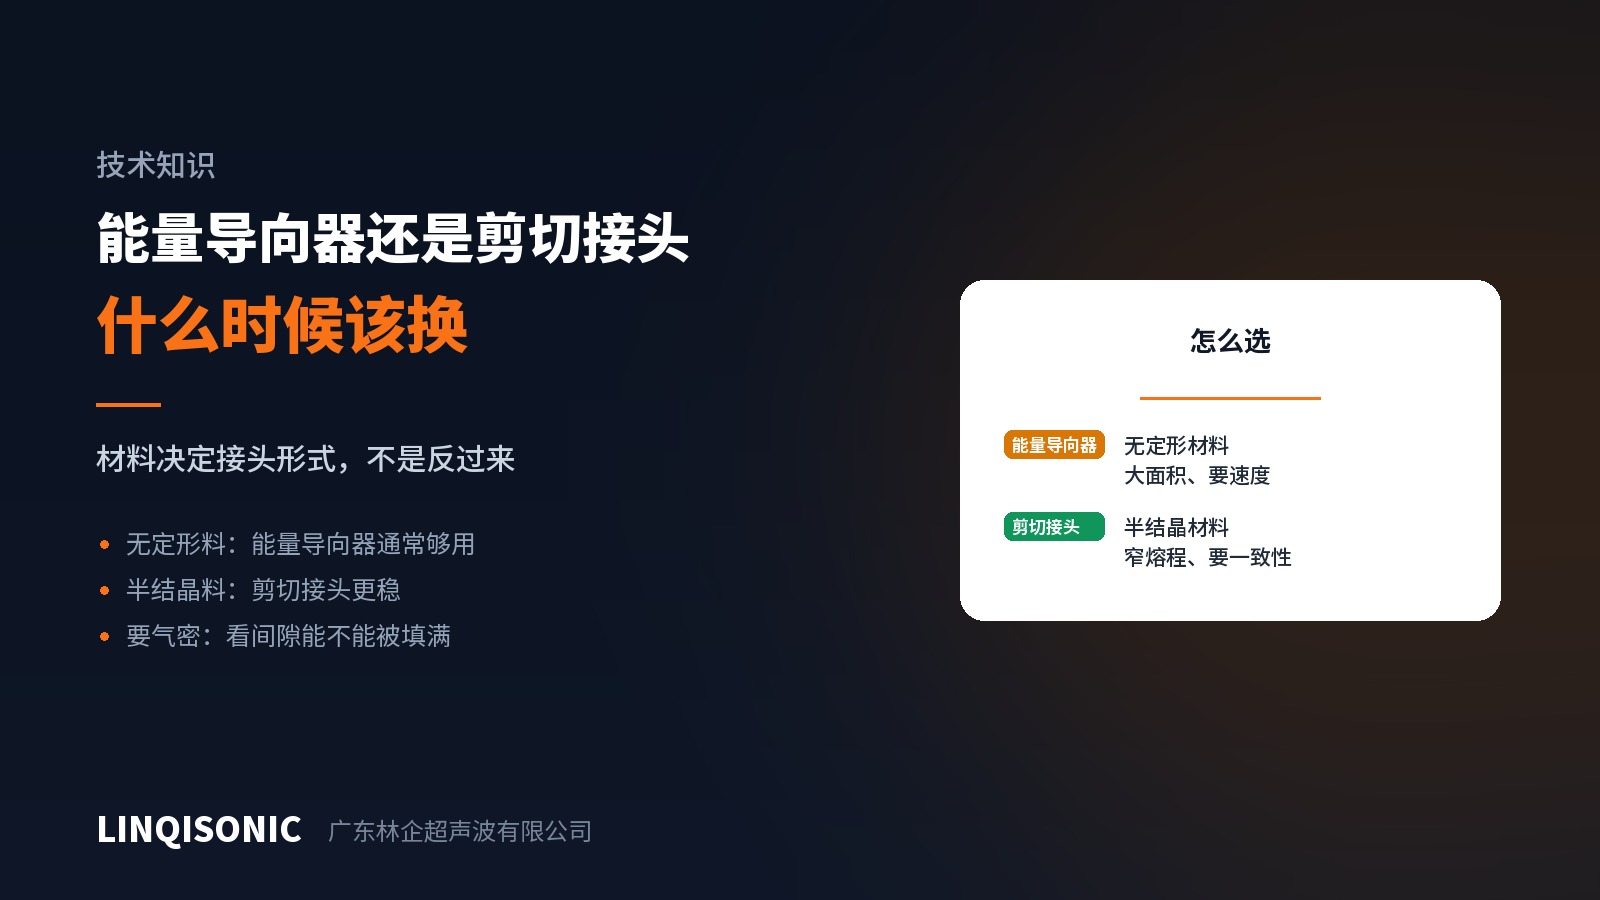
รูปแบบรอยต่อของการเชื่อมอัลตราโซนิกมีหลายแบบ แต่ในทางปฏิบัติมีสองแบบที่ครองส่วนใหญ่ คือครีบนำพลังงานและรอยต่อแบบเฉือน หากเลือกผิด ไม่ว่าจะทุ่มกับพารามิเตอร์แค่ไหนก็ชดเชยได้ไม่หมด
ทั้งสองทำงานต่างกันพอสมควร
ครีบนำพลังงาน คือสันรูปสามเหลี่ยมตามแนวรอยต่อ พลังงานกระจุกที่ยอด หลอมทันที และเนื้อหลอมไหลออกไปเติมช่องว่าง จุดเด่นคือ ความเร็ว พื้นที่สัมผัสเล็ก เริ่มหลอมเร็ว เหมาะกับพื้นที่เชื่อมกว้าง
รอยต่อแบบเฉือน คือการประกอบแบบอัดตึงระหว่างสองชิ้น ผนังข้างเสียดสีกัน การหลอมคืบหน้าลงไปตามผิวประกบ และเนื้อหลอมถูกกักไว้ภายในการประกอบนั้น จุดเด่นคือ ความเสถียร การหลอมค่อยเป็นค่อยไปและไม่ขึ้นกับจังหวะใดจังหวะหนึ่ง
วัสดุเป็นตัวตัดสิน
เรซินอสัณฐาน (ABS, PC, อะคริลิก, PS) มีช่วงอ่อนตัวกว้างและเปลี่ยนจากอ่อนไปสู่ไหลอย่างค่อยเป็นค่อยไป การหลอมและไหลฉับพลันที่ครีบนำพลังงานพึ่งพาอยู่นั้นทำซ้ำได้ง่ายในวัสดุกลุ่มนี้ ครีบจึงมักเพียงพอและเร็วกว่า
เรซินกึ่งผลึก (ไนลอน, PP, PE, POM, PBT, PEEK) มีจุดหลอมชัดเจนและช่วงแคบ คงเป็นของแข็งจนถึงอุณหภูมิแล้วไหลอย่างรวดเร็ว แทบไม่มีช่วงเปลี่ยนผ่าน จังหวะการหลอมที่ยอดจึงทำซ้ำได้ยาก ในล็อตเดียวกันบางชิ้นหลอมรวมเต็มที่ บางชิ้นไม่ถึง
รอยต่อแบบเฉือนแทน "จังหวะ" ด้วย "กระบวนการ" คือแรงเสียดทานดำเนินต่อเนื่องตามผิวประกบและการหลอมคืบหน้าอย่างสม่ำเสมอ ไม่ไวต่อความแปรปรวนเล็กน้อยของเวลาและพลังงาน สำหรับวัสดุกึ่งผลึก ให้พิจารณารอยต่อแบบเฉือนเป็นอันดับแรก เป็นกฎที่เชื่อถือได้
ปัจจัยอื่น ๆ
ความสามารถกันรั่ว การกันรั่วของครีบนำพลังงานขึ้นกับการที่เนื้อหลอมเติมเต็มแนวรอยต่อทั้งเส้น บริเวณใดที่ขาดก็กลายเป็นทางรั่ว ส่วนรอยต่อแบบเฉือนกันรั่วด้วยแถบหลอมรวมที่ต่อเนื่องบนผิวประกบ ซึ่งโดยทั่วไปเชื่อถือได้มากกว่า
ความแข็งเกร็งของชิ้นงาน รอยต่อแบบเฉือนต้องการผนังข้างที่รับแรงด้านข้างจากการอัดตึงได้ ผนังบางหรือช่วงกว้างอาจถ่างออก จึงต้องให้ชุดจับยึดรั้งชิ้นงานจากภายนอก หรือกลับไปใช้ครีบนำพลังงาน
พื้นที่เชื่อม พื้นที่ของรอยต่อแบบเฉือนโตขึ้นตามความลึกที่สวมเข้าไป และเวลาเชื่อมก็โตตาม สำหรับรอยต่อขนาดใหญ่มาก เวลารอบการทำงานอาจไม่คุ้ม
ความสามารถของการฉีดขึ้นรูป ระยะอัดตึงของรอยต่อแบบเฉือนมักอยู่ในระดับเศษส่วนของมิลลิเมตร ซึ่งต้องการแม่พิมพ์ที่แม่นยำและการฉีดที่สม่ำเสมอ หากแม่พิมพ์คุมไม่ได้ ค่าที่ถูกต้องบนแบบก็จะไม่เกิดขึ้นจริงในการผลิต
ลำดับการทำงานที่ใช้ได้จริง
เมื่อเจอแนวเชื่อมที่อ่อนหรือไม่สม่ำเสมอ สัญชาตญาณแรกมักคือปรับพารามิเตอร์ ทางที่เร็วกว่าคือตอบสองคำถามนี้ก่อน
นี่เป็นเรซินกึ่งผลึกหรือไม่ ถ้าใช่ รูปแบบรอยต่ออาจผิดมาตั้งแต่ต้น
เสริมใยแก้วหรือไม่ ถ้าใช่ ประสิทธิภาพของครีบจะลดลงตามปริมาณเส้นใย และรอยต่อแบบเฉือนก็ควรพิจารณาอีกครั้ง
การเปลี่ยนรูปแบบรอยต่อหมายถึงการแก้แม่พิมพ์ ซึ่งไม่ถูก แต่มันเปลี่ยนเพดาน ส่วนการปรับพารามิเตอร์เพียงหาจุดที่ดีที่สุดใต้เพดานนั้น และเมื่อเพดานต่ำเกินไป ค้นหาอย่างไรก็ไม่พอ
ระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิดและหลักการเลือก อยู่ในคู่มือครีบนำพลังงานและการออกแบบรอยต่อที่หน้าดาวน์โหลด ส่วนอุปกรณ์ดูได้ที่หน้าเครื่องเชื่อมอัลตราโซนิก
ส่งแบบชิ้นงานมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932