
ย้ำหางปลาหรือเชื่อม อะไรเปลี่ยนไปที่ผิวสัมผัสของขั้วต่อ
การย้ำหางปลาใช้กับการเข้าปลายชุดสายไฟมาหลายสิบปี ทั้งผ่านการพิสูจน์ รวดเร็ว และราคาถูก แล้วทำไมงานจำนวนมากขึ้นเรื่อย ๆ จึงย้ายไปใช้การเชื่อมอัลตราโซนิก
ความต่างไม่ได้อยู่ที่ความแข็งแรงตอนเริ่มต้น แต่อยู่ที่ พฤติกรรมทางไฟฟ้าของรอยต่อเมื่อเวลาผ่านไป
การย้ำคืออะไร
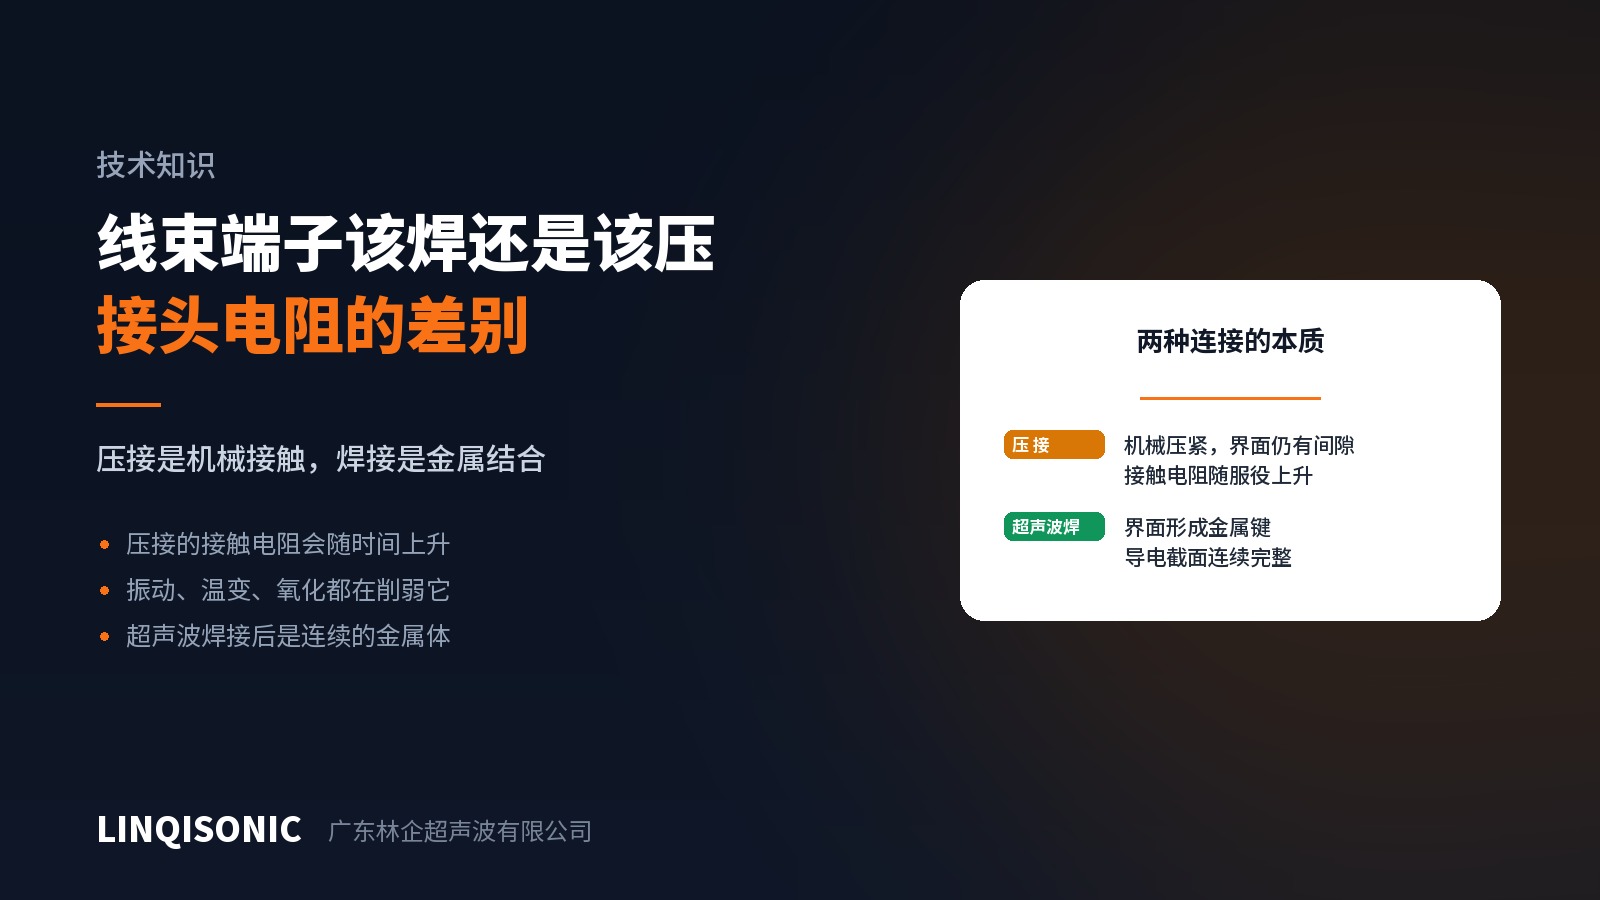
การย้ำทำให้หางปลาและตัวนำเปลี่ยนรูปเชิงกลไปด้วยกัน และรักษาการสัมผัสไว้ด้วยการคืนตัวแบบยืดหยุ่นและแรงเสียดทาน นี่คือ การสัมผัสเชิงกล ไม่ใช่พันธะทางโลหะวิทยา
นั่นหมายความว่ายังมีช่องว่างระดับจุลภาคหลงเหลืออยู่ที่ผิวสัมผัส จุดย้ำที่เพิ่งทำเสร็จอาจมีความต้านทานต่ำมาก เพราะทั้งแรงสัมผัสและจำนวนจุดสัมผัสเพียงพอ แต่เมื่อใช้งานไปแล้ว
- การสั่นสะเทือน ทำให้เกิดการสึกหรอแบบเฟรตติงระหว่างจุดสัมผัส และออกไซด์สะสมในช่องว่าง
- วัฏจักรความร้อน ทำให้ทองแดงกับวัสดุหางปลาขยายและหดตัวไม่เท่ากัน แรงสัมผัสจึงคลายลงทีละน้อย
- การเกิดออกไซด์และการกัดกร่อนกัลวานิก ดำเนินต่อไปในช่องว่าง โดยเฉพาะระหว่างทองแดงกับอะลูมิเนียม
ทั้งหมดนี้ร่วมกันทำให้ความต้านทานสัมผัสค่อย ๆ สูงขึ้น ความต้านทานที่สูงขึ้นทำให้เกิดความร้อนเฉพาะจุด ซึ่งเร่งการเกิดออกไซด์และการคลายตัวของแรง เป็นวงจรที่เสริมกำลังตัวเอง จุดย้ำมักไม่เสียหายด้วยการขาดกะทันหัน แต่ด้วยความเสื่อมที่ยาวนานและค่อยเป็นค่อยไป
การเชื่อมอัลตราโซนิกเปลี่ยนอะไร
การเชื่อมโลหะด้วยอัลตราโซนิกกระจายออกไซด์ที่ผิว ทำให้โลหะสะอาดสร้างพันธะโลหะภายใต้แรงกด ผิวสัมผัสจึงไม่ใช่โลหะสองชิ้นที่ถูกยึดไว้ด้วยกันอีกต่อไป แต่เป็น โลหะชิ้นเดียวที่ต่อเนื่อง
เมื่อไม่มีช่องว่างก็ไม่มีการเกิดออกไซด์ในช่องว่างและไม่มีเฟรตติง เมื่อไม่มีแรงสัมผัสที่รักษาไว้ด้วยความยืดหยุ่นก็ไม่มีการคลายตัวของแรง ความต้านทานของรอยต่อจึงเริ่มต้นต่ำและคงที่
การเชื่อมอัลตราโซนิกยังไม่ต้องใช้ตะกั่วบัดกรีหรือฟลักซ์ การย้ำเองก็ไม่ต้องใช้เช่นกัน แต่บางกระบวนการเติมการบัดกรีตามหลัง ซึ่งทำให้รอยต่อแข็งและเปราะ และกลายเป็นจุดเริ่มรอยแตกเมื่อรับการสั่นสะเทือน
เมื่อใดจึงคุ้มที่จะเปลี่ยน
การสั่นสะเทือน ยานยนต์ ระบบราง และเครื่องจักรก่อสร้าง ที่ใดที่รอยต่อรับการสั่นสะเทือนต่อเนื่อง ความเสื่อมของจุดย้ำจะเร่งขึ้น
กระแสสูง ยิ่งกระแสมาก ความร้อนที่เกิดจากความต้านทานสัมผัสยิ่งมาก และความต้องการความเสถียรของรอยต่อยิ่งสูง แบตเตอรี่ขับเคลื่อนและโครงสร้างพื้นฐานการชาร์จเป็นตัวอย่างที่ชัดเจน
ทองแดงกับอะลูมิเนียม การกัดกร่อนกัลวานิกภายในช่องว่างของจุดย้ำ ทำให้คู่นี้เป็นสภาวะที่การย้ำรับมือยากที่สุดคู่หนึ่ง
ข้อกำหนดด้านการสอบกลับ คุณภาพของจุดย้ำประเมินจากความสูงย้ำและการทดสอบแรงดึงแบบสุ่มตัวอย่างเป็นหลัก ซึ่งให้ข้อมูลกระบวนการน้อย ส่วนการเชื่อมอัลตราโซนิกตั้งขีดจำกัดพลังงาน กำลัง แรงกด และความสูงหลังเชื่อมได้ทุกรอบ และบันทึกรายชิ้นได้
ไม่ใช่ทุกกรณีต้องเปลี่ยน
การย้ำมีข้อได้เปรียบจริง ทั้งต้นทุนอุปกรณ์ต่ำ รอบการทำงานเร็ว หางปลาเป็นมาตรฐานสูง และทำงานภาคสนามได้ง่าย สำหรับหน้าตัดเล็ก กระแสต่ำ และสภาพแวดล้อมที่ไม่มีการสั่นสะเทือน การย้ำยังคงเป็นทางเลือกที่สมเหตุสมผล
บททดสอบจริงคือ ความต้านทานของรอยต่อนี้จะคงที่ตลอดอายุการใช้งานหรือไม่ หากคำตอบยังน่าสงสัย ก็ควรทบทวนเรื่องกระบวนการ
อุปกรณ์เชื่อมชุดสายไฟของเราครอบคลุมชุดสายไฟทองแดงและหางปลาในช่วงหน้าตัดที่กว้าง ดูได้ที่หน้าเครื่องเชื่อมอัลตราโซนิก
ส่งขนาดหน้าตัด วัสดุ และรูปแบบรอยต่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932