
การเชื่อม PP: รอยต่อแข็งแรงโดยไม่ทิ้งรอยบนผิว
กับชิ้นงาน PP (พอลิโพรพิลีน) ลูกค้ามักบอกความต้องการเดียวกันสองครึ่ง คือรอยต่อต้องแข็งแรง และผิวต้องไม่มีรอย
ใน PP สองข้อนี้ทำให้สำเร็จพร้อมกันยากกว่าวัสดุส่วนใหญ่ เพราะดึงกันคนละทาง ความแข็งแรงต้องการพลังงานที่ส่งถึงรอยต่อ และเมื่อพลังงานสูงขึ้น ผิว PP ซึ่งค่อนข้างอ่อนก็รับรอยจากฮอร์น
คำตอบไม่ใช่การประนีประนอมระหว่างสองข้อ แต่คือการเปลี่ยนแนวทาง อย่าเพิ่มพลังงานรวม แต่จัดให้พลังงานผ่านผิวน้อยลงและคงอยู่ที่รอยต่อมากขึ้น
เริ่มจากว่า PP คืออะไร
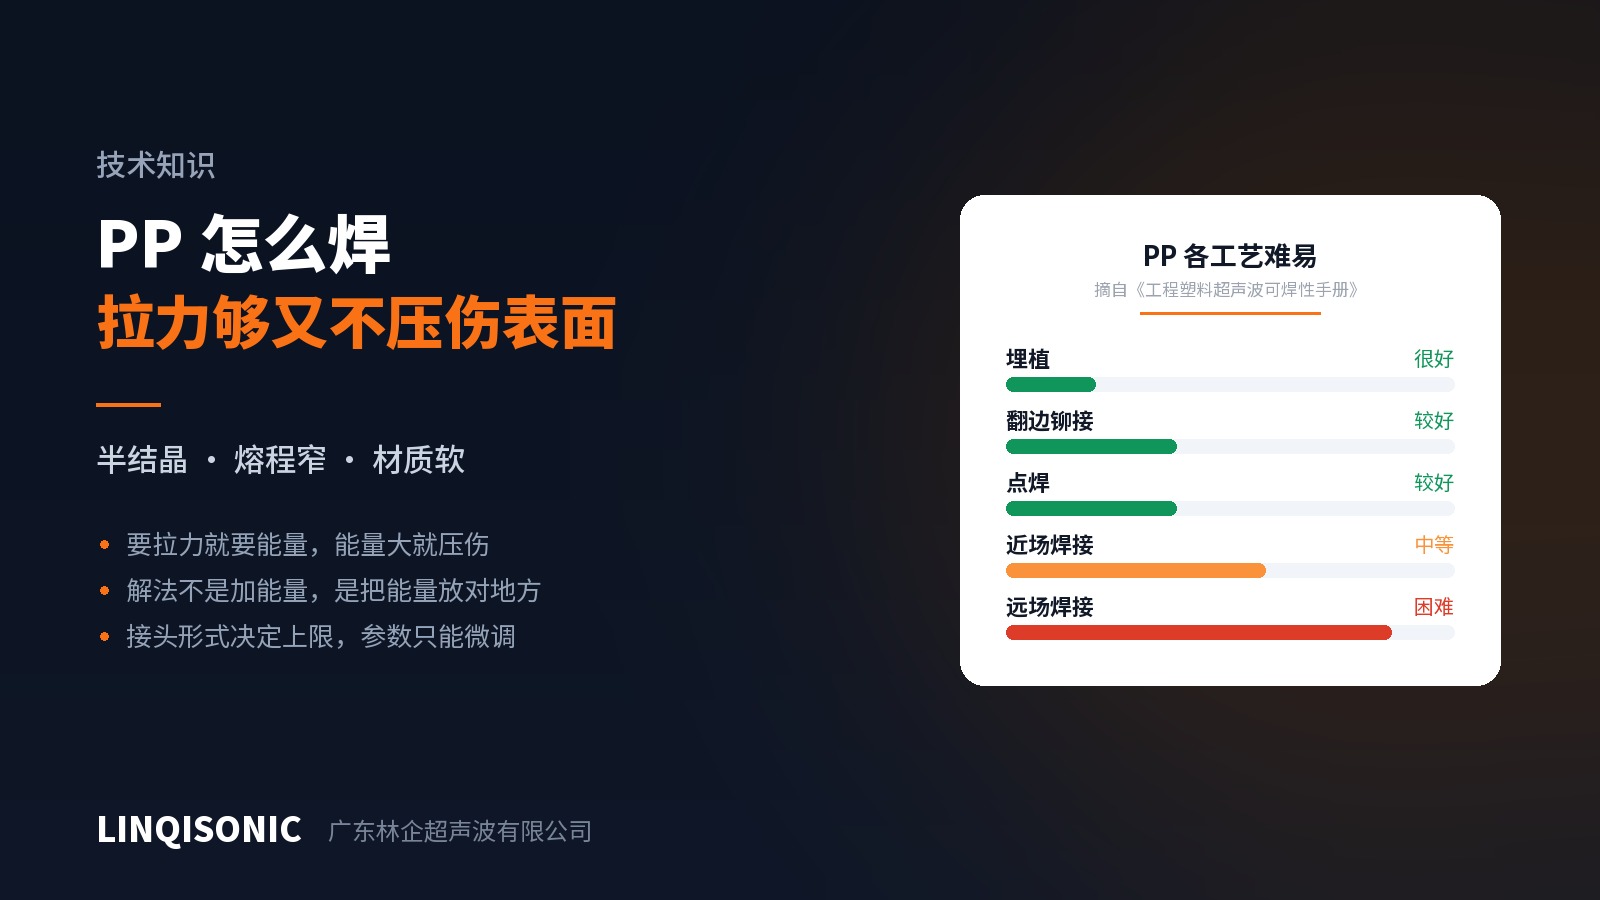
ในคู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรมของเรา คะแนนของ PP กระจายกว้าง คือดีมากสำหรับการฝังอินเสิร์ต ดีสำหรับการย้ำหมุดและการเชื่อมจุด ปานกลางสำหรับการเชื่อมสนามใกล้ และ ยากสำหรับสนามไกล
ความกระจายนี้เองคือคำอธิบาย PP เป็นพอลิเมอร์กึ่งผลึก มีจุดหลอมชัดเจนและช่วงหลอมแคบ อีกทั้งยังมีการหน่วงภายในสูงและความแข็งเกร็งต่ำ คลื่นอะคูสติกจึงลดทอนอย่างรวดเร็วภายในเนื้อวัสดุ ที่ใดที่ฮอร์นกดได้ใกล้รอยต่อ ทั้งการฝังอินเสิร์ต การย้ำหมุด การเชื่อมจุด และการเชื่อมสนามใกล้ ผลลัพธ์ก็ดี แต่ทันทีที่การสั่นต้องเดินทางผ่านเนื้อชิ้นงานไปยังรอยต่อที่อยู่ไกล พลังงานที่ไปถึงก็เหลือน้อยมาก
ข้อสรุปแรกคือ ออกแบบชิ้นงาน PP ให้เป็นสนามใกล้ และหลีกเลี่ยงสนามไกลทุกครั้งที่ทำได้ การตัดสินใจนี้เกิดขึ้นบนแบบและกู้คืนภายหลังไม่ได้
ความแข็งแรงมาจากไหน
รูปแบบรอยต่อกำหนดเพดาน ส่วนพารามิเตอร์เพียงปรับละเอียด
สำหรับวัสดุกึ่งผลึก รอยต่อแบบเฉือนมักเหนือกว่าครีบนำพลังงาน ครีบนำพลังงานอาศัยการหลอมฉับพลันที่ยอดแล้วไหลออก และด้วยช่วงหลอมที่แคบของ PP จังหวะนั้นจึงทำซ้ำได้ยาก ในล็อตเดียวกันบางชิ้นหลอมรวมเต็มที่ บางชิ้นไม่ถึง ส่วนรอยต่อแบบเฉือนสร้างความร้อนจากการเสียดสีต่อเนื่องตามระยะอัดตึง การหลอมจึงคืบหน้าไปตามผิวประกบอย่างค่อยเป็นค่อยไป ควบคุมได้ง่ายกว่ามากและพื้นที่เชื่อมกว้างกว่า
ความลึกเชื่อมสำคัญกว่าแรงกด ความแข็งแรงมาจากพื้นที่ที่หลอมรวมจริง ไม่ใช่จากการกดชิ้นงานเข้าหากันแรงแค่ไหน แรงกดมีไว้ให้ผิวสัมผัสกันและอัดเนื้อหลอมให้แน่น หากมากเกินไปจะรีดเนื้อหลอมออกจากรอยต่อพร้อมกับทิ้งรอยบนผิว จุดนี้เองที่การตั้งเครื่องมักหลงทาง
ชุดจับยึดต้องรองรับชิ้นงาน PP มีความแข็งเกร็งต่ำและแอ่นตัวเมื่อรับแรงกดเชื่อม หากชุดจับยึดรองรับเฉพาะขอบ ตรงกลางจะยุบ แรงกดจริงตามแนวรอยต่อจะไม่เท่ากัน และผลลัพธ์คือแนวเชื่อมที่บางจุดสมบูรณ์และบางจุดขาดพลังงาน พื้นที่รองรับต้องเพียงพอและเดินตามรูปทรงของชิ้นงาน
การปกป้องผิว
1. เพิ่มพื้นที่สัมผัสของฮอร์น ที่แรงกดเท่ากัน การเพิ่มพื้นที่สัมผัสเป็นสองเท่าทำให้แรงดันลดลงครึ่งหนึ่ง ผิวทำงานของฮอร์นควรเดินตามบริเวณสัมผัสของชิ้นงาน ไม่ใช่กดลงบนพื้นที่เล็ก ๆ
2. ย้ายจุดสัมผัสไปยังผิวที่ไม่ใช่ผิวโชว์ อีกครั้งที่เป็นการตัดสินใจในขั้นออกแบบ ชิ้นงาน PP ส่วนใหญ่มีด้านที่มองเห็นและด้านที่ซ่อนอยู่ วางจุดสัมผัสฮอร์นไว้ตรงที่มองไม่เห็นหลังประกอบ ปัญหาก็หายไป
3. ควบคุมความเร็วในการกดลงและวิธีทริกเกอร์ รอยส่วนใหญ่เกิดจากการที่ฮอร์นลงมากระทบผิวเร็วเกินไป การลดความเร็วกดลงและใช้ทริกเกอร์ตามตำแหน่งหรือตามแรงแทนการทริกเกอร์เมื่อสัมผัส ให้ผลต่างที่มองเห็นได้
4. พิจารณาความถี่ที่สูงขึ้นเมื่อเหมาะสม ความถี่ที่สูงกว่าหมายถึงแอมพลิจูดที่ต่ำกว่าที่พลังงานเท่ากัน ซึ่งอ่อนโยนกว่าต่อผนังบางและผิวโชว์ แลกกับกำลังที่ใช้ได้น้อยลงและพื้นที่เชื่อมสูงสุดที่เล็กลง เหมาะกับชิ้นงานเล็ก บาง และเน้นความสวยงาม ส่วนชิ้นงานใหญ่ยังต้องใช้ความถี่ต่ำกว่า
5. เฝ้าดูสภาพผิวฮอร์น ความหยาบหรือความเสียหายบนผิวทำงานจะถ่ายทอดลงบน PP แบบหนึ่งต่อหนึ่ง เรื่องนี้เห็นในวัสดุอ่อนมากกว่าวัสดุแข็ง จึงควรตรวจสม่ำเสมอ
ประกอบทุกอย่างเข้าด้วยกัน
กลับมาที่ความขัดแย้งตั้งต้น เมื่อความแข็งแรงกับความสวยงามชนกัน ให้ทำตามลำดับนี้
ยืนยันว่าการออกแบบเป็นสนามใกล้หรือไม่ หากเป็นสนามไกล ให้แก้ข้อนี้ก่อน มิฉะนั้นสิ่งอื่นก็เสียแรงเปล่า
ทบทวนรูปแบบรอยต่อ การเปลี่ยนครีบนำพลังงานเป็นรอยต่อแบบเฉือนมักทำให้ทั้งความแข็งแรงและความสวยงามดีขึ้นพร้อมกัน เพราะหลอมรวมได้สมบูรณ์กว่าและใช้พลังงานรวมน้อยกว่า
จากนั้นจึงเป็นพื้นที่สัมผัสฮอร์นและวิธีทริกเกอร์ สองข้อนี้กำหนดการเกิดรอยโดยตรง
สุดท้ายจึงปรับพารามิเตอร์ พารามิเตอร์ปรับละเอียดให้กับการออกแบบที่ดี แต่ไม่ได้กอบกู้การออกแบบที่ไม่ดี
การทำสลับลำดับ คือไล่พารามิเตอร์จนหมดก่อนแล้วค่อยโทษวัสดุ เป็นเส้นทางที่พบบ่อยที่สุดและกินเวลามากที่สุด
ตารางฉบับเต็มอยู่ที่ไหน
บทความนี้อธิบายเหตุผลสำหรับ PP คู่มือความสามารถในการเชื่อมของพลาสติกวิศวกรรมให้ระดับความยากครบถ้วนของเทอร์โมพลาสติกวิศวกรรมที่พบบ่อยในการเชื่อมสนามใกล้ การเชื่อมสนามไกล การย้ำหมุด การฝังอินเสิร์ต และการเชื่อมจุด พร้อมตารางความเข้ากันได้ของวัสดุต่างชนิด ส่วนคู่มือครีบนำพลังงานและการออกแบบรอยต่อให้ระบบมิติครบถ้วนสำหรับรอยต่อแปดชนิด รวมถึงการแบ่งช่วงระยะอัดตึงของรอยต่อแบบเฉือนตามขนาดชิ้นงาน ทั้งสองเล่มอยู่ในหน้าดาวน์โหลด
ชิ้นงาน PP มักออกแบบให้เป็นสนามใกล้ ซึ่งมีข้อกำหนดเฉพาะเรื่องระยะชัก การควบคุมแรงกด และวิธีทริกเกอร์ การจัดสเปกแต่ละรุ่นอยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก
หากต้องการให้ประเมินชิ้นงาน PP โปรดส่งแบบหรือตัวอย่างมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932