
Пять справочников по ультразвуковой сварке — 68 страниц, бесплатно
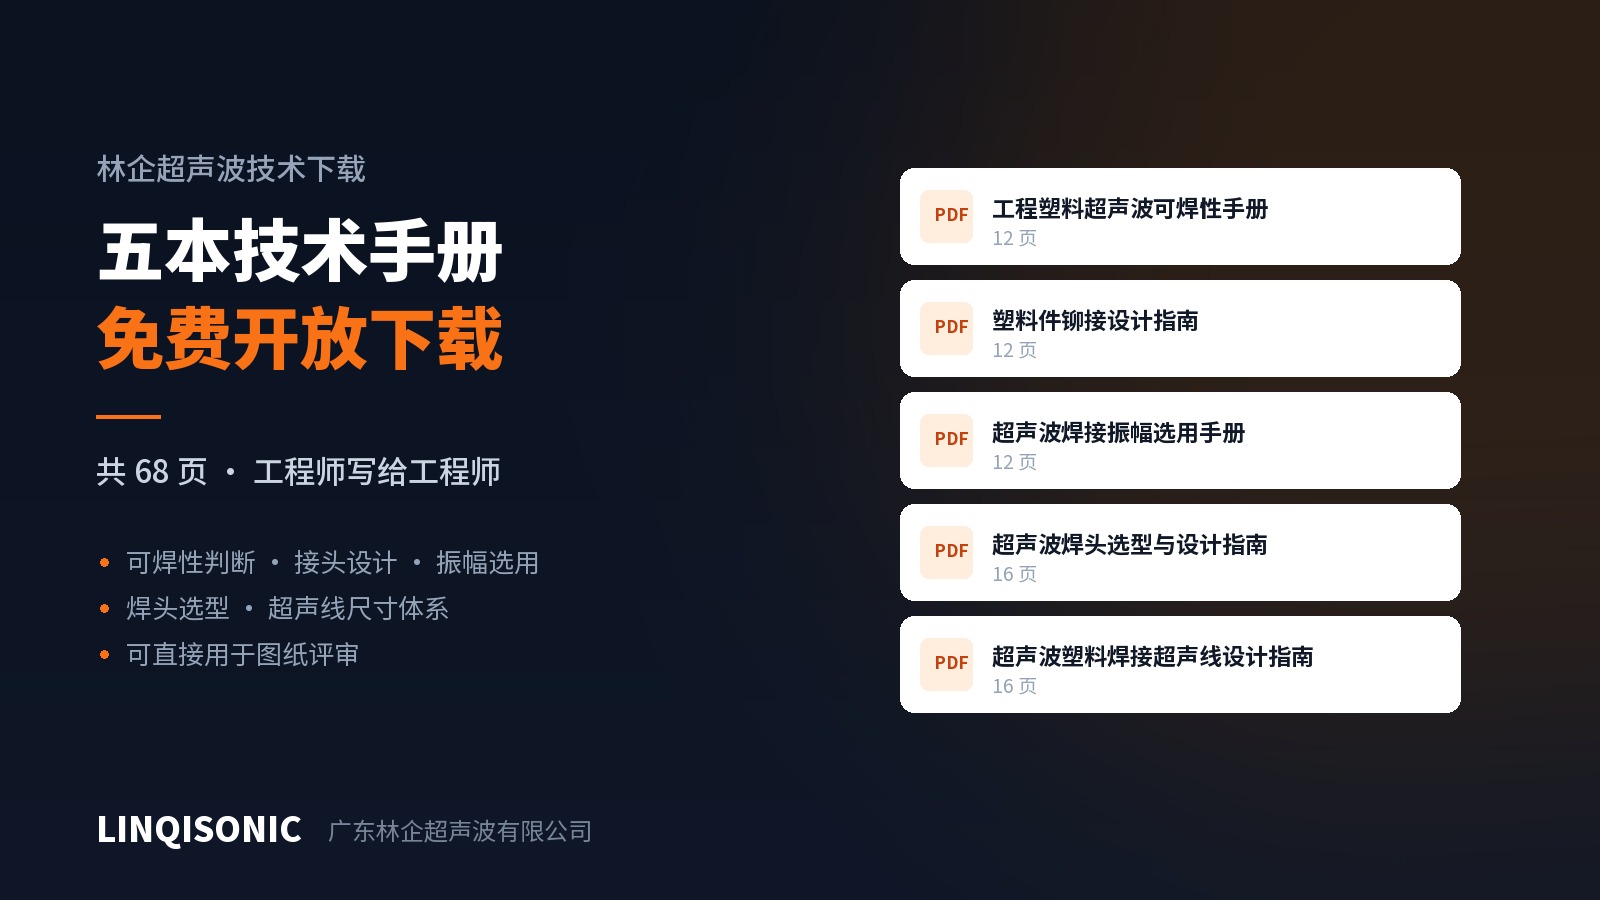
Дунгуань, провинция Гуандун — Компания Guangdong Linqi Ultrasonic Co., Ltd. (LINQISONIC) опубликовала пять технических справочников по ультразвуковой сварке в разделе загрузок своего сайта. Общий объём — 68 страниц; они охватывают оценку свариваемости конструкционных термопластов, конструирование расклёпываемых соединений, выбор амплитуды, подбор сонотрода и расчёт энергетического направителя. Документы предоставляются в формате PDF.
Зачем они написаны
Большинство проблем ультразвуковой сварки создаётся ещё до того, как оборудование появляется на участке.
Марка полимера, геометрия стыка и толщина стенки фиксируются на стадии чертежа, и именно эти решения определяют, можно ли деталь сварить вообще, сколько потребуется мощности и на каком уровне остановится выход годного. К моменту, когда пресс-форма изготовлена и получены первые образцы, обнаружение того, что сочетание материалов не сваривается, обычно означает переделку формы.
При этом справочных материалов для конструктора на стадии проектирования почти нет. Большинство поставщиков публикует каталог продукции — ответ на вопрос «какое оборудование мы продаём», а не на вопрос «как должна быть спроектирована ваша деталь». Эти справочники отвечают на второй вопрос.
На что отвечает каждый из них
Свариваемость конструкционных пластмасс (12 страниц)
Самый первый вопрос: можно ли сварить этот полимер. Справочник оценивает распространённые конструкционные термопласты по пяти процессам — сварка в ближнем поле, сварка в дальнем поле, расклёпывание, запрессовка вставок и точечная сварка — и объясняет, как стекловолокно, антипирены, пигменты, вторичное сырьё и разделительная смазка изменяют результат. В него также включена таблица совместимости разнородных материалов: какие сочетания свариваются, какие совместимы частично, а какие не соединяются ни при каких условиях.
Руководство по конструированию ультразвукового расклёпывания (12 страниц)
Для расклёпываемой бобышки существует семь форм головки, у каждой свой диапазон диаметров, своё усилие на вырыв и свои особенности внешнего вида. Руководство приводит полные расчётные формулы и предельные размеры для каждой формы и разъясняет момент, который часто упускают: почему расчётный объём головки должен получаться немного меньше фактического объёма бобышки и какая форма является исключением.
Справочник по выбору амплитуды (12 страниц)
Амплитуда — параметр, который чаще всего выставляют на глаз. Справочник объясняет, чем различаются требования у разных групп материалов и почему стеклонаполненным маркам нужно больше: волокно ослабляет акустическую волну, и при недостаточной амплитуде поверхность перегревается раньше, чем расплавится стык. Например, для поликарбоната с 30% стекловолокна рекомендуемый диапазон составляет 70–100 мкм на 20 кГц — заметно выше, чем для ненаполненной марки.
Руководство по подбору и конструированию сонотродов (16 страниц)
Сонотрод — последнее звено перед деталью. Руководство охватывает выбор материала (титан, алюминий и сталь и область применения каждого), связь между коэффициентом усиления и профилем, равномерность амплитуды на широких сонотродах, а также случаи, когда вместо масштабирования по опыту требуется расчёт методом конечных элементов.
Руководство по энергетическим направителям и конструкции стыка (16 страниц)
Энергетический направитель — тот геометрический элемент, который определяет качество сварки. Руководство задаёт полную систему размеров для восьми типов стыка: высоту направителя в долях толщины стенки, угол при вершине, глубину сварки и натяг с разбивкой по габаритам детали — с обоснованием каждой величины, а также контрольный лист для проверки конструкции и матрицу поиска причин дефектов.
Как они готовились
Содержание опирается на накопленный технологический опыт и инженерные данные компании. Иллюстрации перерисованы собственными силами, расчётные формулы перепроверены, в том числе по условию сохранения объёма. Справочники не содержат сведений, привязанных к конкретным моделям: это общие справочные материалы для стадии проектирования, не зависящие от того, чьё оборудование будет использовано.
Они дают основу для оценки и рабочие диапазоны, но не заменяют пробную сварку образцов. Разброс партий, содержание пигмента и состояние оснастки влияют на результат, поэтому ответственные детали следует отрабатывать на пробных образцах.
Как получить
Все пять доступны на странице загрузок.
На той же странице размещены отраслевые материалы по восьми направлениям — автомобилестроение, электроника и бытовая техника, новая энергетика, медицина, упаковка, нетканые материалы и текстиль, товары повседневного спроса и резка пищевых продуктов — с перечнем типовых деталей и требований к их качеству.
Эти справочники посвящены принципам конструирования и не зависят от того, чьё оборудование применяется. Информация о машинах и их характеристиках приведена на страницах раздела оборудование для ультразвуковой сварки.
По вопросам о конкретной детали воспользуйтесь онлайн-консультантом на сайте, отправьте чертежи на 1427498429@qq.com или позвоните по номерам +86 769 8202 9510 / +86 137 6001 0932.