
Сварка углепластиков и цена, которую платит сонотрод
Армированные углеродным волокном PA, PPS и PEEK всё чаще встречаются в деталях авиационной техники, медицинского и полупроводникового оборудования. Причина сложности сварки та же, что у стекловолокна, но три вещи принадлежат только углероду.
Сначала об общем
Волокно не участвует в сплавлении, поэтому на границе раздела остаётся меньше смолы; волокно и смола различаются по акустическому импедансу, поэтому энергия теряется на каждой границе, которую пересекает волна. Чем выше наполнение и длиннее путь, тем меньше амплитуды доходит до соединения.
Типичный симптом — поверхность уже с отпечатком и заполирована, а граница раздела всё ещё не сплавлена. Увеличение времени сварки здесь работает в обратную сторону и лишь усугубляет повреждение поверхности. Правильное направление — сначала больше амплитуды, а выше определённого наполнения смена типа соединения с энергетического направителя на сдвиговое.
Три вещи, специфичные для углерода
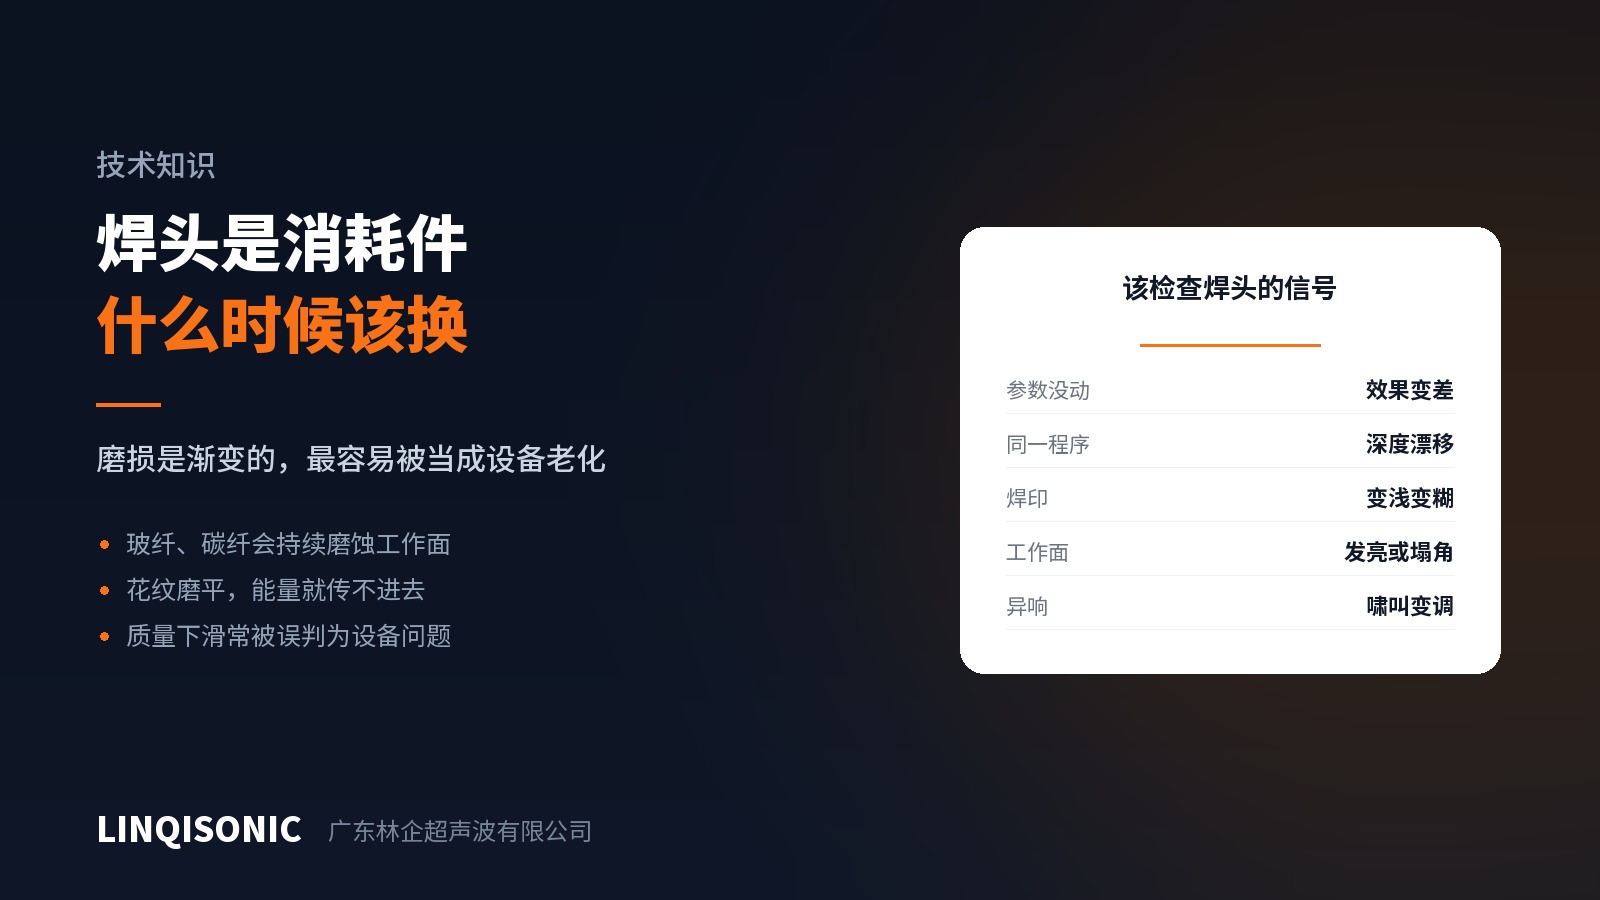
Первое: сонотрод изнашивается гораздо быстрее. Углерод твёрже стекла и агрессивнее к рабочей поверхности. Алюминиевые сонотроды на углеродонаполненном материале живут недолго, и обычный ответ — титан с упрочнением поверхности.
Важнее вести сонотрод как расходник: назначить интервал замены по счётчику изделий, фотографировать рабочую поверхность по графику и сравнивать, держать запас в плане. Износ идёт постепенно, и к моменту, когда выход годного поплывёт, партия уже прошла.
Второе: углеродное волокно проводит ток. Об этом легко забыть. Углеродная пыль электропроводна, и попадая в шкаф управления, разъём или датчик, вызывает замыкания и ложные срабатывания.
Поставьте местную вытяжку на посту, обеспечьте нормальную герметичность шкафа управления и убирайте по графику. В отличие от химической атаки при ПВХ, здесь риск электрический, но ответ тот же — вытяжка.
Третье: защита от пыли. Углеродная пыль раздражает дыхательные пути, поэтому вытяжка на посту и средства защиты оператора должны соответствовать требованиям охраны труда предприятия.
Конструкция соединения
Предпочтительно сдвиговое соединение. На сильно наполненных деталях сама вершина энергетического направителя может оказаться занятым волокном участком, который не расплавится. Сдвиговое соединение сплавляется постепенно по сопрягаемой поверхности и заметно стабильнее.
Проектируйте по прочности наполненного материала. Волокно прервано на границе раздела, и прочность шва не достигает уровня основного материала. Рассчитывайте это сечение на меньшее напряжение или удлиняйте шов, а не ждите компенсации от параметров.
Проектируйте под ближнее поле. Углерод сильно ослабляет волну, поэтому сонотрод должен контактировать как можно ближе к соединению — решение на стадии чертежа.
Об авиационных деталях
Сварить материал и квалифицировать авиационную деталь — разные вещи. Процессы соединения для авиационных компонентов обычно проходят собственную квалификацию процесса у OEM или поставщика первого уровня: испытания образцов, разрушающий контроль, подтверждение межпартийной стабильности и аудит специального процесса, и этот процесс ведёт заказчик.
Поставщик оборудования обеспечивает воспроизводимый результат с полными записями процесса: пределы и сигнализация по времени, энергии, мощности, абсолютной глубине, относительной глубине и усилию, отображение кривой сварки в реальном времени, сохранение и выгрузка параметров в систему прослеживаемости заказчика. Мы не выполняем неразрушающий контроль и не берёмся за квалификацию авиационных деталей.
Оценки сложности и размеры соединений — на странице технические материалы. Диапазоны амплитуды, подбор сонотрода и контроль процесса — на страницах аппаратов ультразвуковой сварки.
Отправьте марку материала, содержание волокна и чертежи на 1427498429@qq.com или позвоните: +86 769 8202 9510 / +86 137 6001 0932.