
Ультразвуковая запрессовка и расклёпывание: соединение без совместимости
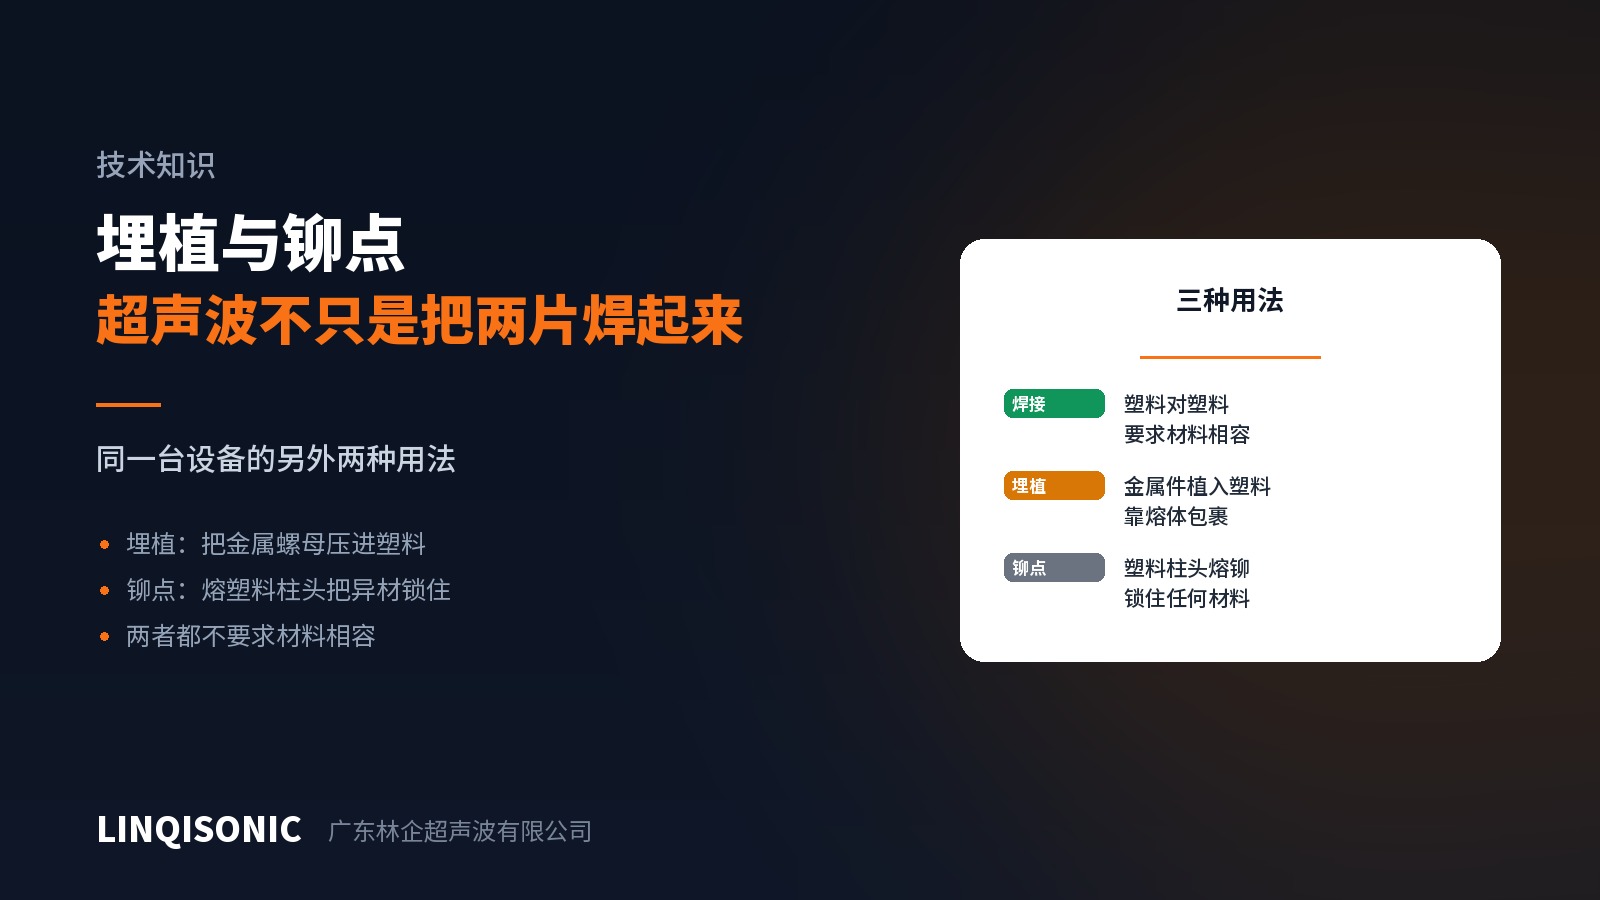
Считается, что ультразвуковое оборудование умеет только сваривать пластмассу с пластмассой. С другой оснасткой та же машина выполняет ещё две операции, и ни одна из них не требует совместимости материалов.
Запрессовка: металлические вставки в пластмассу
Задача: когда пластмассовой детали нужна металлическая резьба, заформовывание вставки при литье обходится дорого и лишает гибкости. При запрессовке в отливке оставляют отверстие чуть меньшего диаметра, а насечённую металлическую вставку впрессовывают в него ультразвуком позже.
Принцип: вставка, колеблющаяся у стенки отверстия, вырабатывает тепло трения, пластмасса локально плавится, и усилие доводит вставку до места; расплавленная пластмасса затекает в насечку и подрезы на вставке и после остывания фиксирует её.
Преимущества: не нужно переделывать форму, вставку можно добавить или заменить позже, усилие вырыва и стойкость к моменту намного выше, чем у саморезов, а цикл короче, чем при термической запрессовке.
Ключевые моменты:
Контролируйте допуск отверстия. Слишком большое — пластмассе нечем заполнить насечку, и фиксации не будет; слишком малое — избыток пластмассы вытесняется на поверхность и может расколоть бобышку.
Обеспечьте достаточные глубину и толщину стенки. Раскол тонкой стенки бобышки — самый частый отказ при запрессовке.
Направление насечки задаёт направление нагрузки. Стойкости к вырыву и к моменту нужны разные формы насечки; выбирайте по нагрузке в эксплуатации.
Управляйте глубиной в режиме по перемещению. Критичный результат — высота торца вставки относительно поверхности пластмассы, и режим по перемещению работает с ней напрямую.
Расклёпывание: оплавить бобышку и удержать деталь
Задача: бобышка пластмассовой детали проходит через отверстие в другом компоненте, и ультразвук оплавляет её головку в грибковую заклёпку, которая этот компонент удерживает.
Удерживаемая деталь может быть из любого материала — листовой металл, печатная плата, несовместимая пластмасса, декоративная накладка, стекло, — потому что в сплавлении она не участвует, а просто удерживается. В этом главная ценность расклёпывания: это путь для сочетаний, которые сварить нельзя.
Ключевые моменты:
Согласуйте объём бобышки с формой головки. Пластмасса никуда не девается: высота и диаметр бобышки определяют, какая головка может образоваться. Слишком низкая — головка не перекроет отверстие; слишком высокая — материал растечётся за его пределы. Рассчитать это на стадии проектирования выгоднее, чем подстраивать параметры на машине.
Оставьте зазор между бобышкой и отверстием. Посадка с натягом мешает полной сборке или раскалывает отверстие при установке.
Опирайте удерживаемую деталь. Неопертые элементы вроде печатных плат прогибаются под усилием расклёпывания.
Контролируйте энергию. Избыток энергии осаживает всю бобышку, и головка получается слишком тонкой, чтобы держать.
Работайте в режиме по перемещению или по энергии, поскольку критичным размером является высота головки.
Как выбрать между ними
Нужно разъёмное резьбовое соединение → запрессовка.
Постоянное крепление без необходимости разбирать → расклёпывание, оно дешевле.
Совместимые материалы с требованием герметичности → сварка.
Несовместимые материалы без требования герметичности → расклёпывание.
Несовместимые материалы, которым нужна и герметичность → расклёпывание для крепления плюс прокладка для уплотнения: два требования решаются по отдельности.
Что у них общего
Запрессовка и расклёпывание используют тот же генератор и ту же акустическую систему, что и сварка, отличаясь только оснасткой и параметрами. На линии, где ультразвуковая сварка уже есть, добавление любой из этих операций обходится очень дёшево, и об этом стоит помнить при разработке технологии.
Наличие режима по перемещению и возможности оснастки приведены на страницах раздела оборудование для ультразвуковой сварки. Чертежи со спецификацией вставок или размерами бобышек направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.