
Ротационная ультразвуковая сварка нетканых материалов: ролик, скорость и усилие
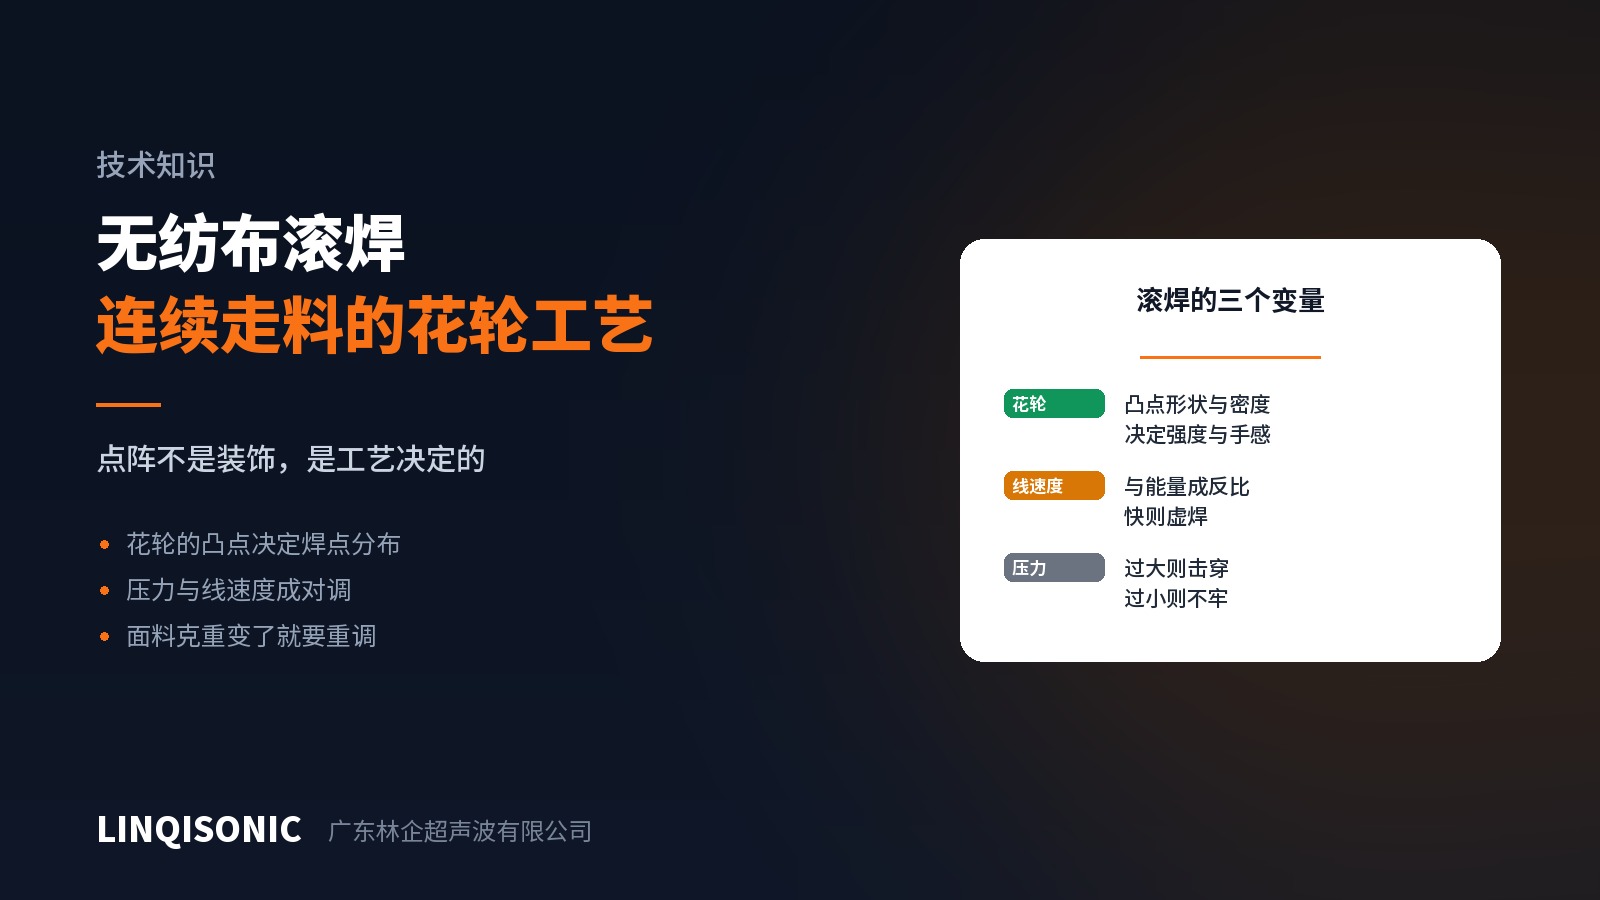
Изделия из рулонного полотна — маски, упаковка салфеток, гигиенические материалы, фильтровальные мешки — не могут останавливаться ради каждого шва, поэтому здесь применяют ротационную ультразвуковую сварку: материал непрерывно проходит между неподвижным сонотродом и вращающимся роликом с рисунком.
Эти узоры — не украшение
Ромбы, точки и полосы, вытисненные на нетканых изделиях, часто принимают за оформление. На самом деле это отпечатки выступающих точек ролика, и где находятся точки, там и находятся сварные соединения.
Эти точки делают ровно то же, что энергетический направитель при сварке пластмасс: концентрируют энергию на ограниченных площадках контакта. Совершенно гладкий ролик распределил бы энергию по всей поверхности, ничего надёжно не сварив, но сделав полотно жёстким и приплюснутым.
Точки чаще — больше сварных соединений и больше прочности, но полотно жёстче, а воздухопроницаемость ниже.
Точки реже — мягче на ощупь и лучше проходит воздух, но прочность меньше.
Поэтому выбор ролика — это размен между прочностью и мягкостью, и ролик для ушных петель маски совсем не похож на ролик для боковых швов фильтровального мешка.
Линейная скорость идёт в паре с энергией
У ротационной сварки нет параметра «время сварки». Его место занимает линейная скорость, поскольку скорость прохождения материала через зону сварки задаёт, как долго каждая точка получает энергию.
Быстрее = меньше энергии на точку = холодные швы.
Медленнее = больше энергии на точку = прожог, задубение, пожелтение.
Поэтому производительность нельзя поднять одной лишь скоростью: изменив скорость, нужно заново подобрать и амплитуду, и усилие. Именно здесь наладка ротационной сварки чаще всего идёт не так — скорость поднимают в одиночку ради выработки, и целая партия сходит с линии с ненадёжными швами.
Что делает усилие
Усилие задаётся зазором между сонотродом и роликом и схемой прижима. Слишком большое — точки пробивают материал насквозь, оставляя отверстия; слишком малое — контакт неполный, и энергия не передаётся.
Усилие к тому же должно быть равномерным по всей ширине. Если ролик и сонотрод не параллельны, одна сторона варится, а другая нет — самый частый дефект на широком материале.
Сменили полотно — задавайте всё заново
Любое изменение поверхностной плотности, состава волокон или числа слоёв требует повторной аттестации.
Особенно состав волокон: нетканые материалы из полипропилена и из PET размягчаются при разных температурах и не могут работать на одних параметрах. Если в ламинате слои сделаны из разных материалов, добавляется ещё и вопрос совместимости: несовместимые слои оказываются прижатыми, а не сваренными.
В смесях, содержащих неплавкие натуральные волокна, такие как хлопок или вискоза, начиная с некоторой доли шов держаться не будет, потому что термопласта на стыке остаётся слишком мало для сплавления. Это задано материалом и параметрами не решается.
Ежедневные проверки
Чёткость тиснения. Логика та же, что с отпечатками при сварке металлов: размытый рисунок означает изношенный ролик или недостаточное усилие.
Испытание на расслаивание. Разорвите шов на отобранном образце и посмотрите, рвутся ли волокна (сварено) или шов расходится чисто (только прижато).
Проверяйте оба края по ширине. Хорошо в середине и плохо по краям — классическая примета непараллельности, поэтому не отбирайте образцы только по центру.
Регулярно чистите ролик. Между точками накапливаются волокна и остатки расплава, а забитый ролик — это ролик с укороченными точками.
Частоты, рабочие ширины и варианты роликов приведены на страницах раздела оборудование для ультразвуковой сварки. Состав полотна, поверхностную плотность, ширину и требуемую линейную скорость направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.