
Три типичных дефекта ультразвуковой сварки металлов
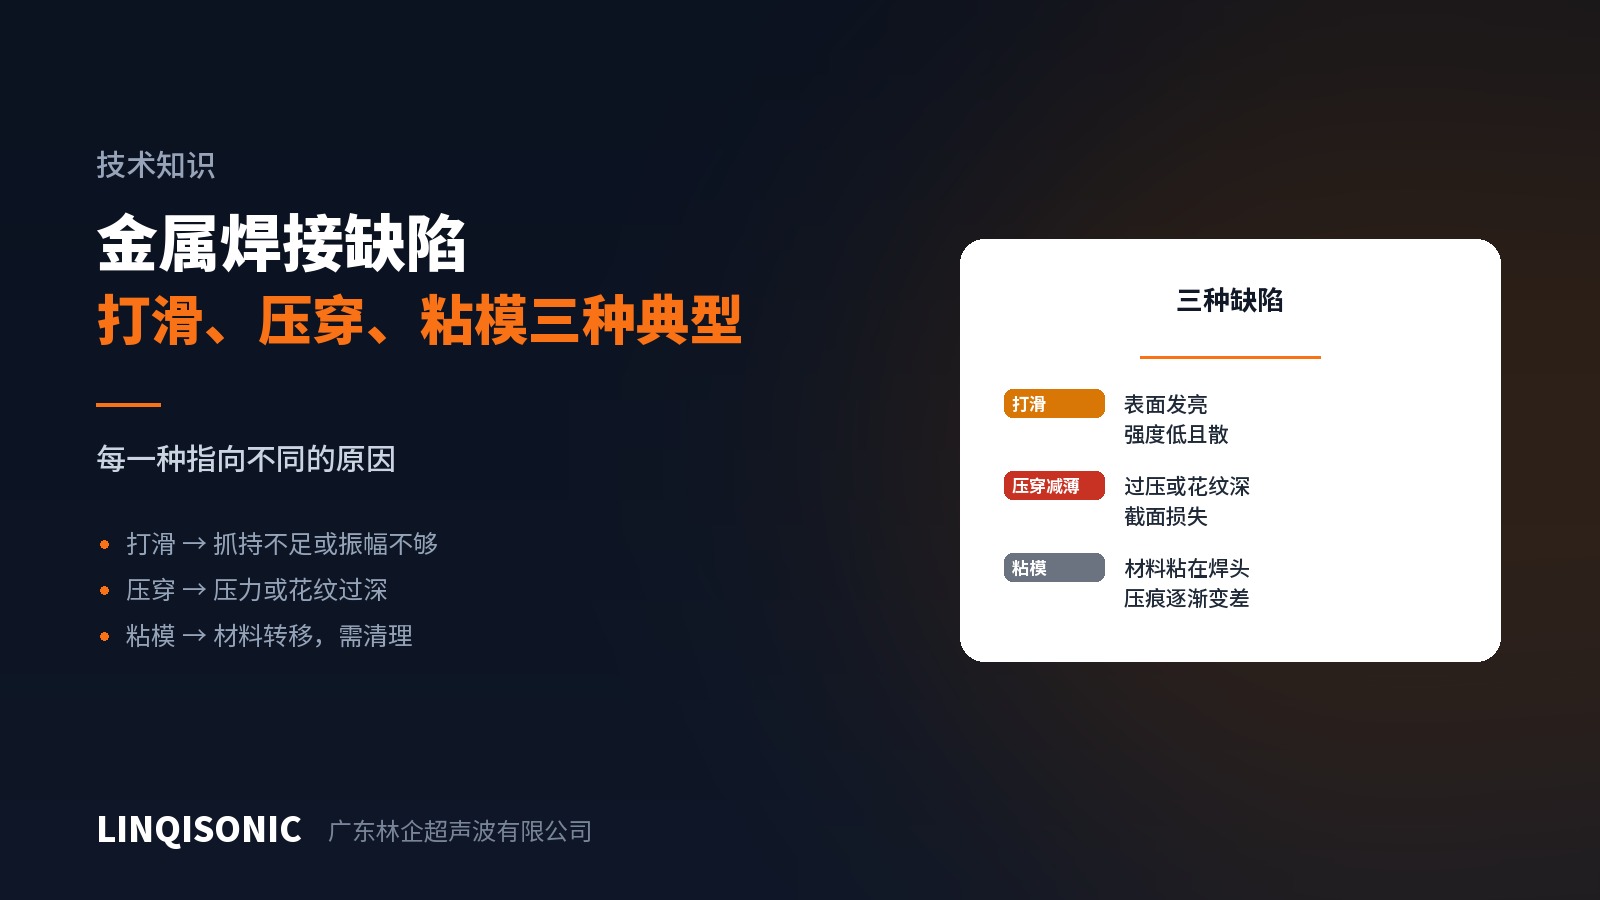
В отличие от сварки пластмасс, большинство дефектов сварки металлов видны на поверхности детали. Узнайте характерный признак — и направление поиска станет ясным.
1. Проскальзывание
Признаки: блестящие заполированные следы истирания на поверхности, размытый или лишь частично сформировавшийся отпечаток, низкая и сильно рассеянная прочность шва, горячий сонотрод.
Причина: сдвиг не доходит до заготовки, и энергия расходуется между сонотродом и деталью.
Конкретные источники: износ насечки (самый частый), недостаточное усилие (нет сцепления), недостаточная амплитуда (нечем вести), масло или покрытие на поверхности и слабое удержание наковальней, из-за чего нижняя деталь движется вместе с верхней.
Порядок разбора: сначала чёткость отпечатка от оснастки, затем усилие и чистота поверхности, и в последнюю очередь амплитуда. Большинство случаев проскальзывания решается на первом шаге.
2. Продавливание и утоньшение
Признаки: чрезмерно глубокий отпечаток, пробитый тонкий материал, заметно утоньшённое сечение проводника с растущим сопротивлением, выдавленный вокруг шва материал.
Причина: избыточное усилие, слишком глубокая для данного материала насечка, избыток энергии, вызывающий чрезмерное пластическое течение, либо слишком долгий цикл.
Что делать: снизить усилие, сверить глубину насечки с толщиной материала, сократить время. Обратите внимание: направление здесь противоположно случаю проскальзывания — там усилия нужно больше, здесь меньше, — поэтому диагноз должен быть верным с самого начала.
Признаки обоих дефектов одновременно означают, что усилие приложено неудачно или распределено неравномерно; проверяйте параллельность и состояние оснастки, а не продолжайте экспериментировать с усилием.
3. Налипание материала
Признаки: материал заготовки переносится и налипает на насечку сонотрода или наковальни, особенно алюминий. По мере накопления рисунок забивается, отпечатки ухудшаются, и в итоге симптом переходит в проскальзывание.
Причина: процесс работает за счёт приведения свежего металла в прямой контакт ради соединения — и то же самое, происходящее между заготовкой и оснасткой, и есть налипание. Мягкие металлы, избыток энергии и недостаточная обработка поверхности оснастки усугубляют его.
Что делать: по графику очищать канавки мягкой щёткой и подходящим очистителем, не царапая рабочие поверхности; по возможности снизить энергию; обработать поверхности оснастки для стойкости к налипанию.
Налипание — плановая позиция очистки, а не то, чем занимаются после появления неприятностей. Его опасность в том, что на ранней стадии оно незаметно, а к моменту ухудшения качества шва годными успевает пройти немало деталей.
Как быстро локализовать проблему
Возьмите одну бракованную деталь и посмотрите на три вещи:
Отпечаток на детали — чёткий означает, что со сцеплением всё в порядке; размытый или блестящий — проскальзывание; чрезмерно глубокий указывает на усилие или глубину насечки.
Рисунок оснастки — изношен? есть налипший материал? забиты ли канавки?
Срез — непрерывная зона соединения означает, что процесс исправен и причина в другом; пятнистая зона указывает на усилие или параллельность.
Предупреждать выгоднее, чем исправлять
У всех трёх дефектов есть общая черта: они развиваются постепенно, а не появляются за одну ночь. Поэтому самый действенный ответ — повседневная практика: проверять отпечатки каждую смену, чистить рисунок по графику, вести накопительный счёт деталей и менять оснастку по наработке.
Добавьте контроль процесса: пределы по энергии, мощности и высоте после сварки. И проскальзывание, и продавливание оставляют в данных характерные следы, и их можно поймать до того, как брак пойдёт массово.
Возможности контроля и варианты оснастки по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Фотографии отпечатков, срезы и данные о процессе направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.