
Почему широкий сонотрод варит в середине и не варит по краям
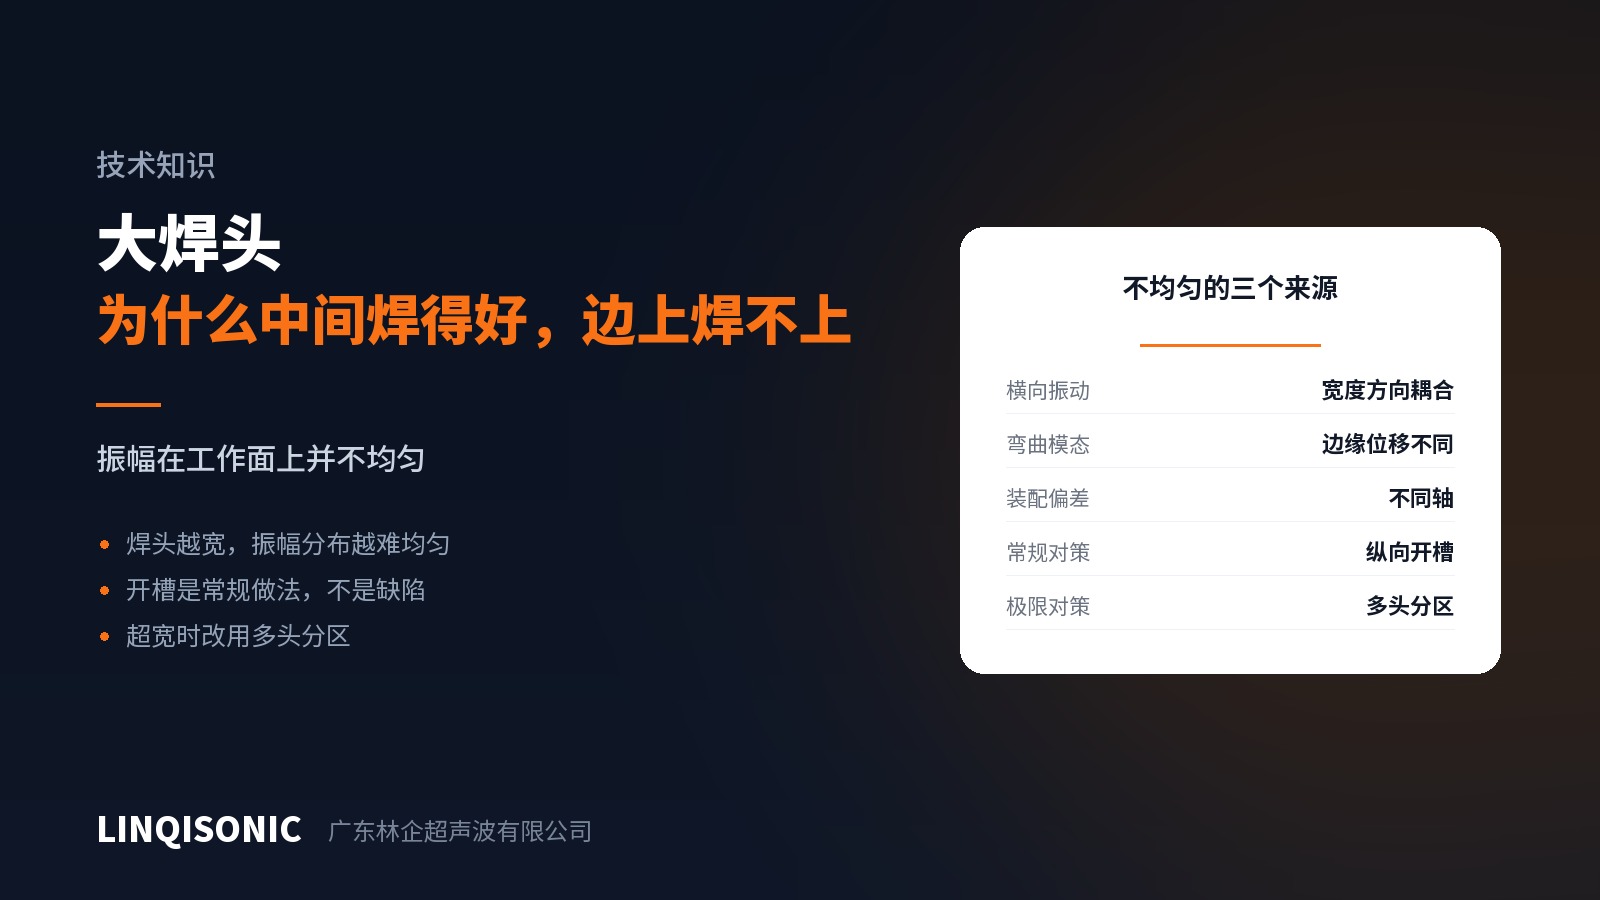
Частая жалоба на крупных деталях: середина варится прекрасно, а оба края либо не сплавляются, либо дают сильный облой. Смена параметров не помогает, потому что дело не в параметрах.
Амплитуда по рабочей поверхности неравномерна
В идеале каждая точка рабочей поверхности должна перемещаться на одну и ту же величину. На практике чем шире сонотрод, тем труднее этого добиться.
Поперечные перемещения. Пока сонотрод удлиняется и укорачивается вдоль оси, эффект Пуассона заставляет его одновременно сжиматься и расширяться в поперечном направлении. Чем шире сонотрод, тем существеннее эта составляющая; она связывается с осевым движением и нарушает распределение амплитуды.
Изгибные формы колебаний. Широкие тонкие сонотроды легко переходят в изгибные колебания, и рабочая поверхность прогибается, как мембрана барабана, с совершенно разными перемещениями в центре и по краю.
Погрешности сборки. Перекос акустического узла, загрязнённые стыковые поверхности или неверный момент затяжки — всё это оставляет одну сторону с меньшей амплитудой.
Прорези — обычная практика
Крупные сонотроды часто несут несколько продольных прорезей. Это не отверстия охлаждения и не облегчение: их назначение — акустически разделить широкий сонотрод на несколько узких, подавив поперечную связь и изгибные формы, чтобы каждый сегмент колебался вдоль оси самостоятельно.
Прорези на крупном сонотроде говорят о грамотной конструкции, а не о дефекте изготовления.
Свыше определённой ширины — деление на зоны
У прорезей есть предел. Если ширина шва превышает то, что один сонотрод способен удержать равномерным, правильным решением становятся несколько сонотродов, работающих по отдельным зонам, каждый со своим преобразователем и своим участком стыка.
Тогда каждый сонотрод работает в комфортном для себя диапазоне, и равномерность обеспечена ценой усложнения машины.
Сначала исключите простые причины
Прежде чем подозревать сонотрод, проверьте следующее:
Равномерна ли опора снизу? Деталь, опертая с одной стороны и неопертая с другой, ведёт себя очень похоже на неравномерную амплитуду, хотя причина совсем другая и встречается чаще.
Параллелен ли сонотрод детали? Прижмите после сборки копировальную бумагу или мягкий материал и проверьте, равномерен ли отпечаток.
Чисты ли стыковые поверхности и верен ли момент затяжки? Поверхности между преобразователем и бустером и между бустером и сонотродом должны быть чистыми и плоскими и затянутыми предписанным моментом; недостаточная затяжка теряет энергию при передаче.
Постоянна ли высота деталей? При широких допусках на входящие детали высокие касаются первыми, а низкие не касаются вовсе, и это тоже выглядит как несваривающиеся края.
Как это измерить
Самый прямой способ: положить под рабочую поверхность термобумагу или тонкую свариваемую плёнку, выполнить сварку вхолостую и прочитать распределение глубины отпечатка. Глубже — амплитуда выше, светлее — ниже, и распределение видно с одного взгляда. Просто, надёжно и стоит делать при смене сонотродов и при плановом обслуживании.
Конструкция крупных сонотродов и максимальная используемая площадь рассмотрены на страницах раздела оборудование для ультразвуковой сварки. Чертежи и схему расположения стыка направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.