
15, 20, 30 и 40 кГц: как выбрать рабочую частоту
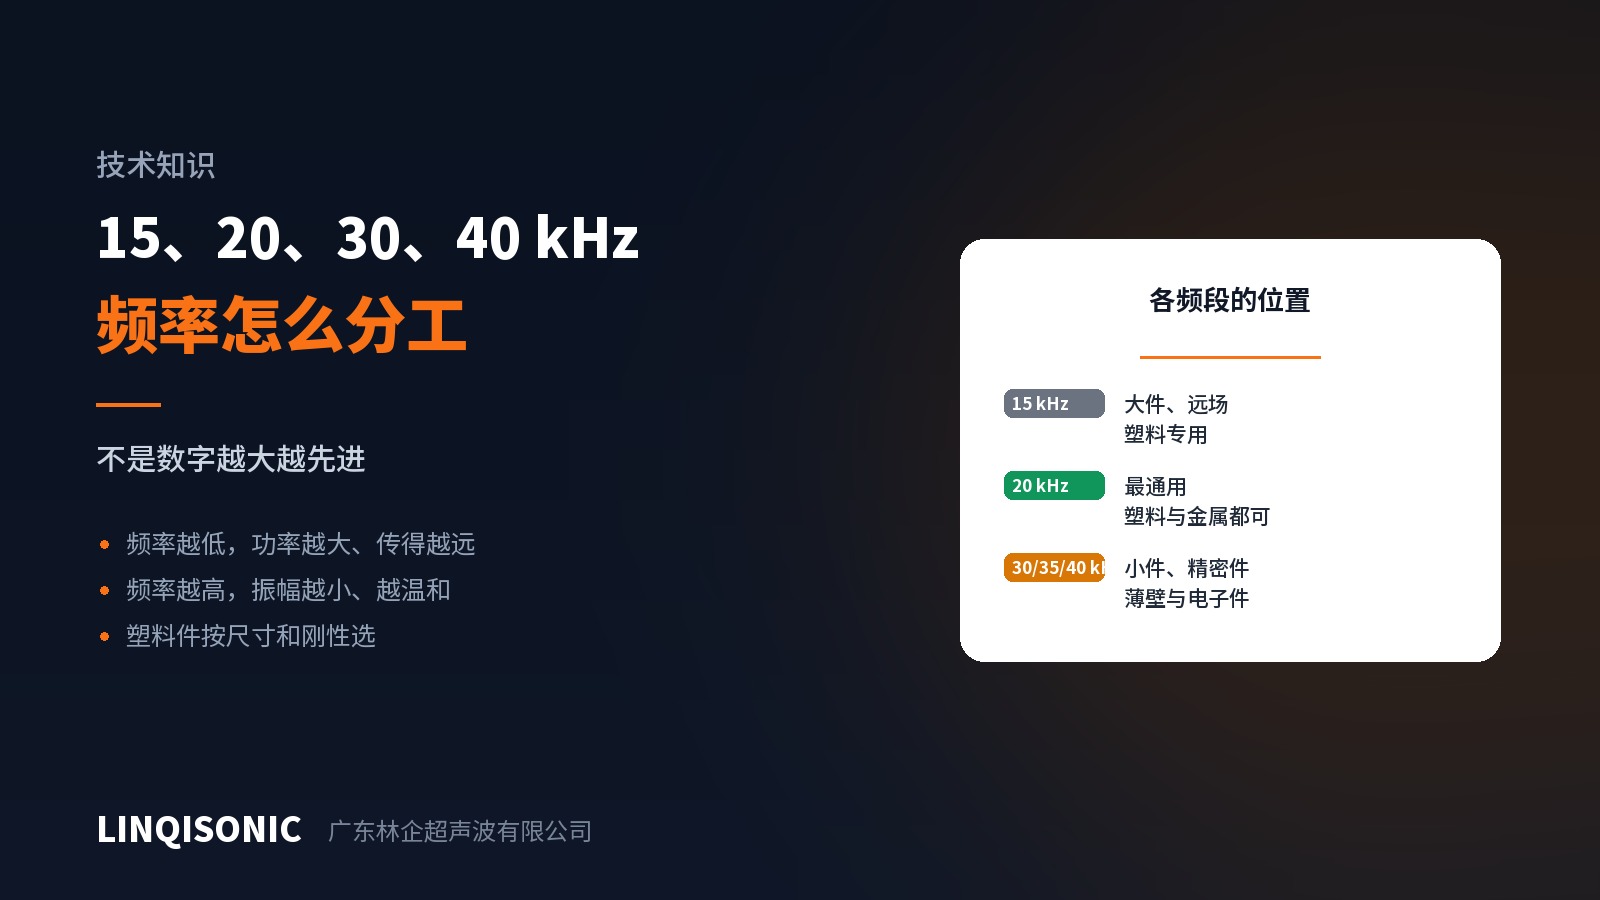
Частота — одна из первых характеристик, с которой сталкиваешься. Значит ли большее число более совершенную технику? Нет. Частота — это разделение труда, а не рейтинг.
Что определяет частота
Амплитуду. При одинаковой энергии более высокая частота означает меньшее перемещение за цикл. Амплитуда на 40 кГц обычно составляет около половины от амплитуды на 20 кГц, а меньшая амплитуда означает более мягкое механическое воздействие на деталь.
Доступную мощность и площадь сварки. Более низкая частота допускает больший сонотрод, который охватывает большую площадь при большей доступной мощности. Связь здесь геометрическая: длина сонотрода привязана к половине длины волны, поэтому более высокая частота требует более короткого и меньшего сонотрода.
Дальность передачи. На низких частотах затухание в пластмассе меньше, поэтому сварка в дальнем поле, где сонотрод касается детали далеко от стыка, даётся легче.
Примерное распределение по задачам
15 кГц — низкий диапазон, только для пластмасс. Возможны очень крупные сонотроды, что подходит для больших пластмассовых деталей, сварки в дальнем поле и полукристаллических материалов, которым нужна более сильная передача энергии. Для сварки металлов не применяется.
20 кГц — универсальный диапазон. Он охватывает пластмассовые детали от средних до довольно крупных и является основным для сварки металлов. Большинство производственных линий работает именно на этой частоте.
30 / 35 кГц — промежуточный вариант. Площадь сварки меньше, чем на 20 кГц, но амплитуда мягче, что подходит малым и средним прецизионным деталям.
40 кГц — мелкие и прецизионные детали. Самая низкая амплитуда, наиболее бережная к тонким стенкам, прозрачным деталям и корпусам с электроникой внутри. Расплата — низкий потолок по мощности и площади; крупные детали недоступны.
Выбор для пластмасс
Начните с габаритов: большой периметр стыка или большая площадь сварки указывают вниз по частоте.
Затем оцените чувствительность: тонкие стенки, прозрачность, прецизионные компоненты внутри, опасения по отпечаткам — всё это указывает вверх.
Если эти два соображения конфликтуют, решите, какое из них главнее. Крупные тонкостенные детали — самый тяжёлый случай, и решают его обычно приспособлением и опорой, а не частотой.
С металлами иначе
При ультразвуковой сварке металлов обычно применяют 20, 30, 35 и 40 кГц. Крупные сечения вроде шин и выводов аккумуляторов идут на 20 кГц; тонкие жгуты проводов и мелкие точечные швы уходят выше.
Смена частоты означает смену всего
Частота — свойство всей акустической системы. Сменить её — значит взять другие генератор, преобразователь, бустер и сонотрод, а не изменить настройку. Решайте это на стадии выбора оборудования.
Зная типичный размер деталей, материал и чувствительные элементы, выбор обычно делается однозначно. Доступные частоты по машинам приведены на страницах раздела оборудование для ультразвуковой сварки; чертежи можно направить на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.