
Сварка прозрачных деталей: и внешний вид, и прочность одновременно
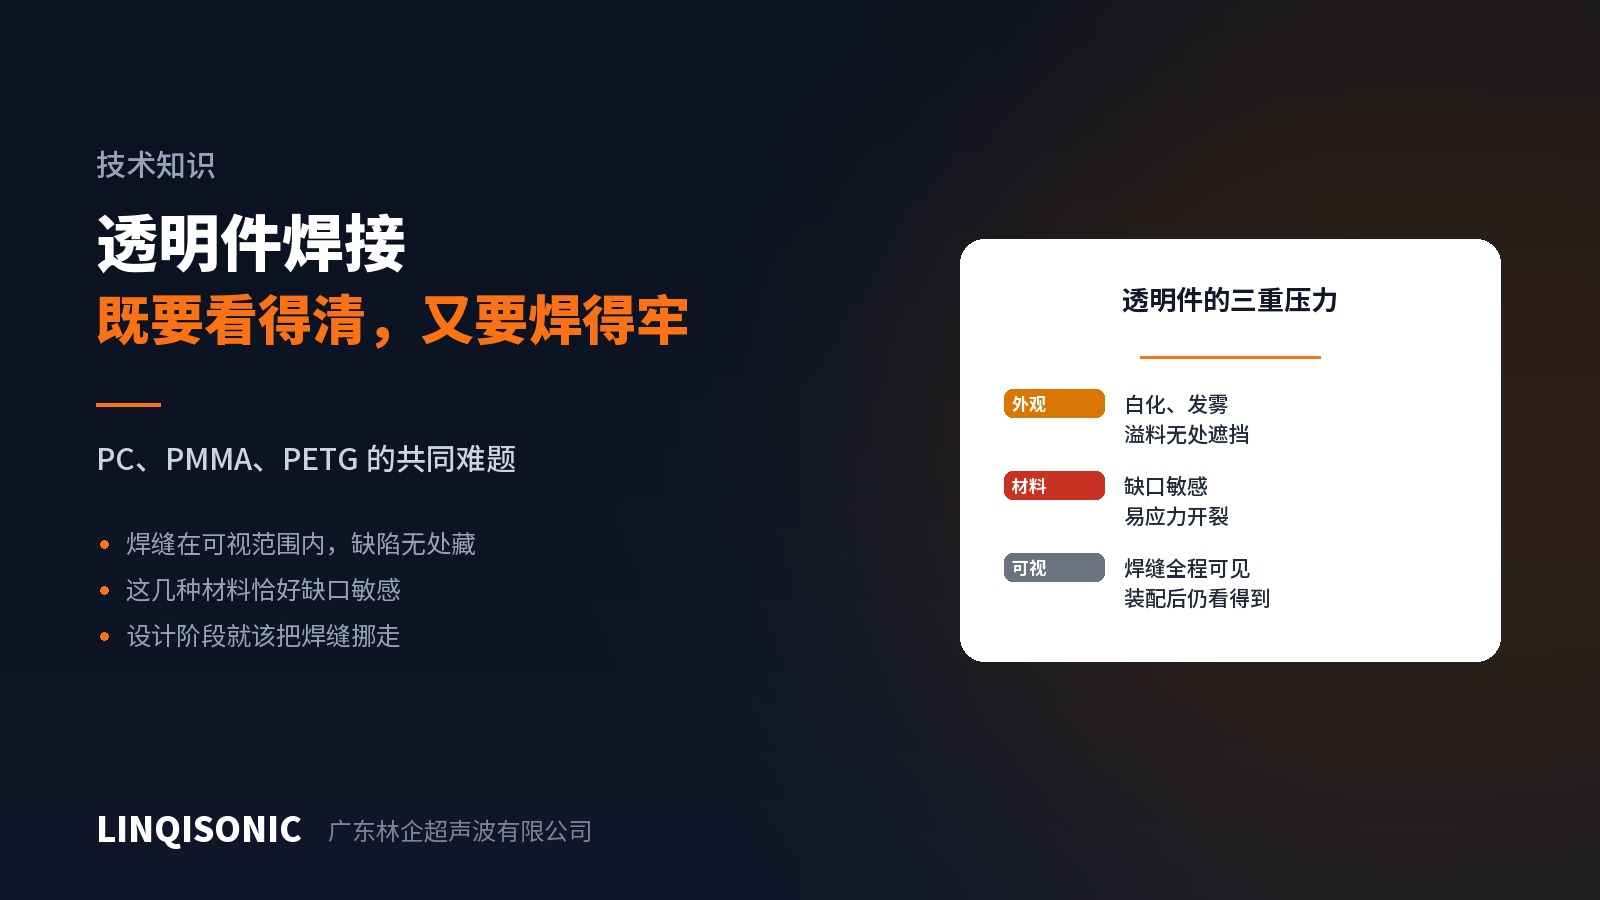
Сварка прозрачных деталей — это комплексный экзамен: шов не спрячешь, материал деликатный, и каждый дефект выставлен напоказ.
Три сложности
Шов виден полностью. На непрозрачных деталях стык исчезает после сборки; на прозрачных он просматривается насквозь, и побелению, помутнению, облою или пузырям спрятаться негде.
Материал чувствителен к надрезу. И поликарбонат, и PMMA плохо переносят концентрацию напряжений. Край отпечатка сонотрода, острый угол на стыке или точка контакта с приспособлением — всё это может стать очагом концентрации, ведущим к побелению или растрескиванию. Из этих двух PMMA более хрупок.
Требования к внешнему виду выше. Допустимость косметических дефектов на прозрачных деталях изначально низка. Одно и то же лёгкое помутнение на чёрном ABS никто не заметит, а на прозрачном поликарбонате оно отправит деталь в брак.
Что может конструкция — самый действенный путь
Увести стык из зоны видимости. Самая действенная мера и единственное настоящее лекарство. Стоит рассмотреть все поверхности, скрытые после сборки: боковые стенки, донные поверхности, зоны под отбортовкой. Десять минут на чертеже выигрывают у трёх месяцев работы с параметрами.
Предусмотреть канавку для облоя. На прозрачных деталях облой бросается в глаза; канавка рядом со стыком позволяет расплаву уходить внутрь, а не наружу.
Избегать острых углов. Скруглите переходы на стыке, чтобы снизить концентрацию напряжений и уменьшить риск и побеления, и растрескивания.
Продумать тип стыка. Сдвиговое соединение удерживает расплав между сопрягаемыми поверхностями и обычно выглядит опрятнее энергетического направителя, но требует жёстких боковых стенок, а тонкостенные коробчатые детали, характерные для прозрачных изделий, нужно проверять отдельно.
Что может технология
Увеличить площадь контакта сонотрода и снизить давление. На прозрачных деталях отпечаток заметен гораздо сильнее; больше площадь и меньше усилие — легче отпечаток.
Отполировать рабочую поверхность сонотрода. Любая текстура рабочей поверхности переносится на прозрачную поверхность один в один. Полированный сонотрод здесь практически обязателен.
Замедлить подвод. Удар при касании — крупный источник и отпечатков, и побеления от напряжений.
Увеличить выдержку. Медленное затвердевание расплава под усилием снижает внутренние напряжения и вызванное ими побеление, проявляющееся позднее.
Брать энергию с небольшим запасом вниз. Следы перегрева — пожелтение, пузыри — объяснить труднее, чем слабый шов. Но не настолько низко, чтобы получить холодный шов: внешний вид и сплавление подтверждаются по отдельности.
Замечания по материалам
Поликарбонат, PMMA и PETG — все аморфные и свариваются неплохо. Трудность заключается во внешнем виде и чувствительности к надрезу, а не в свариваемости.
PMMA полностью совместим с ABS, и эта пара широко применяется там, где нужно прозрачное окно; поликарбонат и ABS совместимы лишь частично, окно у них уже и требует большей аккуратности. Полная таблица совместимости приведена в справочнике по свариваемости конструкционных пластмасс на странице загрузок.
Управление усилием и скоростью подвода по машинам — на страницах раздела оборудование для ультразвуковой сварки. Чертежи деталей и требования к внешнему виду направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.