
Kimpalan Ultrasonik PEEK: Kesukaran dan Cara Mengatasinya
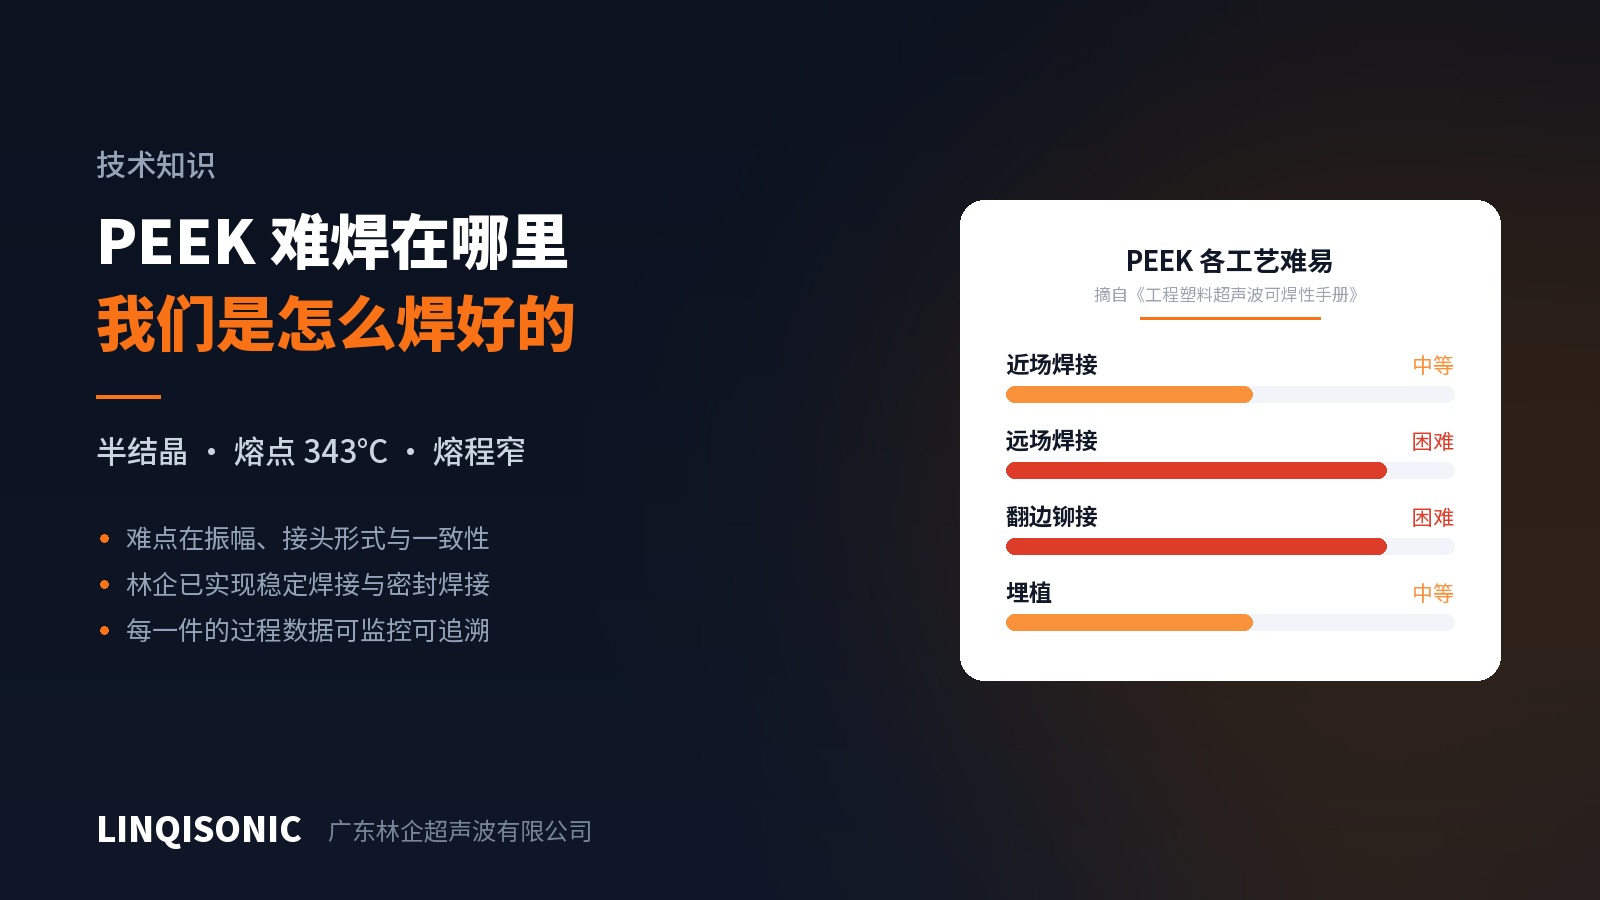
PEEK (polieter eter keton) semakin banyak digunakan dalam peralatan aeroangkasa, perubatan dan semikonduktor, lalu timbul persoalan sama ada ia boleh disambung melalui kimpalan ultrasonik.
Ia boleh, dan kami memang sudah melakukannya. Namun ada baiknya kita jelas di mana letaknya kesukaran. Dalam buku panduan Kebolehkimpalan Plastik Kejuruteraan kami, PEEK tidak mendapat penilaian yang baik: sederhana bagi kimpalan medan dekat, sukar bagi kimpalan medan jauh, sukar bagi pengelingan, sederhana bagi penanaman sisipan. Penilaian itu bukan sikap berhati-hati berlebihan — ia berpunca daripada bahan itu sendiri.
Di mana letaknya kesukaran
Ia separa hablur, dengan takat lebur tinggi dan julat lebur yang sempit.
Suhu peralihan kaca PEEK ialah kira-kira 143°C dan ia lebur pada kira-kira 343°C. Bahan separa hablur tidak mempunyai kawasan pelembutan luas seperti resin amorfus: di bawah takat lebur bahan itu pepejal, di atasnya ia mengalir dengan cepat, dan tetingkap yang boleh digunakan di antaranya adalah sempit. Justeru masukan tenaga mesti cepat sekaligus tepat. Terlalu perlahan, haba merebak ke dalam bahan sekeliling sebelum antara muka lebur; terlalu cepat, resin berhampiran sambungan terlajak dan mereput.
Peleburannya sendiri memerlukan lebih banyak tenaga.
Struktur separa hablur menyerap haba tambahan untuk memecahkan susunan hablurnya. Bagi geometri sambungan yang sama, PEEK memerlukan ketumpatan tenaga yang jelas lebih tinggi daripada resin amorfus seperti ABS atau PC, dan sewajarnya amplitud yang lebih besar.
Kimpalan medan jauh sangat sukar.
Dalam kimpalan medan jauh sonotrod menyentuh komponen agak jauh daripada sambungan, jadi getaran mesti merentasi badan komponen untuk sampai ke antara muka. Struktur molekul teratur pada resin separa hablur melemahkan gelombang akustik dengan lebih kuat, dan apa yang tiba di sambungan sering tidak mencukupi. Itulah sebabnya PEEK dinilai sukar dalam medan jauh — bukan mustahil, tetapi kebolehulangannya lemah dan tetingkapnya sempit.
Penguatan gentian menambah kesukaran sekali lagi
Komponen aeroangkasa umumnya menggunakan PEEK diperkuat gentian karbon atau kaca, dan gentian itu bekerja menentang proses ini dari dua arah serentak: ia melemahkan gelombang akustik, dan ia mengurangkan jumlah resin yang tersedia untuk bercantum di antara muka.
Ini mekanisme yang sama seperti dibincangkan dalam artikel kami sebelum ini tentang plastik diperkuat gentian kaca, cuma di sini ia bertindan pada bahan dasar yang memang sudah sukar dikimpal. PEEK berpengisi karbon perlu diberi perhatian khusus: gentian karbon lebih keras daripada kaca dan lebih agresif terhadap muka kerja sonotrod.
Apa yang boleh dilakukan
1. Reka untuk medan dekat. Semakin dekat titik sentuhan sonotrod pada komponen dengan sambungan, semakin baik. Tempat sonotrod boleh mencapai komponen patut dirancang pada peringkat reka bentuk, bukan diselesaikan secara berselindung selepas geometri ditetapkan. Jurang antara medan dekat dan medan jauh pada PEEK jauh lebih lebar berbanding resin amorfus.
2. Anggap amplitud sebagai pemboleh ubah pertama. PEEK memerlukan amplitud lebih tinggi daripada plastik kejuruteraan lazim. Apabila amplitud tidak mencukupi, memanjangkan masa kimpalan hanya merebakkan haba ke dalam bahan sekeliling sementara antara muka kekal tidak bercantum — perangkap yang sama seperti diterangkan dalam artikel gentian kaca, dan lebih ketara di sini.
3. Utamakan sambungan ricih. Bagi bahan separa hablur, sambungan ricih yang menjana haba melalui geseran berterusan sepanjang suaian ketat lazimnya lebih stabil daripada pengarah tenaga yang bergantung pada peleburan serta-merta di hujungnya. Ini terutamanya benar pada kandungan gentian yang lebih tinggi.
4. Jadikan jig tegar. Tetingkap tenaga yang sempit menuntut kebolehulangan yang tinggi. Jika komponen boleh bergerak dalam jig, laluan tenaga berbeza dari satu benda ke benda lain dan keputusan menyimpang.
5. Anggap sonotrod sebagai barang guna habis. PEEK diperkuat gentian melelas muka kerja sonotrod; periksa mengikut jadual dan masukkan dalam perancangan alat ganti.
Sukar, tetapi boleh dilaksanakan
Semua di atas menggambarkan kesukaran, bukan kemustahilan. Kami mengimpal komponen PEEK dengan boleh dipercayai dalam pengeluaran, termasuk aplikasi yang mempunyai keperluan kedap.
Dipadankan dengan kesukaran di atas, tiga perkara menjadikannya mungkin.
Pertama, amplitud yang mencukupi dan dihantar dengan tepat. PEEK memerlukan amplitud lebih tinggi daripada plastik kejuruteraan lazim, dan julat serta resolusi amplitud mesinlah yang menentukan ada tidaknya ruang lebih sejak awal. Apabila amplitud tidak mencukupi, tiada pelarasan masa atau daya yang dapat memulihkannya — seperti dinyatakan di atas.
Kedua, bentuk sambungan yang betul, dipilih pada peringkat reka bentuk. Pada bahan separa hablur, sambungan ricih lebih stabil daripada pengarah tenaga, dan sama ada sonotrod dapat mencapai berhampiran sambungan — medan dekat berbanding medan jauh — lebih menentukan pada PEEK berbanding kebanyakan resin. Kerja ini berlaku pada lukisan, bukan di mesin, dan itulah sebabnya kami lebih suka dilibatkan sebelum acuan dimesin.
Ketiga, keseragaman datang daripada pemantauan proses, bukan daripada gerak hati. Tetingkap tenaga yang sempit bermakna "komponen ini terkimpal dengan baik" dan "setiap komponen terkimpal dengan baik" adalah dua kenyataan yang berbeza. Ini terutamanya benar bagi sambungan kedap: kedalaman kimpalan yang terlalu sedikit menyebabkan bocor, terlalu banyak menyebabkan lelehan berlebihan atau retak. Peralatan ini membolehkan had atas dan bawah ditetapkan bagi masa, tenaga, kuasa, kedalaman mutlak, kedalaman relatif dan tekanan dengan penggera apabila menyimpang, memaparkan lengkung kimpalan secara masa nyata, dan menyimpan rekod proses bagi setiap komponen. Bahan dengan tetingkap sempit itulah yang memang memerlukannya.
Dengan kata lain, mengimpal PEEK dengan baik bukanlah soal satu set parameter rahsia. Ia soal mempunyai ruang amplitud, reka bentuk sambungan yang betul, dan keseragaman proses — ketiga-tiganya sekali. Terlepas mana-mana satu, ia akan terserlah dalam pengeluaran banyak.
Mengenai komponen aeroangkasa, untuk jelasnya
Mengimpal bahan dan melayakkan sesuatu komponen aeroangkasa ialah dua perkara berbeza.
Proses penyambungan bagi komponen aeroangkasa lazimnya melalui kelayakan proses milik OEM atau pembekal peringkat pertama: ujian kupon, pemeriksaan memusnah, pengesahan keseragaman kelompok dan keperluan audit proses khas. Proses itu dipimpin oleh pelanggan. Pembekal peralatan menyediakan mesin yang mengulangi keputusan secara konsisten berserta rekod proses yang lengkap — ia tidak boleh menjalankan kelayakan itu bagi pihak pelanggan.
Pada perkara itu kami hanya menyatakan apa yang kami sediakan. Dari segi peralatan, had pemantauan boleh ditetapkan bagi masa, tenaga, kuasa, kedalaman mutlak, kedalaman relatif dan tekanan dengan penggera apabila menyimpang; lengkung kimpalan dipaparkan secara masa nyata; dan parameter boleh disimpan serta dieksport supaya data proses dapat digabungkan ke dalam sistem kebolehsurihan pelanggan sendiri.
Kami tidak menjalankan ujian tanpa musnah, dan kami tidak memikul kelayakan komponen aeroangkasa. Kerja itu terletak pada pihak pelanggan.
Kesimpulan
PEEK berada di hujung yang lebih sukar, tetapi kesukaran itu boleh ditampung dengan pengetahuan proses dan keupayaan mesin — dengan syarat ia diakui dan bukan ditutup dengan pengalaman daripada bahan yang lebih mudah.
Satu peringatan: curigalah terhadap sebarang tawaran "parameter am kimpalan PEEK". Nilai sebenarnya bergantung pada geometri komponen, kandungan gentian, bentuk sambungan dan keadaan jig, dan mesti ditetapkan melalui percubaan. Begitulah cara kami sendiri melakukannya — uji dahulu, kemudian tetapkan parameter, kemudian kunci dengan pemantauan proses.
Buku panduan Kebolehkimpalan Plastik Kejuruteraan menilai termoplastik lazim termasuk PEEK merentas lima proses dan mengandungi rujukan keserasian bahan berlainan; Panduan Rujukan Amplitud meliputi keperluan amplitud mengikut keluarga bahan; Panduan Pengarah Tenaga & Reka Bentuk Sambungan memberikan sistem dimensi lengkap bagi lapan jenis sambungan. Kesemuanya boleh diperoleh dari halaman muat turun.
PEEK menuntut ruang amplitud yang lebih besar dan pemantauan proses yang lebih ketat berbanding plastik kejuruteraan lazim; keupayaan setiap model ada di halaman mesin kimpalan ultrasonik.
Untuk menilai komponen PEEK, hantarkan lukisan atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.