
Mengapa Plastik Diperkuat Gentian Kaca Sukar Dikimpal Secara Ultrasonik
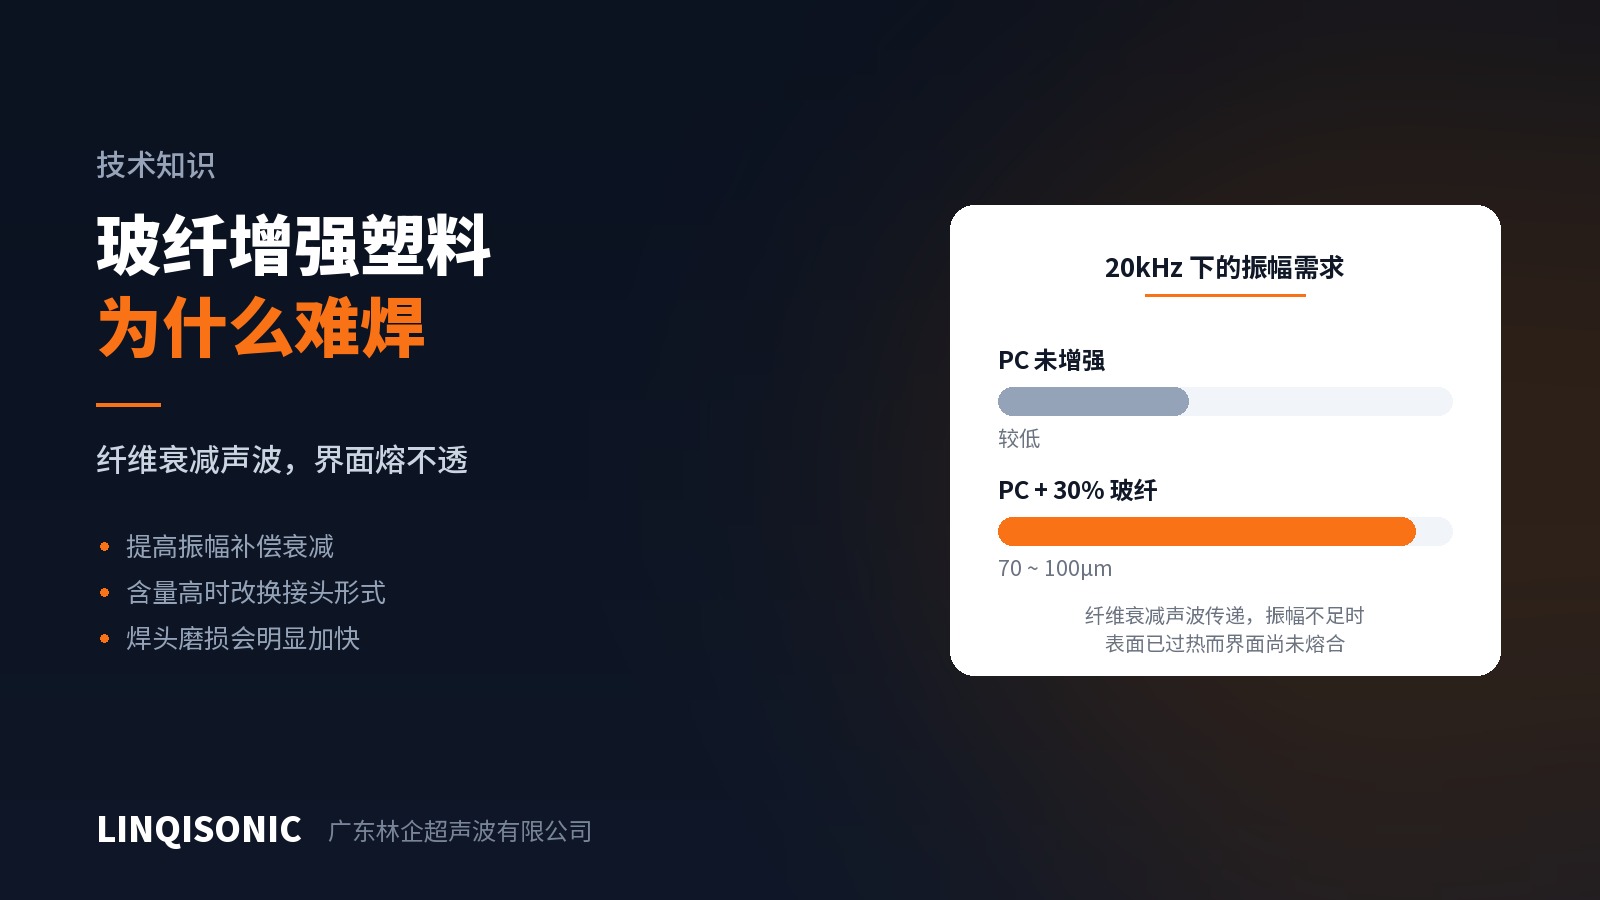
Gred diperkuat gentian kaca muncul dalam pertanyaan kimpalan ultrasonik lebih kerap daripada bahan lain, dan ia jugalah yang paling berkemungkinan menimbulkan masalah. Gejalanya berbentuk dua: sambungan lemah dan terpisah apabila dibebankan, atau permukaan sudah hangus dan bertanda sedangkan antara muka sambungan masih belum lebur.
Kedua-duanya berpunca daripada sebab yang sama.
Gentian mengganggu pada dua tempat
Pertama, gentian kaca melemahkan gelombang akustik.
Kimpalan ultrasonik bergantung pada getaran yang bergerak dari sonotrod ke dalam komponen dan seterusnya ke antara muka sambungan. Resin dan gentian kaca mempunyai impedans akustik yang berbeza, dan tenaga hilang pada setiap sempadan yang dilintasi gelombang. Semakin tinggi kandungan gentian dan semakin panjang laluannya, semakin sedikit amplitud yang tinggal untuk sampai ke kimpalan.
Itulah yang menjelaskan permukaan hangus dengan antara muka yang tidak bercantum: ketumpatan tenaga paling tinggi berhampiran muka sentuhan sonotrod, sedangkan antara muka sambungan ialah tempat tenaga paling berkurangan. Melihat sambungan yang lemah, pengendali memanjangkan masa kimpalan dan menambah daya — yang hanya mendalamkan kerosakan permukaan sementara antara muka tetap tidak lebur.
Kedua, resin yang boleh dikimpal pada antara muka memang sudah lebih sedikit.
Hanya resin yang membentuk kimpalan; gentian tidak mengambil bahagian dalam percantuman. Dalam gred berpengisi 30%, kira-kira satu pertiga lebih sedikit bahan pada antara muka yang tersedia untuk lebur, dan gentian juga membentuk penghadang mekanikal merentas muka sambungan. Walaupun dengan percantuman penuh, kekuatan sambungan tidak dapat menyamai bahan asasnya — sesuatu yang perlu diambil kira pada peringkat reka bentuk dan bukan diharapkan dipulihkan melalui penalaan parameter.
Apa yang perlu dilakukan, mengikut susunan
Pertama, naikkan amplitud — bukan masanya.
Amplitud mengawal ketumpatan tenaga yang dihantar ke antara muka sambungan bagi setiap unit masa; memanjangkan kitaran hanya memberi haba lebih banyak masa untuk merebak ke permukaan. Bagi polikarbonat dengan 30% gentian kaca, 70–100μm pada 20kHz ialah julat yang dicadangkan, jelas lebih tinggi daripada angka lazim gred tanpa pengisi.
Terdapat tiga jalan untuk menambah amplitud: sonotrod bergandaan lebih tinggi, nisbah penggalak yang berbeza, atau penjana dengan julat pelarasan amplitud yang lebih luas. Yang mana tersedia bergantung pada peralatan sedia ada.
Kedua, melebihi kandungan gentian tertentu, ubah bentuk sambungan.
Langkah ini sering dilangkau. Pengarah tenaga bergantung pada hujung tajam untuk menumpukan tenaga, lebur dengan cepat lalu mengalir keluar; kandungan gentian yang tinggi melemahkan kedua-dua peleburan dan aliran itu. Melebihi kandungan tertentu, sebanyak mana pun amplitud tidak akan menghasilkan kimpalan yang konsisten, dan jawapannya ialah sambungan ricih — yang membentuk kimpalan melalui geseran berterusan sepanjang suaian ketat di dinding sisi, dan jauh kurang peka terhadap gentian.
Kandungan pengisi pada tahap mana peralihan itu menjadi perlu, dan pembetulan ketinggian pengarah tenaga pada kandungan gentian yang berbeza, dinyatakan dalam buku panduan Kebolehkimpalan Plastik Kejuruteraan.
Ketiga, peruntukkan bagi kehausan sonotrod.
Gentian kaca jauh lebih keras daripada resin dan melelas muka kerja sonotrod semasa kimpalan. Melebihi kira-kira 10% kandungan gentian, kehausan memecut dengan ketara dan hayat sonotrod titanium memendek dengan nyata. Dalam pengeluaran banyak komponen berpengisi, sonotrod ialah barang guna habis: periksa muka kerjanya mengikut jadual dan masukkan ia dalam perancangan alat ganti, dan bukan baru mencari puncanya selepas mutu kimpalan sudah menyimpang.
Salah tanggapan yang lazim
"Kalau lemah, kimpal lebih lama." Seperti di atas, ini menolak masalah ke arah kerosakan permukaan. Tetingkap proses bagi komponen berpengisi lazimnya lebih sempit daripada gred tanpa pengisi, bukan lebih luas.
"Gred sama, jadi kelompok baharu tentu tiada hal." Kandungan gentian, taburan panjangnya dan kimia salutan gentian semuanya boleh berbeza antara kelompok, dan komponen berpengisi lebih peka terhadap kepelbagaian itu. Sahkan semula parameter selepas pertukaran kelompok.
"Komponen berpengisi sukar dikimpal kerana mesin kurang kuasa." Kuasa menentukan berapa banyak tenaga yang tersedia; amplitud menentukan pada ketumpatan mana tenaga itu masuk ke antara muka sambungan. Yang lazimnya kurang pada komponen berpengisi ialah yang kedua, dan menambah kuasa tidak akan menggantikan amplitud yang tidak mencukupi.
Kebanyakannya diputuskan pada lukisan
Mutu kimpalan pada komponen berpengisi sebahagian besarnya ditentukan sebelum mana-mana mesin terlibat: sama ada bentuk sambungan sesuai dengan bahannya, sama ada ketebalan dinding menyokong gangguan yang diperlukan, dan sama ada pengarah tenaga diletakkan supaya tenaga sampai ke antara muka. Setelah acuan dimesin, ruang untuk melaras adalah kecil.
Buku panduan Kebolehkimpalan Plastik Kejuruteraan menilai termoplastik lazim merentas lima proses dan menerangkan pengaruh gentian kaca, perencat api, pigmen dan bahan kisar semula; Panduan Rujukan Amplitud meliputi keperluan amplitud mengikut keluarga bahan; dan Panduan Pengarah Tenaga & Reka Bentuk Sambungan memberikan sistem dimensi lengkap bagi lapan jenis sambungan. Kesemuanya boleh diperoleh dari halaman muat turun.
Amplitud yang tersedia bergantung pada penjana dan sistem akustik. Julat pelarasan mengikut model disenaraikan di halaman mesin kimpalan ultrasonik.
Untuk menilai komponen tertentu, hantarkan lukisan atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932. Perunding teknikal dalam talian di laman web juga boleh menerima soalan secara terus.