
Mengimpal PPS: tahan haba tidak bermakna mudah dikimpal
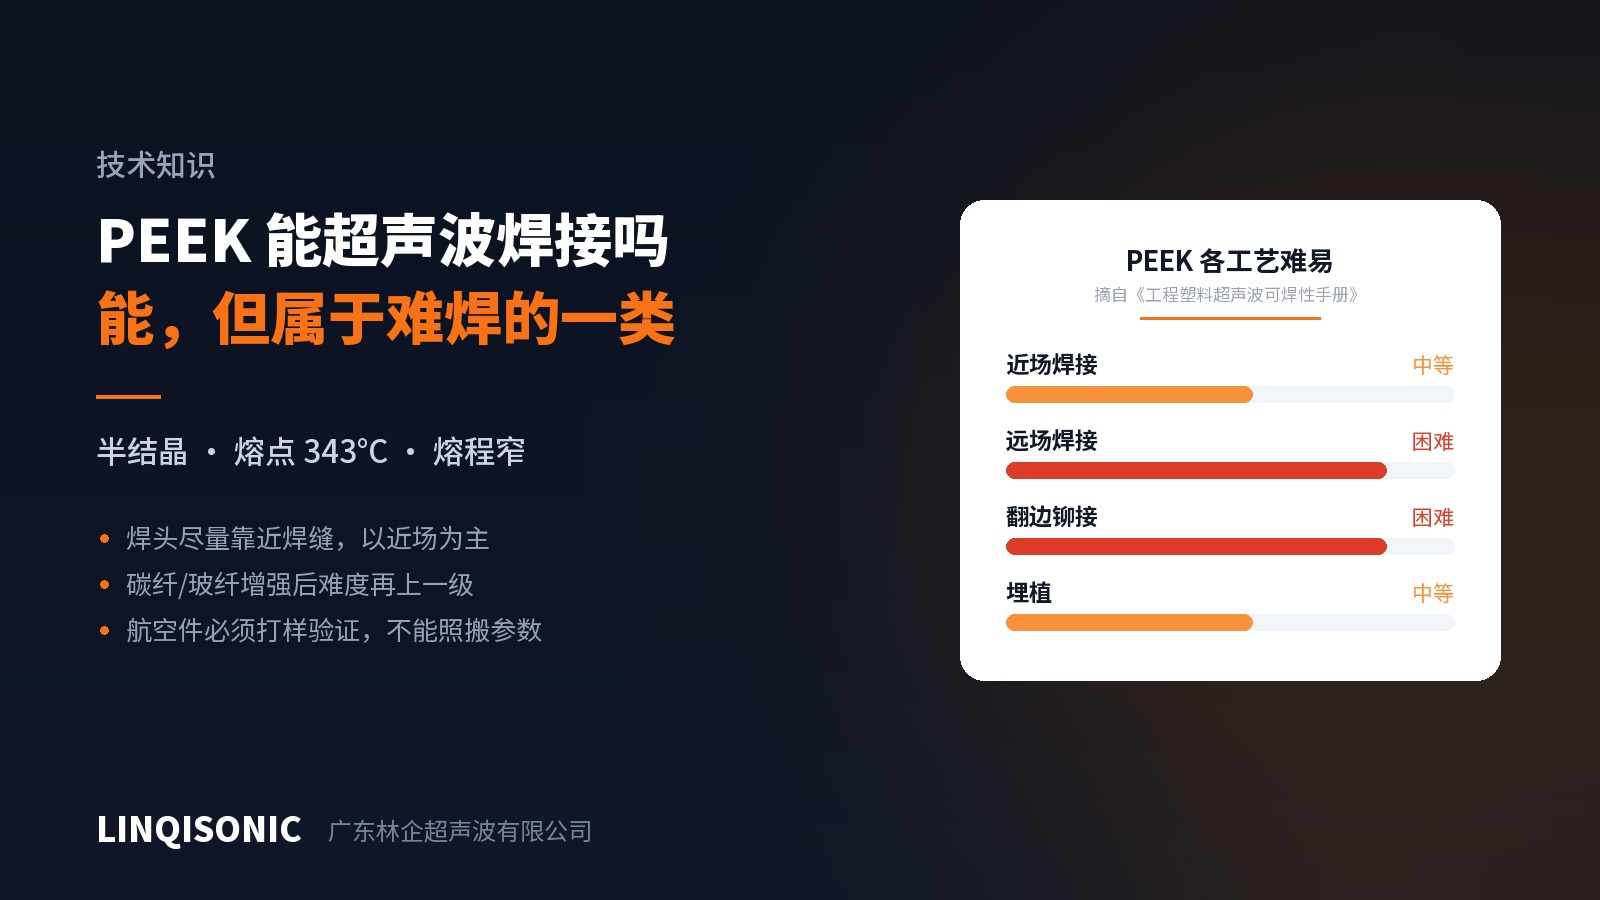
PPS muncul pada badan pam, rumah penderia dan elektronik automotif, dipilih kerana rintangan haba dan kimianya. Tiada satu pun daripada dua sifat itu merupakan berita baik bagi kimpalan ultrasonik.
Di mana kesukarannya
Takat lebur tinggi dalam julat sempit. PPS bersifat separa hablur dan lebur sekitar 280°C, jadi membuka antara muka memerlukan ketumpatan tenaga yang jelas lebih tinggi berbanding resin amorfus seperti ABS atau PC. Julat sempit bermakna tenaga terlalu sedikit meninggalkan sambungan tidak bercantum, terlalu banyak merosakkannya, dan ruang di antaranya tipis.
Bahan asasnya rapuh. PPS tidak liat, dan penguatan gentian kaca menjadikannya lebih rapuh lagi. Daya kimpalan, titik sentuh jig dan sudut tajam pada sambungan semuanya menjadi tumpuan tegasan, dan yang retak dahulu selalunya bahan induk di sebelah kimpalan, bukan kimpalan itu sendiri.
Ia hampir selalu diperkuat gentian kaca. PPS tanpa pengisi jarang digunakan untuk komponen berstruktur; 40% gentian kaca adalah biasa. Gentian melemahkan gelombang akustik dan menyingkirkan lebih kurang bahagian resin yang sama yang sepatutnya boleh bercantum, jadi kekuatan sambungan tidak dapat mencapai tahap bahan induk. Terimalah hal itu pada peringkat reka bentuk, bukannya berharap parameter dapat memulihkannya.
Apa yang perlu dilakukan
Gunakan sambungan ricih. Pengarah tenaga bergantung pada peleburan serta-merta di hujung diikuti aliran, dan julat lebur PPS yang sempit menjadikan detik itu sukar diulang, jadi dalam satu lot ada komponen yang bercantum sepenuhnya dan ada yang tidak cukup. Sambungan ricih menghasilkan haba melalui geseran berterusan sepanjang suaian ketat, dan peleburan bergerak maju secara beransur di sepanjang permukaan pasangan.
Beri amplitud yang mencukupi. Ini pemboleh ubah pertama, bukan yang terakhir. Apabila amplitud tidak mencukupi, memanjangkan masa kimpalan tidak menghasilkan apa-apa selain merebakkan haba ke badan komponen.
Ambil gangguan pada nilai rendah. PPS rapuh, dan gangguan berlebihan menahan dinding sisi terbuka sebagai tegasan tegangan kekal. Kerapatan datang daripada jalur cantuman yang berterusan, bukan daripada menekan lebih kuat.
Gunakan sentuhan lembut pada jig. Titik penetapan keras yang menekan terus pada PPS mudah menekan retak mikro ke dalamnya. Luas sentuhan yang lebih besar dan pad lembut mengatasi apa-apa perubahan parameter.
Anggap sonotrod sebagai bahan guna habis. Gentian kaca 40% mengikis permukaan kerja secara berterusan; sonotrod aluminium berumur pendek di sini, jadi pertimbangkan titanium atau pengerasan permukaan dan masukkan sonotrod ke dalam pelan alat ganti.
Tetingkap sempit mesti dipantau
Dengan tetingkap sempit, risikonya bukan «komponen ini terkimpal baik» tetapi «setiap komponen terkimpal baik». PPS ialah kes klasik yang mata tidak dapat membezakan: rupanya elok, dan hanya keratan rentas menunjukkan bahawa antara muka sekadar ditekan bersama.
Gunakan mod tenaga atau mod kedalaman, bukan mod masa. Mod masa tidak mengimbangi apa-apa, dan tetingkap PPS tidak mampu menyerap variasi bahan masuk.
Pantau beberapa dimensi. Tetapkan had bagi tenaga, kuasa dan ketinggian selepas kimpalan serentak, dan beri penggera pada sebarang sisihan. Satu dimensi sahaja akan terlepas kes: komponen yang kemek dan komponen yang bercantum baik boleh mempunyai ketinggian akhir yang sama.
Kekalkan pensampelan musnah secara berkala. Mengerat sampel untuk melihat sama ada jalur cantuman berterusan memberitahu lebih banyak daripada satu angka daya tegangan.
Tentang rintangan haba
Satu perkara mudah terlepas pandang: keupayaan suhu kimpalan bukan keupayaan bahan induk. Struktur hablur di zon cantuman berbeza daripada badan bahan dan gentian terputus merentasi antara muka, jadi di bawah beban berterusan pada suhu tinggi, kimpalan lazimnya menjadi tempat kegagalan bermula. Reka bentuk keratan itu untuk tegasan yang lebih rendah.
Penilaian tahap kesukaran dan matriks keserasian ada dalam buku panduan di halaman bahan teknikal. Julat amplitud dan pemantauan pelbagai dimensi ada di halaman mesin kimpalan ultrasonik.
Hantar gred bahan, kandungan gentian dan lukisan ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.