
Penanaman Sisipan dan Pengelingan Ultrasonik: Menyambung Tanpa Keserasian
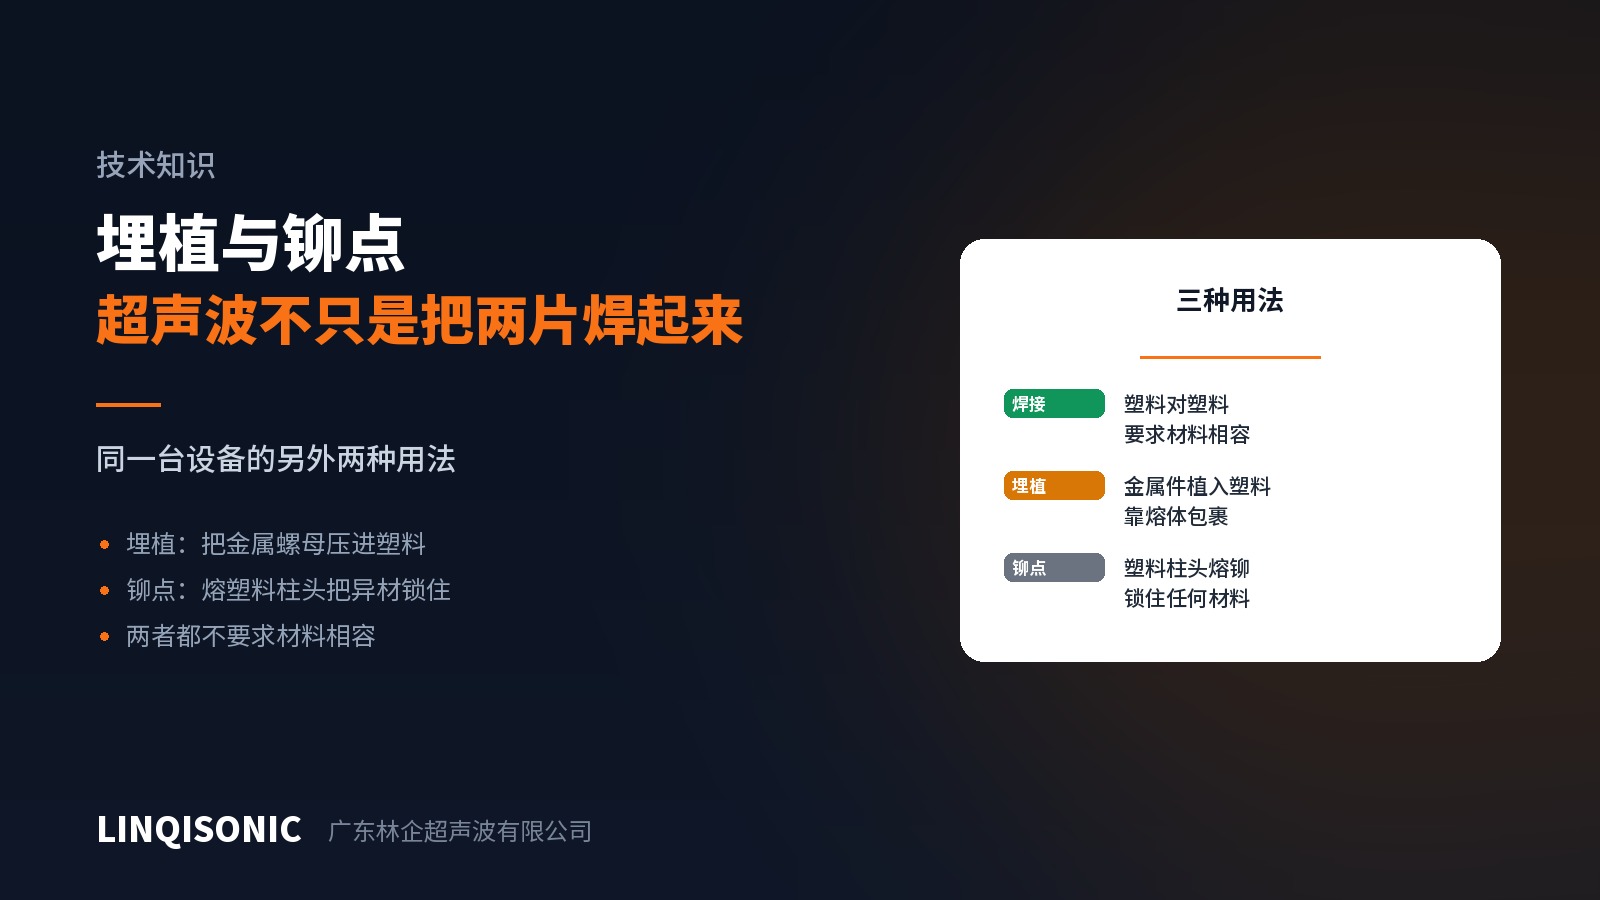
Peralatan ultrasonik sering disangka hanya boleh mengimpal plastik dengan plastik. Dengan perkakas yang berlainan, mesin yang sama melaksanakan dua operasi lagi — dan kedua-duanya tidak memerlukan keserasian bahan.
Penanaman sisipan: menekan sisipan logam ke dalam plastik
Apa yang dilakukannya: apabila komponen plastik memerlukan bebenang logam, mengacukan sisipan itu terus dalam acuan adalah mahal dan tidak fleksibel. Penanaman meninggalkan lubang yang sedikit lebih kecil dalam hasil acuan lalu menekan masuk sisipan logam bergigi secara ultrasonik kemudiannya.
Prinsip: sisipan yang bergetar terhadap dinding lubang menjana haba geseran, plastik lebur secara setempat, dan daya menolak sisipan sehingga duduk; plastik lebur mengalir ke dalam gigi dan takuk balik pada sisipan lalu menguncinya setelah sejuk.
Kelebihan: tiada perubahan acuan, pilihan untuk menambah atau menggantikan sisipan kemudian, kekuatan cabut dan tork yang jauh lebih tinggi berbanding skru penetap sendiri, dan kitaran yang lebih pendek daripada penekanan haba.
Perkara penting:
Kawal toleransi lubang. Terlalu besar dan plastik tidak dapat mengisi gigi, jadi tiada apa yang mengunci; terlalu kecil dan plastik berlebihan tersisih ke permukaan, malah boleh memecahkan bos.
Sediakan kedalaman dan ketebalan dinding yang mencukupi. Dinding bos yang nipis lalu pecah ialah kegagalan penanaman yang paling lazim.
Arah gigi menetapkan arah beban. Rintangan cabut dan rintangan tork memerlukan bentuk gigi yang berbeza; pilih mengikut beban dalam penggunaan sebenar.
Gunakan mod jarak untuk mengawal kedalaman. Hasil yang kritikal ialah ketinggian muka sisipan berbanding permukaan plastik, dan mod jarak menanganinya secara langsung.
Pengelingan: meleburkan bos untuk menahan komponen
Apa yang dilakukannya: satu bos pada komponen plastik melalui lubang pada komponen lain, dan ultrasonik meleburkan kepala bos itu menjadi rivet bercendawan yang menahannya.
Komponen yang ditahan boleh daripada apa jua bahan — kepingan logam, papan litar, plastik yang tidak serasi, komponen hiasan, kaca — kerana ia tidak mengambil bahagian dalam percantuman dan hanya ditahan. Inilah nilai terbesar pengelingan: satu laluan bagi gabungan yang tidak boleh dikimpal.
Perkara penting:
Padankan isi padu bos dengan bentuk kepala. Plastik itu terpelihara: ketinggian dan diameter bos menentukan kepala yang boleh terbentuk. Terlalu pendek dan kepala tidak menutup lubang; terlalu tinggi dan bahan tersebar melepasinya. Mengira hal ini pada peringkat reka bentuk mengatasi melaras parameter di mesin.
Tinggalkan kelegaan antara bos dan lubang. Suaian ketat menghalang bos daripada masuk sepenuhnya atau memecahkan lubang semasa pemasangan.
Sokong komponen yang ditahan. Komponen tanpa sokongan seperti papan litar melengkung di bawah daya pengelingan.
Kawal tenaga. Tenaga berlebihan meruntuhkan keseluruhan bos, meninggalkan kepala yang terlalu nipis untuk menahan.
Gunakan mod jarak atau tenaga, kerana ketinggian kepala ialah dimensi yang kritikal.
Memilih antara kedua-duanya
Sambungan berbebenang yang boleh dibuka → penanaman sisipan.
Pengikatan kekal tanpa perlu dibuka → pengelingan, dengan kos lebih rendah.
Bahan serasi yang memerlukan pengedapan → kimpalan.
Bahan tidak serasi tanpa keperluan pengedapan → pengelingan.
Bahan tidak serasi yang juga memerlukan pengedapan → pengelingan untuk pengikatan dan tambah gasket untuk pengedapan, menyelesaikan kedua-dua keperluan secara berasingan.
Satu persamaan
Penanaman sisipan dan pengelingan menggunakan penjana dan sistem akustik yang sama seperti kimpalan, hanya berbeza pada perkakas dan parameter. Pada barisan yang sudah mempunyai kimpalan ultrasonik, menambah mana-mana satu daripadanya menelan kos tambahan yang amat kecil — sesuatu yang wajar diingat semasa perancangan proses.
Pilihan mod jarak dan keupayaan perkakas ada di halaman mesin kimpalan ultrasonik. Hantarkan lukisan berserta spesifikasi sisipan atau dimensi bos ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.