
Kimpalan Ultrasonik Bar Bas dan Pengalir Besar
Sambungan bar bas dan penamatan kabel berat dalam kenderaan elektrik serta sistem penyimpanan tenaga mempunyai kelebihan yang jelas di bawah kimpalan ultrasonik: logam asas tidak lebur, tiada bahan pengisi, rintangan sentuh rendah dan zon terjejas haba yang kecil.
Tetapi tuntutan terhadap peralatan adalah satu tingkat di atas kerja tali pinggang wayar biasa.
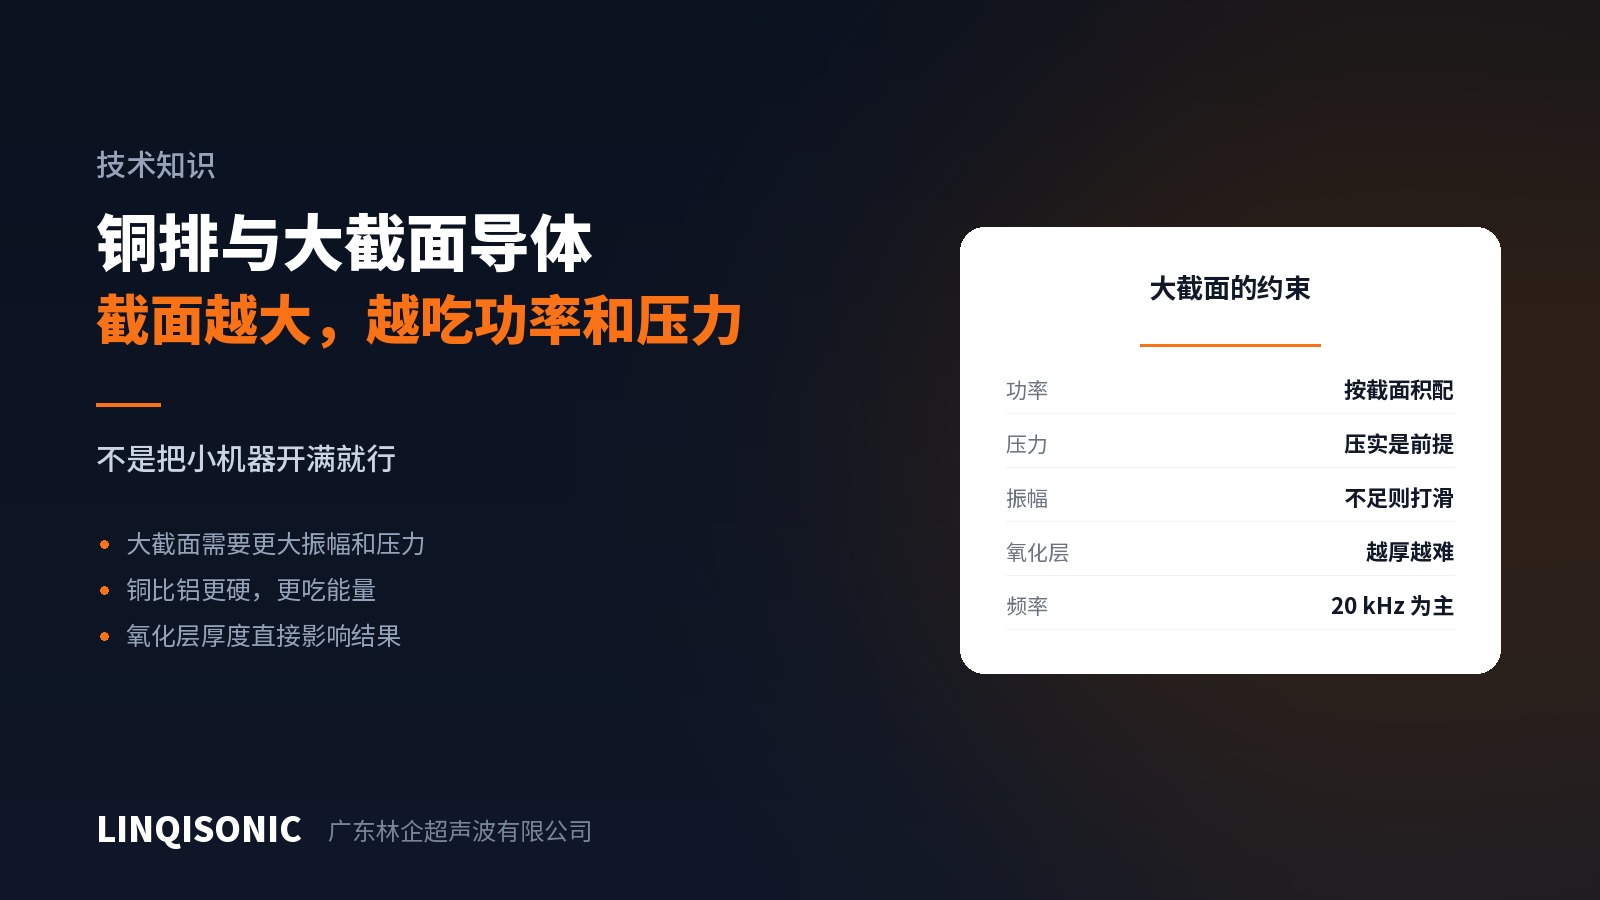
Luas keratan rentas menentukan kuasa
Kimpalan logam ultrasonik mesti menghasilkan ricih yang mencukupi merentas keseluruhan luas sentuhan bagi memecahkan oksida. Gandakan luasnya dan tenaga yang diperlukan meningkat bersamanya.
Kesilapan lazim ialah membawa mesin tali pinggang wayar yang kecil kepada bar bas lalu menjalankan segalanya pada tahap maksimum. Hasilnya ialah tenaga yang tidak mahu masuk, sonotrod yang tergelincir, kesan haus berkilat pada permukaan, dan sambungan yang boleh dibuka dengan tangan. Itu bukan masalah parameter tetapi kekurangan keupayaan.
Keratan besar memerlukan kuasa yang dipilih daripada luas keratan rentas — satu pengiraan yang tempatnya pada peringkat pemilihan peralatan.
Daya mesti mengikut
Luas sentuhan yang besar memerlukan daya keseluruhan yang lebih besar secara berkadar bagi mencapai tekanan sentuh yang sama. Apabila daya tidak mencukupi, sesetengah kawasan memadat dan sesetengah tidak, kawasan ikatan menjadi berbintik-bintik, dan kedua-dua rintangan serta kekuatan merayau.
Setelah daya meningkat, ketegaran kerangka pula menjadi kekangan: kepala yang melentur di bawah beban tidak dapat mengekalkan keselarian sonotrod dengan bendakerja. Pada mesin keratan besar, kerangka mesti lebih daripada sekadar kelihatan kukuh.
Tembaga lawan aluminium
Tembaga — lebih keras dan lebih konduktif haba, memerlukan amplitud dan daya yang lebih besar untuk memulakan pengikatan, dengan oksida yang agak tumpat.
Aluminium — lembut dan mudah berubah bentuk, dengan parameter yang lebih lembut daripada tembaga. Namun oksidanya sangat stabil dan terbentuk dengan pantas: permukaan aluminium yang baharu dibersihkan teroksida semula dalam beberapa minit. Nasib baik, memecahkan oksida ialah tepat apa yang dilakukan proses ini, dan itu menjadikan aluminium lebih mudah dikimpal secara ultrasonik berbanding melalui peleburan.
Tembaga dengan aluminium — kimpalan ultrasonik ialah antara sedikit kaedah yang berkesan bagi pasangan ini, tepat kerana tiada apa yang lebur dan tiada sebatian antara logam yang rapuh terbentuk. Parameternya terletak dalam pertindihan kedua-dua tetingkap, dan lazimnya lebih sempit berbanding sambungan sejenis.
Oksida dan keadaan permukaan
Ketebalan oksida terus mempengaruhi tenaga yang diperlukan. Dalam satu kelompok, masa dan persekitaran simpanan yang berbeza memberikan keadaan oksida yang berbeza serta keputusan yang berubah-ubah sewajarnya.
Dalam amalan, mengawal berapa lama dan di mana komponen masuk disimpan lebih berkesan daripada melaras parameter kemudian. Minyak, salutan atau lapisan penyaduran pada permukaan mesti dinyatakan semasa perancangan proses, kerana penyaduran mengubah kelakuan dengan ketara.
Pengesahan
Rintangan sentuh. Penunjuk kritikal dalam aplikasi arus tinggi, dan boleh dikenakan pada setiap komponen.
Ujian tarik dan ricih. Bebankan ke arah yang benar-benar dialami sambungan itu.
Keratan metalografi. Periksa kesinambungan ikatan serta ketiadaan retak dan rongga, secara berkala.
Kenaikan suhu. Alirkan arus terkadar dan ukur kenaikan suhu sambungan — pengesahan yang paling hampir dengan keadaan sebenar penggunaan.
Frekuensi
Pengalir berat beroperasi terutamanya pada 20 kHz, tempat kuasa tersedia yang lebih tinggi dan siling luas yang lebih tinggi menepati keperluan. 30 hingga 40 kHz sesuai untuk keratan kecil dan kerja persis.
Nilai kuasa, julat daya dan pertimbangan kerangka bagi setiap model ada di halaman mesin kimpalan ultrasonik. Hantarkan bahan, luas keratan rentas, bilangan lapisan dan bentuk sambungan ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.