
Mengimpal Timbunan Kerajang: Menembusi Puluhan Lapisan Sekali Gus
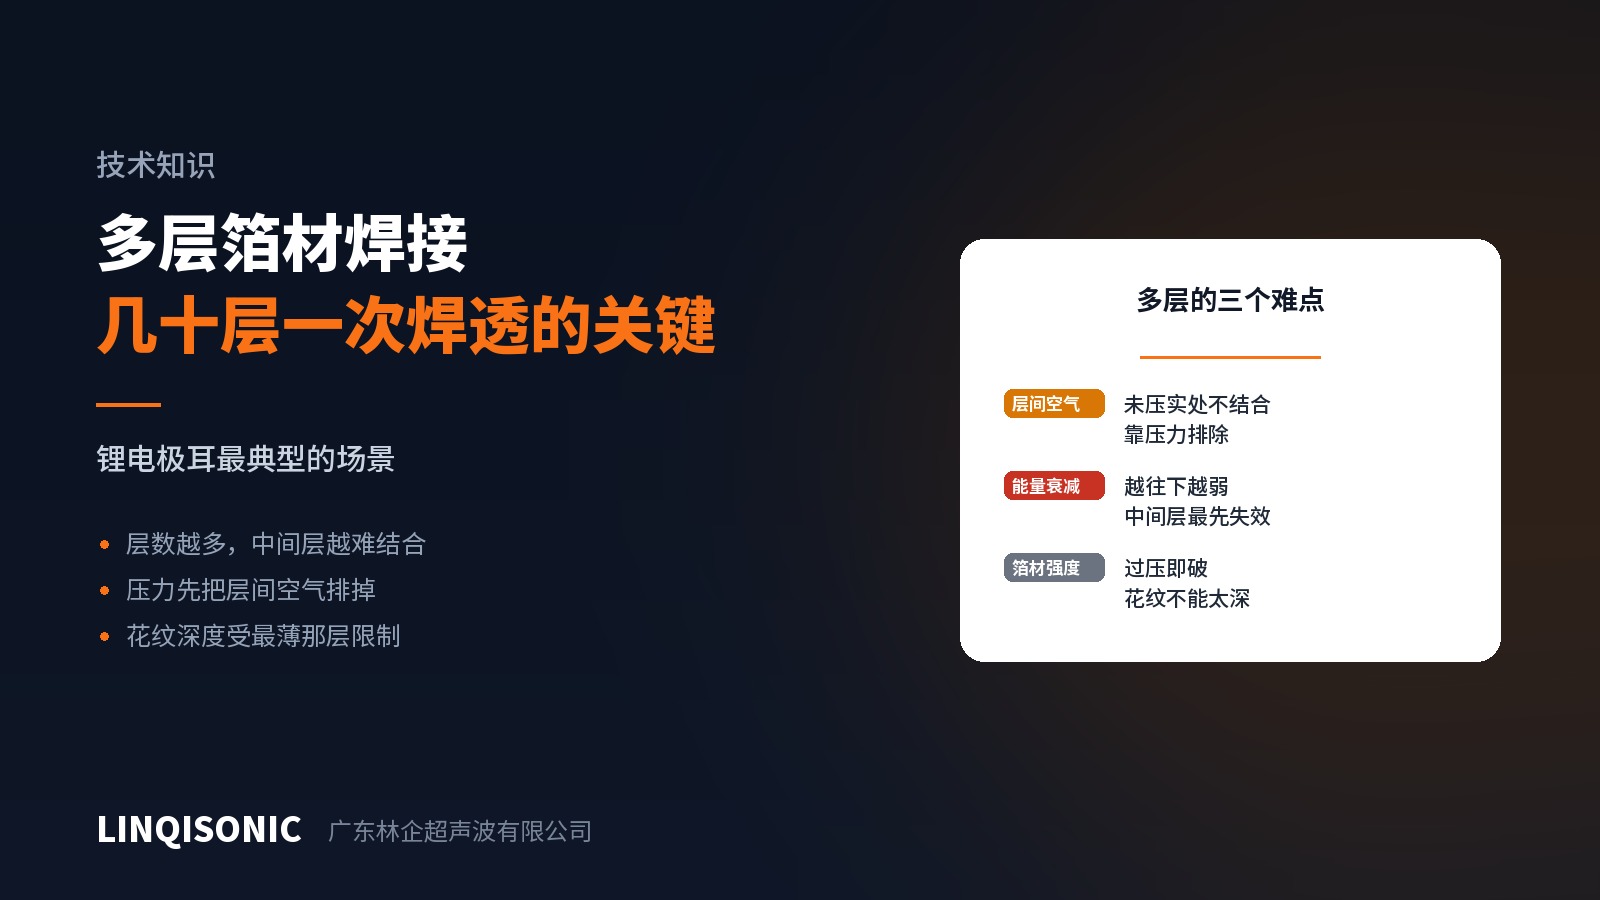
Tab bateri, kaki superkapasitor, belitan kerajang pengubah — semuanya menuntut puluhan lapisan kerajang nipis disambung dalam satu operasi, dengan setiap lapisan terikat, rintangan rendah dan kekuatan tarik yang mencukupi.
Inilah kelas kerja yang paling menuntut dalam kimpalan logam ultrasonik.
Kesukaran 1: tenaga melemah ke bawah
Ricih memasuki lapisan teratas daripada sonotrod dan dihantar ke bawah lapisan demi lapisan, kehilangan tenaga pada setiap antara muka. Jadi lapisan yang paling hampir dengan sonotrod terikat paling baik dan ikatan melemah dengan kedalaman.
Kegagalan sebenar jarang berlaku pada lapisan paling bawah tetapi pada beberapa lapisan di bawah bahagian tengah — yang tidak dipacu terus oleh sonotrod dan tidak ditahan terus oleh landas.
Potong sambungan yang gagal dan gambarannya lazim: lapisan atas terikat kukuh, lapisan bawah boleh diterima kerana landas menahannya, dan bahagian tengah longgar. Tanda itu menyatakan bilangan lapisan sudah melebihi apa yang mampu dicapai parameter semasa.
Kesukaran 2: udara antara lapisan
Puluhan kerajang yang ditimbun bersama tidak boleh duduk dengan sempurna. Di mana sahaja ia tidak duduk, ricih tidak dapat melalui dan tiada ikatan terbentuk.
Oleh itu daya lebih penting dalam kerja berbilang lapisan berbanding lapisan tunggal — tugas pertamanya bukan menekan antara muka tetapi menyingkirkan udara dan jurang lalu menjadikan timbunan itu satu jasad.
Dalam amalan ini bermakna daya berbilang lapisan umumnya lebih tinggi daripada bahan yang sama dalam satu lapisan, dan kaedah picuan menjadi kritikal: ultrasonik hanya patut bermula setelah daya benar-benar terbina dan timbunan itu memadat, yang menjadikan picuan daya lebih boleh dipercayai daripada picuan kedudukan.
Kesukaran 3: kerajang itu lemah
Kerajang nipis mempunyai kekuatan terhad dan koyak jika corak gigi menggigit terlalu dalam, sedangkan kimpalan berbilang lapisan memerlukan cengkaman yang kukuh. Kedua-dua keperluan itu bercanggah.
Akibatnya kedalaman corak gigi dihadkan oleh lapisan yang paling nipis, bukan dipilih daripada ketebalan keseluruhan. Itulah sebabnya perkakas berbilang lapisan mesti direka untuk tugas itu dan bukan dipinjam daripada kerja lapisan tunggal.
Arah tindakan
Daya dahulu. Tetapkan daya cukup tinggi untuk memadatkan timbunan dengan boleh dipercayai sebelum menyentuh apa-apa yang lain. Dengan daya yang tidak mencukupi, tiada apa lagi yang membantu.
Picu berdasarkan daya. Pastikan timbunan sudah memadat sebelum tenaga masuk.
Amplitud di hujung tinggi. Mengimbangi pelemahan lapisan demi lapisan supaya lapisan bawah masih menerima ricih yang mencukupi.
Kimpal berperingkat. Apabila bilangan lapisan memang banyak, ikat sebahagian menjadi sub-kumpulan dahulu kemudian sambungkan kumpulan itu, dengan mengekalkan setiap operasi dalam bilangan lapisan yang terurus.
Padatkan timbunan terlebih dahulu. Satu operasi penekanan sebelum kimpalan merapatkan lapisan dan mengurangkan udara yang terperangkap.
Kawal bahan masuk. Kerataan kerajang, ketiadaan kedutan dan penjajaran tepi terus menentukan dudukan lapisan. Bahan yang tidak kemas tidak dapat diselamatkan dalam proses.
Pengesahan
Potong dan periksa setiap lapisan. Satu-satunya cara mengesahkan bahagian tengah; rupa mahupun kekuatan tarik tidak mendedahkannya.
Tarik ke arah yang betul. Pengelupasan dan ricih membebankan sambungan secara berbeza; pilih mengikut keadaan penggunaan sebenar.
Ukur rintangan. Ikatan antara lapisan yang lemah muncul dahulu dalam rintangan sentuh, satu penunjuk yang lebih peka daripada kekuatan tarik dan boleh dikenakan pada setiap komponen.
Frekuensi
Kerja kerajang berbilang lapisan lazimnya beroperasi pada 20 kHz, yang berkelebihan apabila penghantaran tenaga yang lebih besar dan luas kimpalan yang lebih lebar diperlukan. Luas kecil dengan lapisan yang lebih sedikit boleh menggunakan 30 atau 40 kHz.
Kuasa, kawalan daya dan pilihan picuan bagi setiap mesin ada di halaman mesin kimpalan ultrasonik. Hantarkan bahan, ketebalan satu lapisan, bilangan lapisan dan luas kimpalan ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.