
PET dan PBT: Satu Keluarga, Kelakuan Berbeza
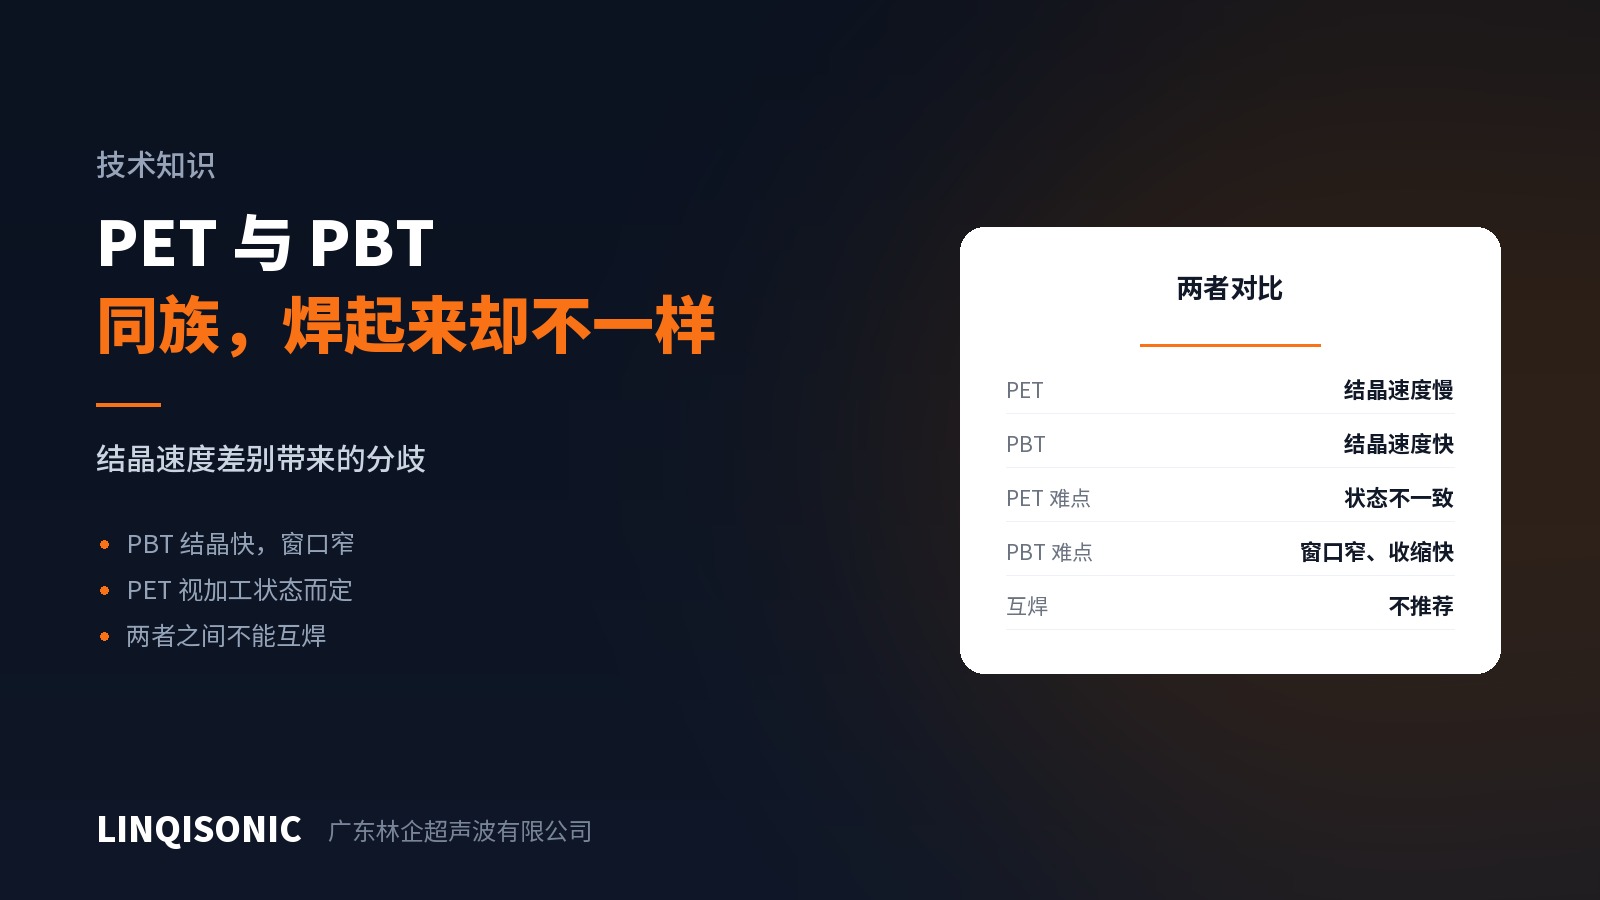
PET dan PBT kedua-duanya poliester dengan kimia yang serupa, dan sering diandaikan berkimpal dengan cara yang sama. Sebenarnya tidak, dan sebabnya ialah kadar penghabluran.
PBT: penghabluran pantas, tetingkap sempit
PBT menghablur dengan pantas. Sebaik leburan meninggalkan suhu lebur ia memejal dengan cepat, dan bagi kimpalan ultrasonik itu bermakna:
Hayat leburan yang pendek. Pengikatan mesti selesai serta-merta selepas antara muka lebur, jika tidak leburan akan mengeras dahulu. Oleh itu PBT amat menuntut dari segi ketepatan masa permulaan penahanan — daya mesti mengikuti tamatnya getaran tanpa jeda.
Tetingkap yang sempit. Seperti POM, jidar antara kurang kimpal dan terlebih kimpal adalah kecil. Gunakan mod tenaga atau mod jarak, bukan mod masa.
Pengecutan yang ketara. Penghabluran mengurangkan isi padu, dan masa tahan yang tidak mencukupi meninggalkan rongga dalaman.
PBT lazim dalam penyambung dan elektronik automotif, dan komponennya juga kerap diperkuat gentian kaca — yang menyempitkan lagi tetingkapnya.
PET: bergantung pada pemprosesan
PET menghablur jauh lebih perlahan daripada PBT, jadi keadaannya bergantung pada sejarah habanya:
PET yang disejukkan pantas (botol tiupan, suntikan berdinding nipis) mempunyai darjah penghabluran rendah, hampir amorfus dan lutsinar, dan berkelakuan seperti bahan amorfus dengan tetingkap yang agak luas.
PET yang disejukkan perlahan atau dihablurkan (CPET, seperti dulang tahan haba) mempunyai darjah penghabluran tinggi, legap, dan berkelakuan seperti bahan separa hablur dengan tetingkap yang sempit.
Gred PET yang sama boleh berkimpal dengan ketara berbeza bergantung pada suhu acuan dan penyejukan. Ini menimbulkan kekeliruan sebenar semasa penyediaan mesin — parameter yang berjaya pada sampel gagal dalam pengeluaran, lazimnya kerana keadaan pengacuan berubah.
Jangan kimpal satu dengan yang lain
Walaupun berkeluarga, PET dan PBT mempunyai julat lebur dan kelakuan penghabluran yang berbeza, dan antara muka jarang mencapai keadaan yang sesuai di kedua-dua belah serentak. Hasil lazimnya ialah sentuhan dan bukan percantuman.
Apabila reka bentuk memasangkan PET dengan PBT, seragamkan bahan pada peringkat reka bentuk atau gunakan kaedah penyambungan lain.
Arah parameter
PBT — amplitud sederhana hingga tinggi, daya sederhana, masa pendek, penahanan yang segera dan mencukupi, mod tenaga atau jarak, sambungan ricih diutamakan.
PET — tentukan keadaan hablurnya dahulu. Layan bahan lutsinar sebagai amorfus dengan tetingkap yang agak longgar; layan bahan legap sebagai separa hablur, mengikut pendekatan PBT. Ujilah pada komponen yang dibuat dalam keadaan pengeluaran dan bukan menetapkan parameter daripada prototaip.
Mengenai pengukuhan gentian kaca
PBT dan PET struktur kerap diperkuat gentian kaca. Apabila kandungan pengisi meningkat, kadar resin yang tersedia untuk bercantum di antara muka menurun dan kekuatan kimpalan jatuh. Ini had bahan yang tidak dapat ditampung oleh peralatan, jadi rekalah kekuatan berdasarkan realiti bahan berpengisi itu.
Keserasian dan panduan parameter mengikut bahan terdapat dalam buku panduan di halaman muat turun. Kawalan masa tahan dan pilihan mod ada di halaman mesin kimpalan ultrasonik. Hantarkan lukisan, gred bahan dan kandungan pengisi ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.