
Dari Mana Datangnya Keputihan dan Kabus di Sepanjang Garis Kimpalan
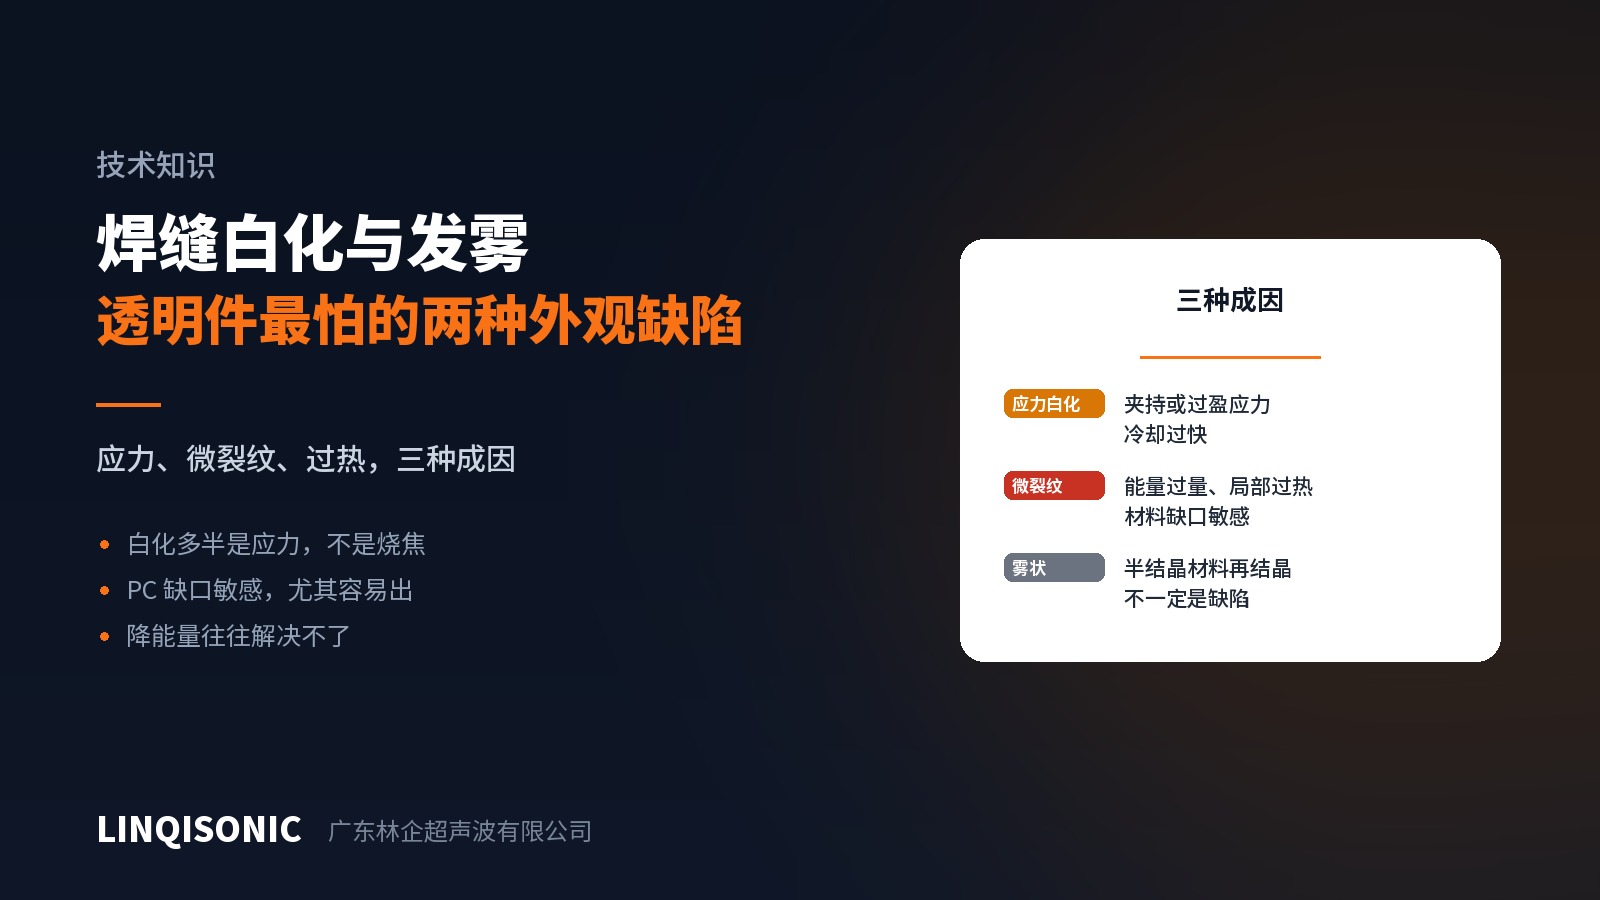
Keputihan atau kabus di sekeliling sambungan amat menonjol pada komponen lutsinar dan berwarna cerah. Andaian pertama lazimnya "tenaga terlalu banyak, ia terbakar" — dan setelah semuanya diturunkan, kimpalan menjadi lemah dan keputihan masih ada.
Kerana haba mungkin bukan puncanya langsung.
Tiga punca, tiga arah berbeza
1. Putih akibat tegasan. Apabila plastik diregang atau diricih melebihi had kenyalnya, rongga mikroskopik terbuka antara rantai molekul, menyerakkan cahaya, dan kelihatan putih. Puncanya mekanikal, bukan haba.
Sumber lazim: pengapitan jig yang terlalu ketat, gangguan sambungan yang berlebihan, tepi kesan sonotrod, atau komponen yang melentur di bawah daya kimpalan. Bahan yang peka takuk seperti PC dan PMMA amat terdedah.
2. Retak mikro akibat panas berlebihan setempat. Tenaga yang berlebihan atau tertumpu menaikkan suhu berhampiran antara muka terlalu tinggi dan terlalu cepat, dan penyejukan pantas meninggalkan jaringan retak mikro yang turut kelihatan putih. Inilah kes yang benar-benar "terbakar".
3. Kabus akibat penghabluran semula. Pada resin separa hablur (PP, PE, POM, nilon), struktur hablur selepas lebur dan memejal semula berbeza daripada yang asal lalu kejernihan berubah. Ini tidak semestinya kecacatan — rupa berubah sedangkan kekuatan mungkin tidak terjejas.
Cara membezakannya
Lokasi. Keputihan di tepi kesan sonotrod, di titik sentuh jig, atau di sudut komponen → berkemungkinan besar tegasan. Di tengah sambungan, rapat dengan zon yang bercantum → lebih berkemungkinan haba.
Masa kemunculan. Muncul serta-merta → berlaku semasa kimpalan. Muncul selepas penyimpanan atau perubahan suhu → tegasan baki sedang mengendur, bermakna tegasan terkunci dalam komponen.
Cuba anil. Putih akibat tegasan lazimnya berkurang atau hilang selepas dianil di bawah takat pelembutan; retak mikro tidak. Satu pembeza yang boleh dipercayai.
Rawatan bagi setiap satu
Putih akibat tegasan — kurangkan daya pengapitan, periksa kesesuaian jig dengan komponen, kurangkan gangguan sambungan, besarkan luas sentuhan sonotrod untuk menyebarkan tekanan, perlahankan turun, dan panjangkan masa tahan supaya tegasan mengendur di bawah daya. Perhatikan bahawa mengurangkan tenaga kimpalan tidak banyak membantu di sini.
Retak mikro haba — kurangkan tenaga atau masa, kurangkan amplitud, periksa keselarian sonotrod dengan komponen (ketidakjajaran menumpukan tenaga secara setempat), dan periksa sama ada pengarah terlalu tinggi.
Kabus penghabluran semula — sukar dihilangkan; ia ciri bahan. Apabila rupa itu penting, letakkan sambungan di luar pandangan pada peringkat reka bentuk atau beralih ke resin amorfus.
Satu saranan bagi komponen lutsinar
PC, PMMA dan PETG membawa jangkaan rupa yang tinggi dan kebetulan peka takuk. Mereka bentuk sambungan pada muka yang tidak kelihatan jauh lebih berkesan daripada melaras parameter kemudian — dan keputusan itu terletak pada lukisan.
Kepekaan takuk mengikut bahan dan nilai gangguan mengikut bentuk sambungan terdapat dalam buku panduan di halaman muat turun. Kawalan daya dan kelajuan turun bagi setiap mesin ada di halaman mesin kimpalan ultrasonik.
Hantarkan gambar dan gred resin ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.