
Mengimpal PP: Sambungan Kukuh Tanpa Meninggalkan Kesan pada Permukaan
Bagi komponen PP (polipropilena), pelanggan lazimnya menyatakan dua bahagian daripada satu keperluan yang sama: sambungan mesti kukuh, dan permukaan tidak boleh berkesan.
Pada PP kedua-duanya lebih sukar dipenuhi serentak berbanding kebanyakan bahan, kerana ia bertarik ke arah bertentangan. Kekuatan memerlukan tenaga dihantar ke antara muka; dan sebaik tenaga meningkat, permukaan PP yang agak lembut menerima kesan daripada sonotrod.
Jawapannya bukan berkompromi antara kedua-duanya, tetapi menukar pendekatan: jangan tambah tenaga keseluruhan — aturkan supaya lebih sedikit tenaga melalui permukaan dan lebih banyak kekal di antara muka sambungan.
Mulakan dengan apa itu PP
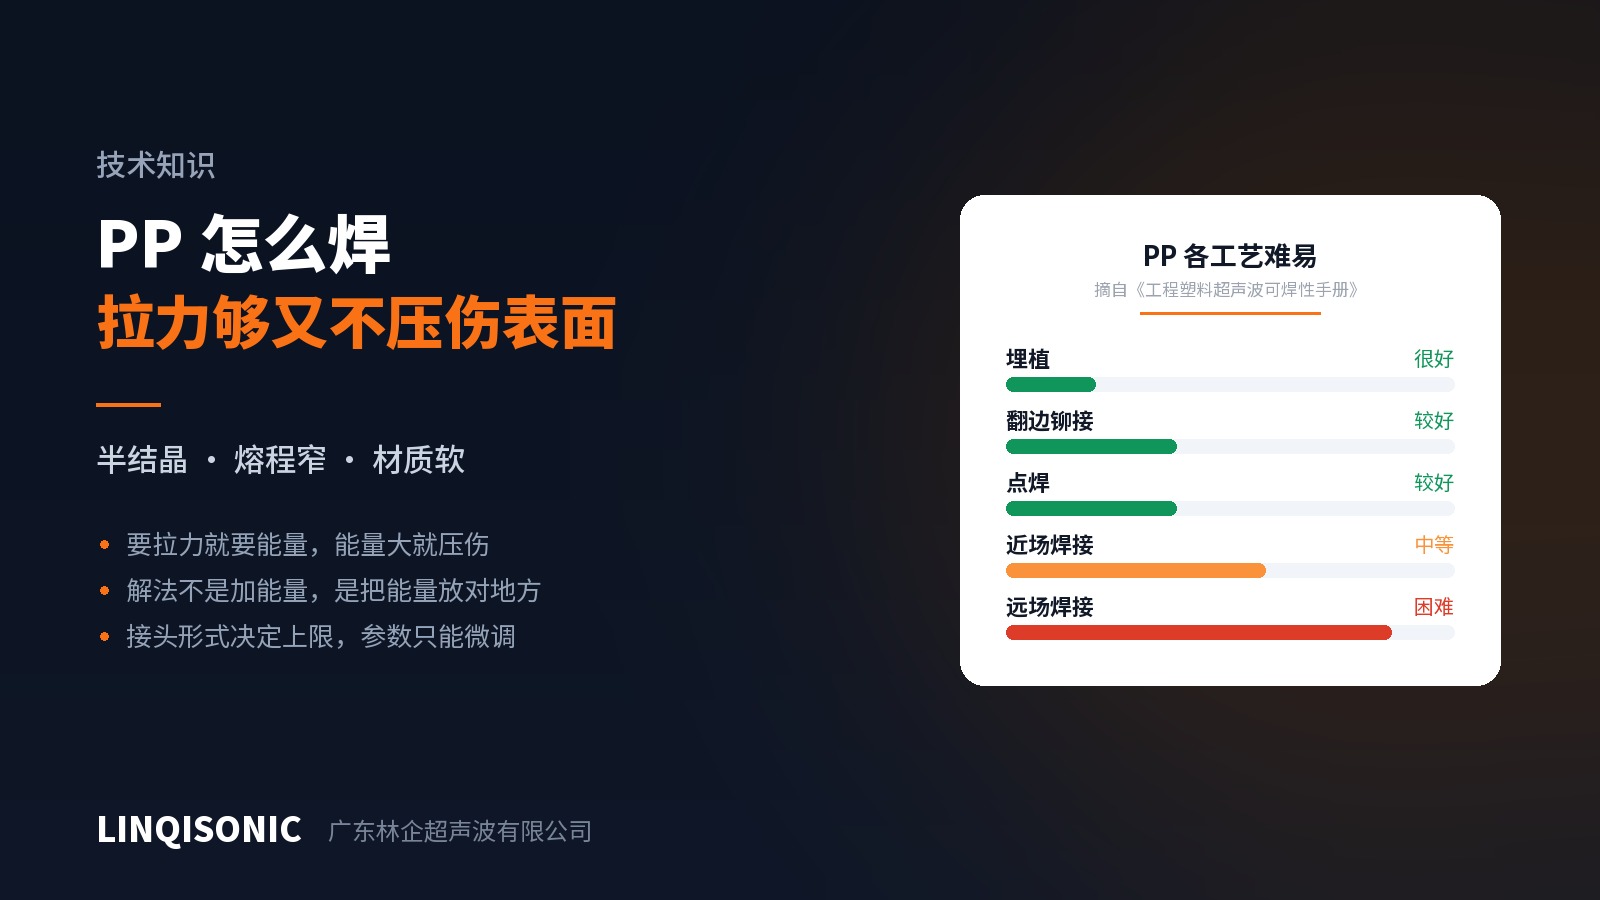
Dalam buku panduan Kebolehkimpalan Plastik Kejuruteraan kami, penilaian PP tersebar luas: sangat baik bagi penanaman sisipan, baik bagi pengelingan dan kimpalan bintik, sederhana bagi kimpalan medan dekat dan sukar bagi medan jauh.
Sebaran itu sendirilah penjelasannya. PP bersifat separa hablur, dengan takat lebur tertentu dan julat lebur yang sempit; ia juga mempunyai redaman dalaman yang tinggi dan ketegaran yang rendah, jadi gelombang akustik cepat melemah di dalamnya. Di mana sahaja sonotrod dapat menekan berhampiran sambungan — penanaman sisipan, pengelingan, kimpalan bintik, kimpalan medan dekat — semuanya berjalan lancar. Sebaik sahaja getaran perlu merentasi badan komponen menuju sambungan yang jauh, sangat sedikit sahaja yang sampai.
Kesimpulan pertama: reka komponen PP untuk medan dekat, dan elakkan medan jauh apabila boleh. Keputusan itu dibuat pada lukisan dan tidak dapat ditebus kemudian.
Dari mana datangnya kekuatan
Bentuk sambungan menetapkan siling; parameter hanya menala halus.
Bagi bahan separa hablur, sambungan ricih umumnya mengatasi pengarah tenaga. Pengarah tenaga bergantung pada peleburan serta-merta di hujung diikuti aliran, dan dengan julat lebur PP yang sempit, detik itu sukar diulangi — dalam satu kelompok sebahagian komponen bercantum penuh dan sebahagian lagi tidak cukup. Sambungan ricih menjana haba melalui geseran berterusan sepanjang suaian ketat, jadi peleburan bergerak beransur sepanjang muka pasangan; prosesnya jauh lebih terkawal dan luas kimpalannya lebih besar.
Kedalaman kimpalan lebih penting daripada daya. Kekuatan datang daripada luas yang benar-benar bercantum, bukan daripada seberapa kuat komponen ditekan bersama. Daya wujud untuk memastikan muka kekal bersentuhan dan memadatkan leburan; terlalu banyak daya memerah leburan keluar dari sambungan sambil meninggalkan kesan pada permukaan. Di sinilah banyak tetapan mesin tersasar arah.
Jig mesti menyokong komponen. PP mempunyai ketegaran rendah dan melentur di bawah daya kimpalan. Jika jig hanya menyokong bahagian tepi, bahagian tengah akan turun, tekanan sebenar berbeza sepanjang sambungan, dan hasilnya kimpalan yang di sesetengah tempat kukuh dan di tempat lain kurang. Luas sokongan mesti mencukupi dan mengikut kontur komponen.
Melindungi permukaan
1. Besarkan luas sentuhan sonotrod. Pada daya yang sama, menggandakan luas sentuhan mengurangkan tekanan kepada separuh. Muka kerja sonotrod patut mengikut kawasan sentuhan komponen dan bukan menekan pada satu tompok kecil.
2. Letakkan titik sentuhan pada muka bukan hiasan. Sekali lagi keputusan peringkat reka bentuk. Kebanyakan komponen PP mempunyai sisi yang kelihatan dan sisi yang tersembunyi; letakkan sentuhan sonotrod di tempat yang tidak akan kelihatan selepas pemasangan dan masalah itu lenyap.
3. Kawal kelajuan turun dan kaedah picuan. Sebahagian besar kesan datang daripada sonotrod yang tiba dengan pantas ke permukaan. Mengurangkan kelajuan turun dan memicu berdasarkan kedudukan atau daya berbanding sentuhan memberi perbezaan yang ketara.
4. Pertimbangkan frekuensi lebih tinggi jika sesuai. Frekuensi lebih tinggi bermakna amplitud lebih rendah bagi tenaga yang sama, dan itu lebih lembut kepada dinding nipis dan muka hiasan; imbangannya ialah kuasa tersedia yang lebih rendah dan luas kimpalan maksimum yang lebih kecil. Ia sesuai untuk komponen kecil, nipis dan kritikal rupa — komponen besar tetap memerlukan frekuensi yang lebih rendah.
5. Perhatikan keadaan muka sonotrod. Kekasaran atau kerosakan pada muka kerja berpindah satu lawan satu ke atas PP. Ini lebih ketara pada bahan lembut berbanding bahan tegar dan wajar diperiksa dengan kerap.
Menyatukan semuanya
Kembali kepada percanggahan asal. Apabila kekuatan dan rupa berlanggar, kerjakan mengikut susunan ini:
Sahkan sama ada reka bentuk itu medan dekat — jika medan jauh, betulkan itu dahulu; selebihnya hanyalah usaha yang terbuang.
Kaji semula bentuk sambungan — menggantikan pengarah tenaga dengan sambungan ricih selalunya memperbaik kekuatan dan rupa serentak, kerana percantuman lebih lengkap dan tenaga keseluruhan yang diperlukan lebih sedikit.
Kemudian luas sentuhan sonotrod dan kaedah picuan — kedua-duanya mengawal kesan secara langsung.
Barulah selepas itu laraskan parameter. Parameter menala halus reka bentuk yang kukuh; ia tidak menyelamatkan reka bentuk yang lemah.
Bekerja secara terbalik — menghabiskan seluruh ruang parameter dahulu, kemudian menyalahkan bahan — ialah laluan yang paling lazim dan paling banyak memakan masa.
Di mana rujukan penuhnya
Artikel ini merangkumi alasan bagi PP. Buku panduan Kebolehkimpalan Plastik Kejuruteraan memberikan penilaian tahap kesukaran yang lengkap bagi termoplastik kejuruteraan lazim merentas kimpalan medan dekat, kimpalan medan jauh, pengelingan, penanaman sisipan dan kimpalan bintik, berserta rujukan keserasian bahan berlainan. Panduan Pengarah Tenaga & Reka Bentuk Sambungan memberikan sistem dimensi lengkap bagi lapan jenis sambungan, termasuk cara gangguan sambungan ricih dijalurkan mengikut saiz komponen. Kedua-duanya boleh diperoleh dari halaman muat turun.
Komponen PP lazimnya direka untuk medan dekat, dengan tuntutan khusus terhadap lejang, kawalan daya dan kaedah picuan. Konfigurasi setiap model ada di halaman mesin kimpalan ultrasonik.
Untuk menilai komponen PP, hantarkan lukisan atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.