
Pengelasan Ultrasonik PEEK: Kesulitan dan Cara Mengatasinya
PEEK (polieter eter keton) makin banyak dipakai di peralatan dirgantara, medis, dan semikonduktor, sehingga muncul pertanyaan apakah material ini dapat disambung dengan pengelasan ultrasonik.
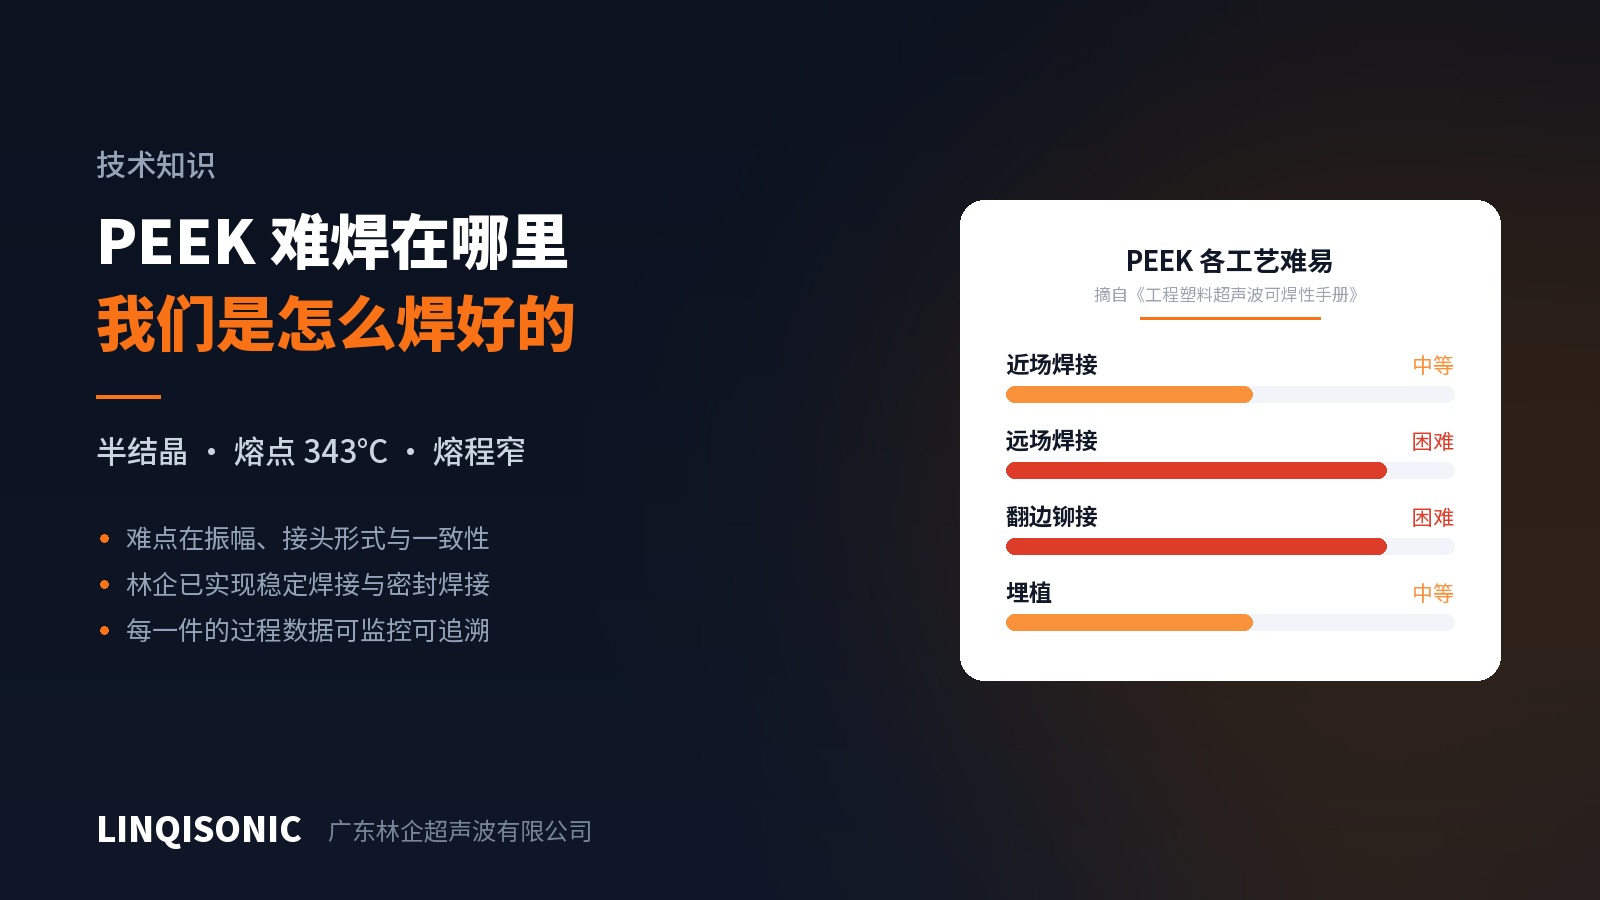
Bisa, dan kami memang sudah melakukannya. Namun ada baiknya jelas di mana letak kesulitannya. Dalam buku pegangan Keterlasan Plastik Teknik kami, nilai PEEK tidak bagus: sedang untuk pengelasan medan dekat, sulit untuk pengelasan medan jauh, sulit untuk staking, sedang untuk penanaman sisipan. Penilaian itu bukan sikap berhati-hati berlebihan — ia mengikuti sifat materialnya.
Di mana letak kesulitannya
Materialnya semikristalin, bertitik leleh tinggi, dan berentang leleh sempit.
Suhu transisi kaca PEEK sekitar 143°C dan lelehnya sekitar 343°C. Material semikristalin tidak memiliki daerah pelunakan lebar seperti resin amorf: di bawah titik leleh materialnya padat, di atasnya materialnya mengalir cepat, dan jendela yang dapat dipakai di antaranya sempit. Karena itu pemasukan energi harus cepat sekaligus tepat. Terlalu lambat, panas menyebar ke material di sekitarnya sebelum bidang sambungan meleleh; terlalu cepat, resin di dekat sambungan melampaui batas dan terdegradasi.
Melelehkannya saja sudah butuh energi lebih besar.
Struktur semikristalin menyerap panas tambahan untuk merombak keteraturan kristalnya. Untuk geometri sambungan yang sama, PEEK menuntut kerapatan energi yang jelas lebih tinggi daripada resin amorf seperti ABS atau PC, dan karenanya amplitudo yang lebih besar.
Pengelasan medan jauh sangat sulit.
Pada pengelasan medan jauh, horn menyentuh komponen agak jauh dari sambungan sehingga getaran harus merambat melalui badan komponen untuk mencapai bidang sambungan. Struktur molekul resin semikristalin yang teratur melemahkan gelombang akustik lebih kuat, dan yang tiba di sambungan sering tidak memadai. Itulah sebabnya PEEK dinilai sulit di medan jauh — bukan mustahil, tetapi dengan keterulangan buruk dan jendela sempit.
Penguat serat menambah kesulitan lagi
Komponen dirgantara umumnya memakai PEEK berpenguat serat karbon atau serat kaca, dan serat itu bekerja melawan proses dari dua arah sekaligus: melemahkan gelombang akustik, dan mengurangi jumlah resin yang tersedia untuk menyatu di bidang sambungan.
Ini mekanisme yang sama seperti dalam artikel kami sebelumnya tentang plastik berpenguat serat kaca, tetapi di sini bertumpuk pada bahan dasar yang memang sudah sulit dilas. PEEK berpengisi karbon perlu perhatian khusus: serat karbon lebih keras daripada serat kaca dan lebih agresif terhadap bidang kerja horn.
Apa yang dapat dilakukan
1. Rancang untuk medan dekat. Makin dekat titik sentuh horn ke sambungan, makin baik. Tempat horn dapat menjangkau komponen sebaiknya direncanakan pada tahap perancangan, bukan diakali setelah geometrinya terkunci. Jurang antara medan dekat dan medan jauh pada PEEK jauh lebih lebar daripada pada resin amorf.
2. Perlakukan amplitudo sebagai variabel pertama. PEEK butuh amplitudo lebih besar daripada plastik teknik umum. Bila amplitudo kurang, memperpanjang waktu las hanya menyebarkan panas ke material sekitar sementara bidang sambungan tetap tidak menyatu — jebakan yang sama seperti pada artikel serat kaca, dan di sini lebih menonjol.
3. Utamakan sambungan geser. Untuk material semikristalin, sambungan geser yang menghasilkan panas lewat gesekan berkelanjutan sepanjang suaian paksa biasanya lebih stabil daripada pengarah energi yang mengandalkan pelelehan seketika di puncaknya. Ini terutama berlaku pada kandungan serat yang lebih tinggi.
4. Buat jig kaku. Jendela energi yang sempit menuntut keterulangan tinggi. Jika komponen dapat bergerak di dalam jig, lintasan energinya berbeda antar benda dan hasilnya bergeser.
5. Perlakukan horn sebagai barang habis pakai. PEEK berpenguat serat mengikis bidang kerja horn; periksa secara terjadwal dan masukkan dalam rencana suku cadang.
Sulit, tetapi dapat dikerjakan
Semua di atas menggambarkan kesulitan, bukan kemustahilan. Kami mengelas komponen PEEK secara andal dalam produksi, termasuk aplikasi dengan tuntutan penyegelan.
Dipetakan terhadap kesulitan-kesulitan di atas, ada tiga hal yang memungkinkannya.
Pertama, amplitudo yang memadai dan tersalurkan dengan tepat. PEEK butuh amplitudo lebih besar daripada plastik teknik umum, dan rentang serta resolusi amplitudo mesinlah yang menentukan ada tidaknya ruang lebih. Bila amplitudo kurang, penyetelan waktu atau gaya tidak akan menebusnya — seperti disebut di atas.
Kedua, bentuk sambungan yang tepat, dipilih pada tahap perancangan. Pada material semikristalin, sambungan geser lebih stabil daripada pengarah energi, dan apakah horn dapat menjangkau dekat sambungan — medan dekat versus medan jauh — lebih menentukan pada PEEK dibanding kebanyakan resin. Pekerjaan ini terjadi di gambar, bukan di mesin, dan itulah sebabnya kami lebih suka dilibatkan sebelum cetakan dibuat.
Ketiga, konsistensi datang dari pemantauan proses, bukan dari perasaan. Jendela energi yang sempit berarti "komponen ini terlas dengan baik" dan "setiap komponen terlas dengan baik" adalah dua pernyataan berbeda. Itu terutama berlaku untuk sambungan kedap: kedalaman las yang kurang membuat bocor, yang berlebih menimbulkan luberan lelehan atau retak. Peralatannya memungkinkan penetapan batas atas dan bawah untuk waktu, energi, daya, kedalaman mutlak, kedalaman relatif, dan tekanan lengkap dengan alarm bila menyimpang, menampilkan kurva las secara waktu nyata, dan menyimpan rekaman proses untuk setiap komponen. Material berjendela sempit justru itulah yang membutuhkannya.
Dengan kata lain, mengelas PEEK dengan baik bukan soal satu set parameter rahasia. Ini soal memiliki ruang amplitudo, rancangan sambungan yang tepat, dan konsistensi proses — ketiganya sekaligus. Lewatkan salah satunya dan hal itu akan muncul di produksi massal.
Tentang komponen dirgantara, supaya jelas
Mengelas materialnya dan mengkualifikasi sebuah komponen dirgantara adalah dua hal berbeda.
Proses penyambungan untuk komponen dirgantara biasanya melewati kualifikasi proses milik OEM atau pemasok lapis pertama: uji kupon, pemeriksaan merusak, verifikasi konsistensi batch, dan tuntutan audit proses khusus. Proses itu dipimpin pelanggan. Pemasok peralatan menyediakan mesin yang mereproduksi hasil secara konsisten beserta rekaman proses yang lengkap — pemasok tidak dapat menjalankan kualifikasi itu atas nama pelanggan.
Pada titik itu kami hanya menyatakan apa yang kami sediakan. Dari sisi peralatan, batas pemantauan dapat ditetapkan untuk waktu, energi, daya, kedalaman mutlak, kedalaman relatif, dan tekanan lengkap dengan alarm penyimpangan; kurva las ditampilkan secara waktu nyata; dan parameter dapat disimpan serta diekspor sehingga data proses bisa dilebur ke dalam sistem ketertelusuran pelanggan sendiri.
Kami tidak melakukan uji tak rusak, dan kami tidak menangani kualifikasi komponen dirgantara. Pekerjaan itu ada di pihak pelanggan.
Kesimpulan
PEEK berada di ujung yang lebih sulit, tetapi kesulitan itu dapat ditutup dengan pengetahuan proses dan kemampuan mesin — asalkan diakui, bukan ditutup-tutupi dengan pengalaman dari material yang lebih mudah.
Satu peringatan: curigai setiap tawaran "parameter umum pengelasan PEEK". Nilai sebenarnya bergantung pada geometri komponen, kandungan serat, bentuk sambungan, dan kondisi jig, dan harus ditetapkan lewat uji coba. Begitulah cara kami sendiri mengerjakannya — uji dulu, lalu kunci parameternya, lalu kunci lagi dengan pemantauan proses.
Buku pegangan Keterlasan Plastik Teknik menilai termoplastik umum termasuk PEEK untuk lima proses dan memuat acuan kompatibilitas material berbeda; Panduan Acuan Amplitudo membahas kebutuhan amplitudo menurut keluarga material; Panduan Pengarah Energi & Rancangan Sambungan memberi sistem dimensi lengkap untuk delapan jenis sambungan. Semuanya tersedia di halaman unduhan.
PEEK menuntut ruang amplitudo lebih besar dan pemantauan proses lebih ketat daripada plastik teknik umum; kemampuan tiap model ada di halaman mesin las ultrasonik.
Untuk penilaian komponen PEEK, kirim gambar atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.