
Mengapa Plastik Berpenguat Serat Kaca Sulit Dilas Ultrasonik
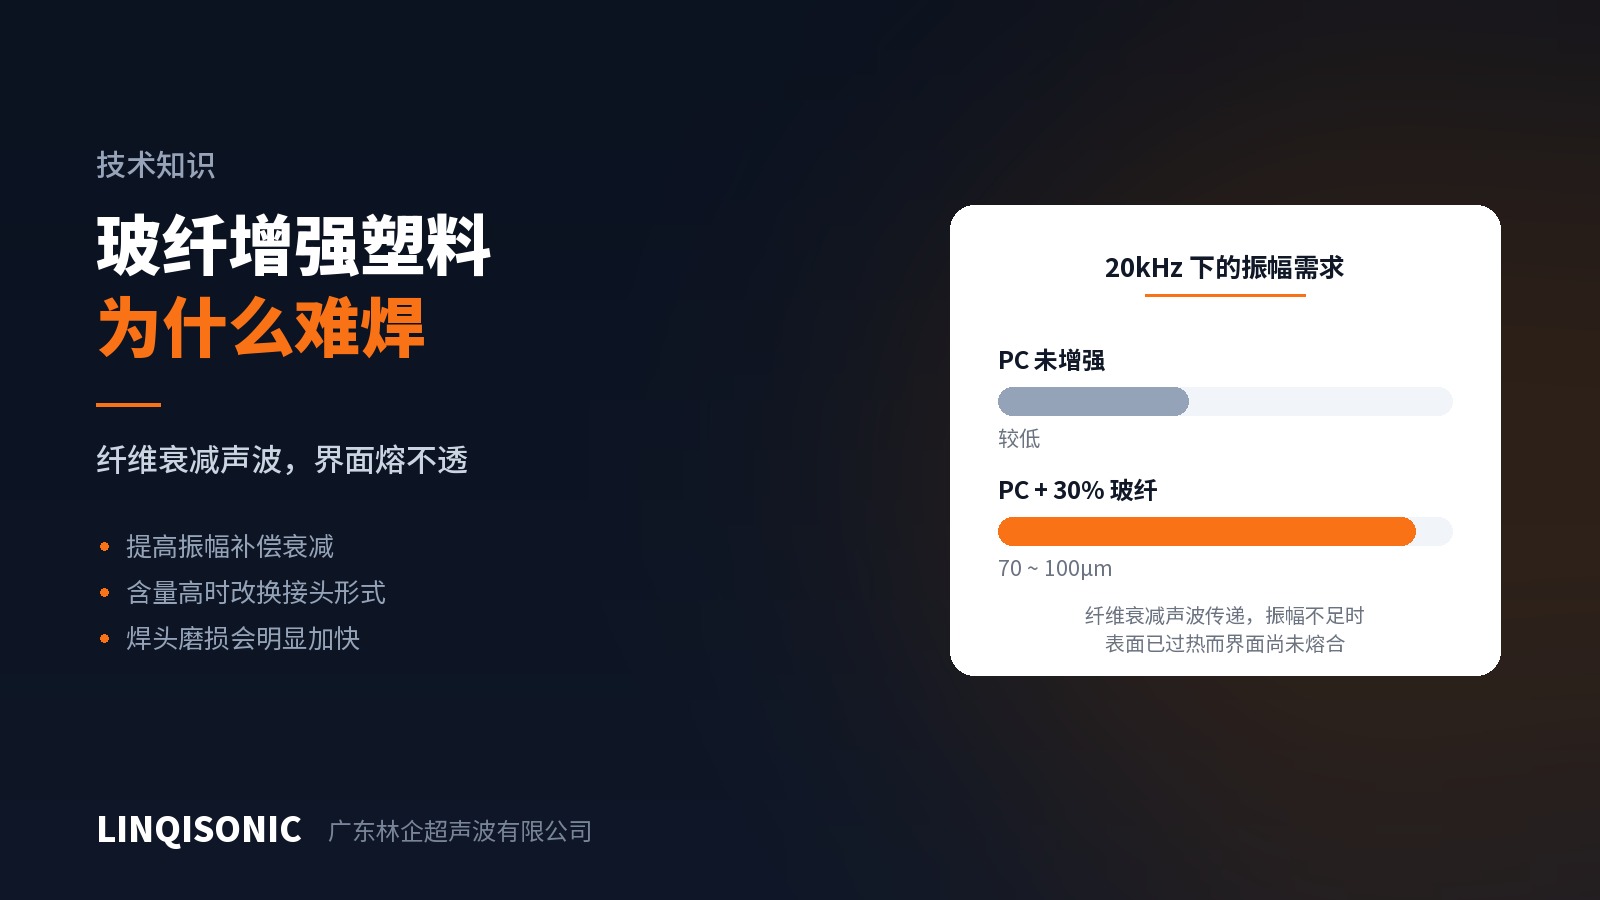
Jenis berpenguat serat kaca lebih sering muncul dalam pertanyaan pengelasan ultrasonik dibanding material mana pun, dan jenis inilah yang paling mungkin menimbulkan masalah. Gejalanya ada dua bentuk: sambungan lemah dan terlepas saat dibebani, atau permukaan sudah gosong dan berbekas sementara bidang sambungan belum juga menyatu.
Keduanya berasal dari sebab yang sama.
Serat mengganggu di dua titik
Pertama, serat kaca melemahkan gelombang akustik.
Pengelasan ultrasonik bergantung pada getaran yang merambat dari horn ke dalam komponen lalu ke bidang sambungan. Resin dan serat kaca memiliki impedansi akustik yang berbeda, dan energi hilang di setiap batas yang dilewati gelombang. Makin tinggi kandungan seratnya dan makin panjang lintasannya, makin sedikit amplitudo yang tersisa saat mencapai sambungan.
Itulah yang menjelaskan permukaan gosong dengan sambungan yang belum menyatu: kerapatan energi paling tinggi di dekat bidang kontak horn, sedangkan bidang sambungan justru tempat energi paling langka. Melihat sambungan yang lemah, operator memperpanjang waktu las dan menambah gaya — yang hanya memperdalam kerusakan permukaan sementara sambungan tetap tidak meleleh.
Kedua, resin yang dapat dilas di bidang sambungan memang lebih sedikit.
Hanya resin yang membentuk sambungan; serat tidak ikut menyatu. Pada jenis berpengisi 30%, kira-kira sepertiga lebih sedikit material di bidang sambungan yang tersedia untuk meleleh, dan serat juga membentuk penghalang mekanis melintasi bidang sambungan. Bahkan dengan peleburan penuh, kekuatan sambungan tidak dapat menyamai material dasarnya — hal yang perlu diperhitungkan pada tahap perancangan, bukan diharapkan bisa ditebus lewat penyetelan parameter.
Apa yang harus dilakukan, berurutan
Pertama, naikkan amplitudo — bukan waktunya.
Amplitudo mengatur kerapatan energi yang disalurkan ke bidang sambungan per satuan waktu; memperpanjang siklus hanya memberi panas lebih banyak waktu untuk menyebar ke permukaan. Untuk PC dengan 30% serat kaca, rentang yang disarankan adalah 70–100μm pada 20kHz, jelas di atas angka lazim untuk jenis tanpa pengisi.
Ada tiga jalan untuk menambah amplitudo: horn dengan penguatan lebih tinggi, rasio booster yang berbeda, atau generator dengan rentang penyetelan amplitudo yang lebih lebar. Mana yang tersedia bergantung pada peralatan yang sudah ada.
Kedua, di atas kandungan serat tertentu, ubah bentuk sambungannya.
Langkah ini sering dilewati. Pengarah energi mengandalkan puncak yang tajam untuk memusatkan energi, meleleh cepat, lalu mengalir keluar; kandungan serat yang tinggi melemahkan baik pelelehan maupun alirannya. Di atas kandungan tertentu, seberapa pun amplitudonya tidak akan menghasilkan las yang konsisten, dan jawabannya adalah sambungan geser — yang membentuk las melalui gesekan berkelanjutan sepanjang suaian paksa di dinding samping, dan jauh lebih tidak peka terhadap serat.
Kandungan pengisi pada titik peralihan itu menjadi perlu, dan koreksi tinggi pengarah energi pada berbagai kandungan serat, diuraikan dalam buku pegangan Keterlasan Plastik Teknik.
Ketiga, anggarkan keausan horn.
Serat kaca jauh lebih keras daripada resin dan mengikis bidang kerja horn selama pengelasan. Di atas sekitar 10% kandungan serat, keausan mempercepat secara nyata dan umur pakai horn titanium memendek cukup berarti. Dalam produksi massal komponen berpengisi, horn adalah barang habis pakai: periksa bidang kerjanya secara terjadwal dan masukkan ke dalam rencana suku cadang, alih-alih baru menemukan penyebabnya setelah mutu las bergeser.
Kesalahpahaman yang umum
"Kalau lemah, las lebih lama." Seperti di atas, ini menggeser masalah ke arah kerusakan permukaan. Jendela proses komponen berpengisi biasanya lebih sempit daripada jenis tanpa pengisi, bukan lebih lebar.
"Jenisnya sama, jadi batch baru pasti aman." Kandungan serat, sebaran panjangnya, dan kimia pelapis serat semuanya bisa berbeda antar batch, dan komponen berpengisi lebih peka terhadap variasi itu. Pastikan ulang parameter setelah pergantian batch.
"Komponen berpengisi sulit dilas karena mesinnya kurang daya." Daya menentukan berapa banyak energi yang tersedia; amplitudo menentukan pada kerapatan berapa energi itu masuk ke bidang sambungan. Yang biasanya kurang pada komponen berpengisi adalah yang kedua, dan menambah daya tidak akan menggantikan amplitudo yang tidak memadai.
Sebagian besar sudah diputuskan di gambar
Mutu las pada komponen berpengisi sebagian besar ditentukan sebelum mesin mana pun terlibat: apakah bentuk sambungannya sesuai dengan materialnya, apakah tebal dindingnya mendukung interferensi yang dibutuhkan, dan apakah pengarah energinya diletakkan sedemikian rupa sehingga energi sampai ke bidang sambungan. Setelah cetakan dibuat, ruang untuk menyesuaikan menjadi sempit.
Buku pegangan Keterlasan Plastik Teknik menilai termoplastik yang umum untuk lima proses dan menjelaskan pengaruh serat kaca, penghambat api, pigmen, dan material daur ulang; Panduan Acuan Amplitudo membahas kebutuhan amplitudo menurut keluarga material; dan Panduan Pengarah Energi & Rancangan Sambungan memberi sistem dimensi lengkap untuk delapan jenis sambungan. Semuanya tersedia di halaman unduhan.
Amplitudo yang tersedia bergantung pada generator dan sistem akustik. Rentang penyetelan per model tercantum di halaman mesin las ultrasonik.
Untuk penilaian komponen tertentu, kirim gambar atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932. Konsultan teknis daring di situs juga dapat menerima pertanyaan secara langsung.