
Mengelas komposit serat karbon dan harga yang dibayar horn
PA, PPS dan PEEK berpenguat karbon makin sering muncul pada komponen kedirgantaraan, alat kesehatan dan peralatan semikonduktor. Penyebab kesulitan pengelasannya sama dengan serat kaca, tetapi tiga hal hanya milik karbon.
Bagian yang sama lebih dulu
Serat tidak ikut serta dalam penyatuan, sehingga resin yang tersedia di antarmuka berkurang; serat dan resin berbeda impedansi akustiknya, sehingga energi hilang pada setiap antarmuka yang dilintasi gelombang. Makin tinggi kandungan dan makin panjang lintasan, makin kecil amplitudo yang sampai ke sambungan.
Gejala khasnya adalah permukaan sudah berbekas dan terpoles sementara antarmuka masih belum menyatu. Memperpanjang waktu las di sini justru berlawanan arah dan hanya memperdalam kerusakan permukaan. Arah yang benar adalah menambah amplitudo lebih dulu, dan di atas kandungan tertentu mengganti bentuk sambungan dari pengarah energi menjadi sambungan geser.
Tiga hal khas karbon
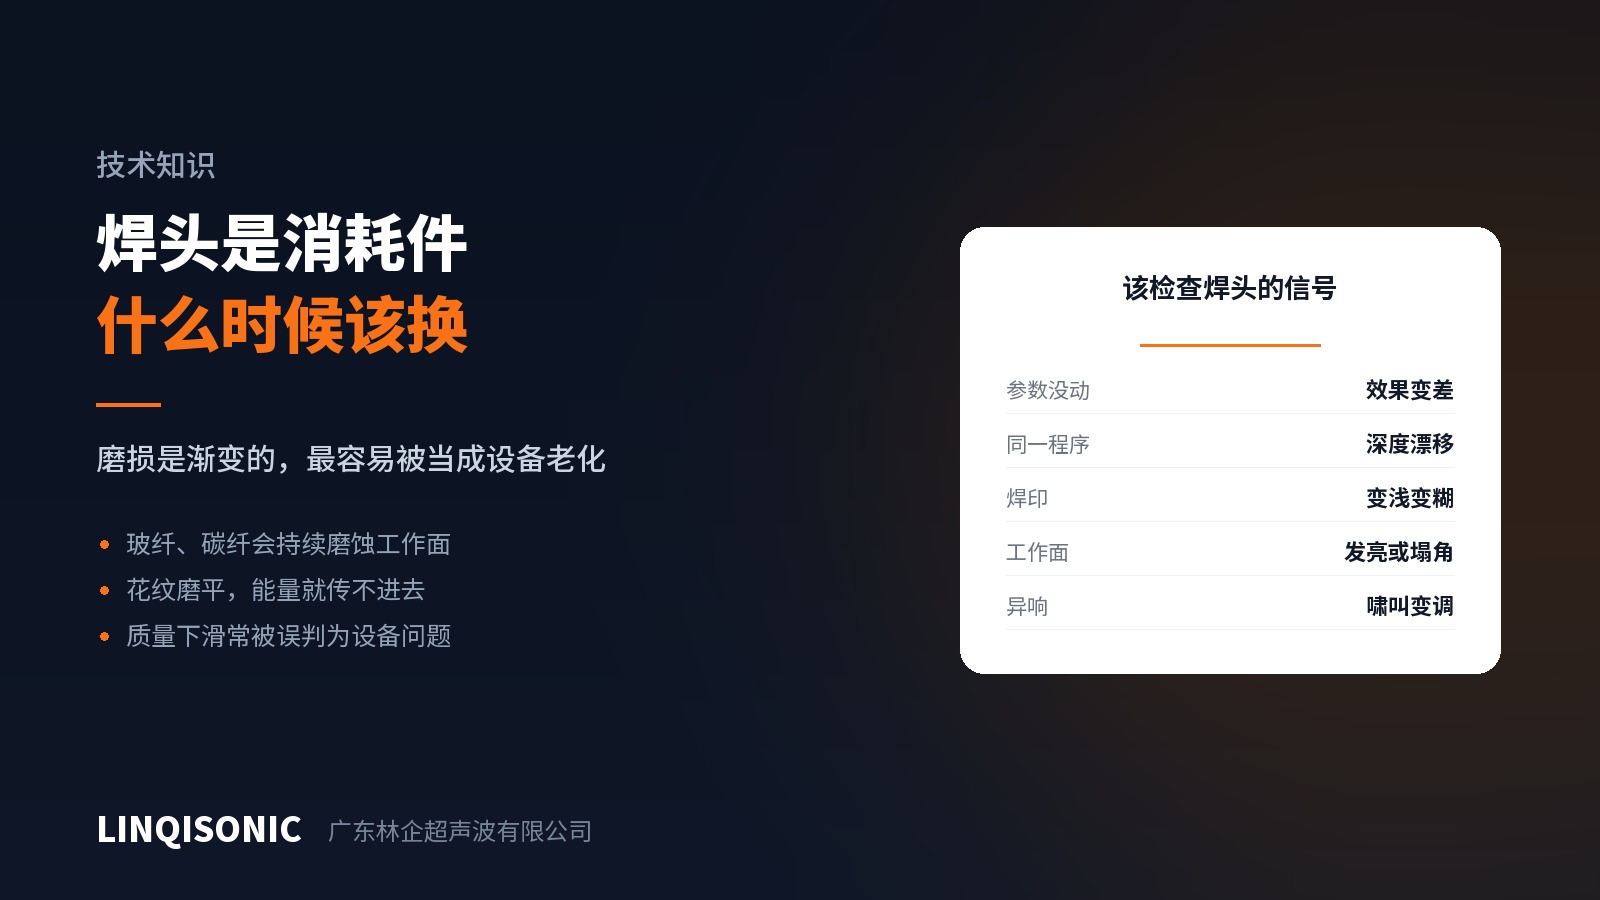
Satu: horn aus jauh lebih cepat. Karbon lebih keras daripada kaca dan lebih agresif terhadap permukaan kerja. Horn aluminium berumur pendek pada material berpengisi karbon, dan titanium dengan pengerasan permukaan adalah jawaban yang lazim.
Yang lebih penting adalah mengelola horn sebagai barang habis pakai: tetapkan interval penggantian berdasarkan jumlah komponen, foto permukaan kerjanya secara terjadwal lalu bandingkan, dan sediakan cadangan dalam perencanaan. Keausan berlangsung bertahap, dan ketika hasil baik mulai melenceng, satu batch sudah terlanjur lewat.
Dua: serat karbon menghantarkan listrik. Hal ini mudah terlewat. Debu karbon bersifat konduktif, dan bila masuk ke panel kendali, konektor atau sensor, ia menyebabkan hubung singkat dan kerja palsu.
Pasang penyedot setempat di stasiun, rapatkan panel kendali dengan benar, dan bersihkan secara terjadwal. Berbeda dengan serangan kimia dari PVC, ini risiko kelistrikan, tetapi jawabannya sama: penyedotan.
Tiga: perlindungan dari debu. Debu karbon mengiritasi saluran napas, jadi penyedotan di stasiun dan pelindung diri operator harus mengikuti ketentuan kesehatan kerja pabrik.
Desain sambungan
Utamakan sambungan geser. Pada komponen berpengisi tinggi, ujung pengarah energi itu sendiri bisa jadi bagian yang ditempati serat dan tidak akan meleleh. Sambungan geser menyatu bertahap sepanjang bidang kawin dan jauh lebih stabil.
Rancang menurut kekuatan material berpengisi. Serat terputus melintasi antarmuka dan kekuatan sambungan tidak dapat mencapai tingkat material induk. Rancang penampang itu untuk tegangan lebih rendah atau perpanjang sambungannya, jangan berharap parameter mengompensasinya.
Rancang untuk medan dekat. Karbon meredam kuat, jadi horn sebaiknya menyentuh sedekat mungkin ke sambungan — keputusan pada tahap gambar kerja.
Tentang komponen kedirgantaraan
Mengelas materialnya dan mengkualifikasi sebuah komponen kedirgantaraan adalah dua hal berbeda. Proses penyambungan untuk komponen kedirgantaraan umumnya melalui kualifikasi proses milik OEM atau pemasok lapis pertama: uji kupon, pemeriksaan merusak, verifikasi konsistensi antarbatch dan audit proses khusus, dan proses itu dipimpin oleh pelanggan.
Yang disediakan pemasok mesin adalah hasil yang dapat diulang dengan catatan proses lengkap: batas dan alarm untuk waktu, energi, daya, kedalaman absolut, kedalaman relatif dan gaya; kurva las tampil real time; parameter tersimpan dan dapat diekspor ke sistem ketertelusuran pelanggan. Kami tidak melakukan pengujian tak merusak, dan kami tidak menangani kualifikasi komponen kedirgantaraan.
Penilaian tingkat kesulitan dan dimensi sambungan ada di halaman materi teknis. Rentang amplitudo, pemilihan horn dan pemantauan proses ada di halaman mesin las ultrasonik.
Kirim grade, kandungan serat dan gambar kerja ke 1427498429@qq.com, atau telepon +86 769 8202 9510 / +86 137 6001 0932.