
Pengelasan Rotari Ultrasonik Kain Nirtenun: Roda Pola, Kecepatan, dan Gaya
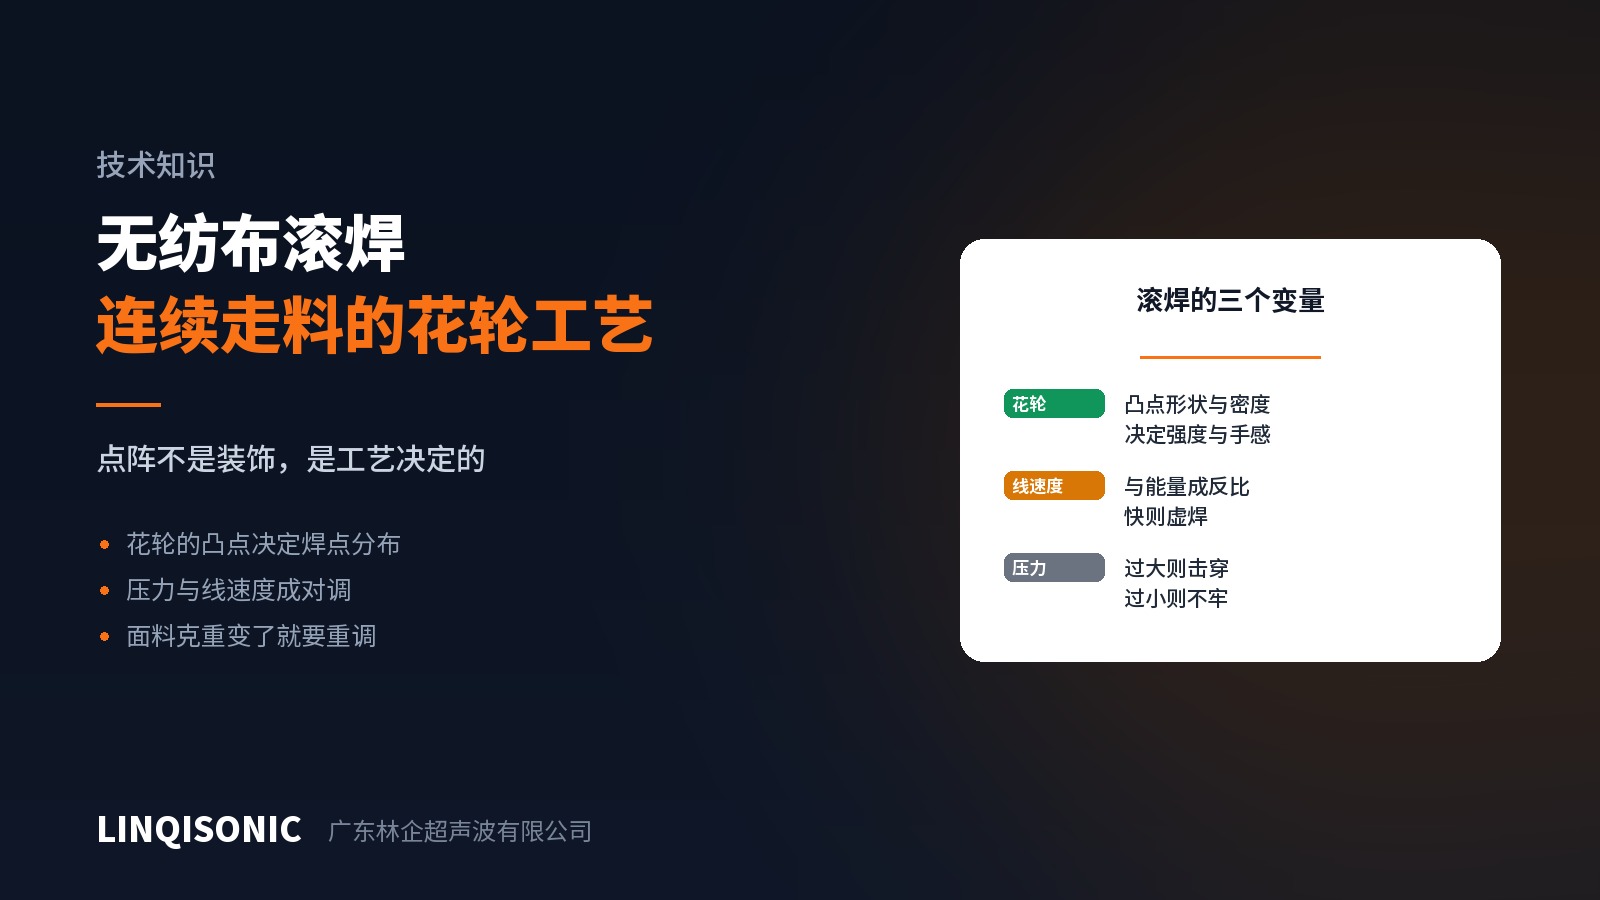
Produk berbahan gulungan menerus — masker, kemasan tisu, material higienis, kantong penyaring — tidak dapat berhenti untuk setiap las, sehingga memakai pengelasan rotari ultrasonik, dengan material lewat terus-menerus antara horn tetap dan roda pola yang berputar.
Pola-pola itu bukan hiasan
Belah ketupat, titik, dan garis yang tercetak timbul pada produk nirtenun sering dikira gaya desain. Padahal pola itu adalah bekas titik timbul pada rodanya, dan di mana titiknya berada, di situlah lasnya berada.
Titik-titik itu melakukan persis apa yang dilakukan pengarah energi dalam pengelasan plastik: memusatkan energi pada luas kontak yang terbatas. Roda yang benar-benar rata akan menyebarkan energi ke seluruh permukaan, tidak mengelas apa pun dengan kokoh sekaligus membuat lembarannya kaku dan gepeng.
Titik lebih rapat — lebih banyak las dan lebih kuat, tetapi lembarannya lebih kaku dan kurang bernapas.
Titik lebih jarang — terasa lebih lembut dan aliran udaranya lebih baik, tetapi kekuatannya lebih kecil.
Pemilihan roda karena itu merupakan pertukaran antara kekuatan dan kelembutan, dan roda untuk tali telinga masker sama sekali berbeda dengan roda untuk jahitan samping kantong penyaring.
Kecepatan jalur berpasangan dengan energi
Pengelasan rotari tidak memiliki parameter waktu las. Kecepatan jalur menggantikannya, karena seberapa cepat material lewat zona las menentukan berapa lama setiap titik menerima energi.
Lebih cepat = energi per titik lebih kecil = las dingin.
Lebih lambat = energi per titik lebih besar = tembus terbakar, kaku, menguning.
Jadi keluaran tidak dapat dinaikkan dengan kecepatan saja; ubah kecepatannya dan amplitudo serta gayanya harus ditetapkan ulang. Di sinilah penyetelan rotari paling sering keliru — kecepatan dinaikkan sendirian demi mengejar keluaran, lalu satu putaran produksi keluar dengan segel yang tidak kokoh.
Apa yang dilakukan gaya
Gaya berasal dari celah antara horn dan roda serta pengaturan penjepitannya. Terlalu besar dan titik-titiknya menembus lurus, meninggalkan lubang; terlalu kecil dan kontaknya tidak lengkap sehingga energinya tidak dapat berpindah.
Gaya juga harus seragam di seluruh lebarnya. Bila roda dan horn tidak sejajar, satu sisi terlas dan sisi lain tidak — kesalahan yang paling umum pada material lebar.
Ganti lembarannya, tetapkan ulang semuanya
Setiap perubahan gramatur, komposisi serat, atau jumlah lapisan menuntut validasi ulang.
Komposisi serat terutama: kain nirtenun PP dan PET melunak pada suhu berbeda dan tidak dapat berbagi parameter. Bila laminatnya menggabungkan material berbeda per lapisan, soal kompatibilitas juga berlaku — lapisan yang tidak cocok hanya tertekan rapat, bukan terlas.
Pada campuran yang mengandung serat alami yang tidak meleleh seperti kapas atau viskosa, di atas proporsi tertentu segelnya tidak akan bertahan, karena termoplastik yang tersisa di bidang sambungan terlalu sedikit untuk menyatu. Itu ditetapkan oleh materialnya dan tidak dapat diselesaikan dengan parameter.
Pemeriksaan harian
Ketajaman emboss. Logikanya sama dengan bekas cetak pada pengelasan logam — pola yang kabur berarti roda yang aus atau gaya yang kurang.
Uji pengelupasan. Robek sebuah segel yang diambil sebagai sampel dan lihat apakah seratnya putus (terlas) atau jahitannya terbuka bersih (hanya tertekan).
Periksa kedua tepi lebarnya. Baik di tengah dan buruk di tepi adalah ciri klasik ketidaksejajaran, jadi jangan mengambil sampel hanya dari bagian tengah.
Bersihkan rodanya secara berkala. Serat dan sisa lelehan menumpuk di antara titik-titiknya, dan roda yang tersumbat adalah roda dengan titik yang lebih pendek.
Frekuensi, lebar kerja, dan pilihan roda ada di halaman mesin las ultrasonik. Kirim komposisi lembaran, gramatur, lebar, dan kecepatan jalur yang dituntut ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.