
Tiga Cacat Tipikal pada Pengelasan Logam Ultrasonik
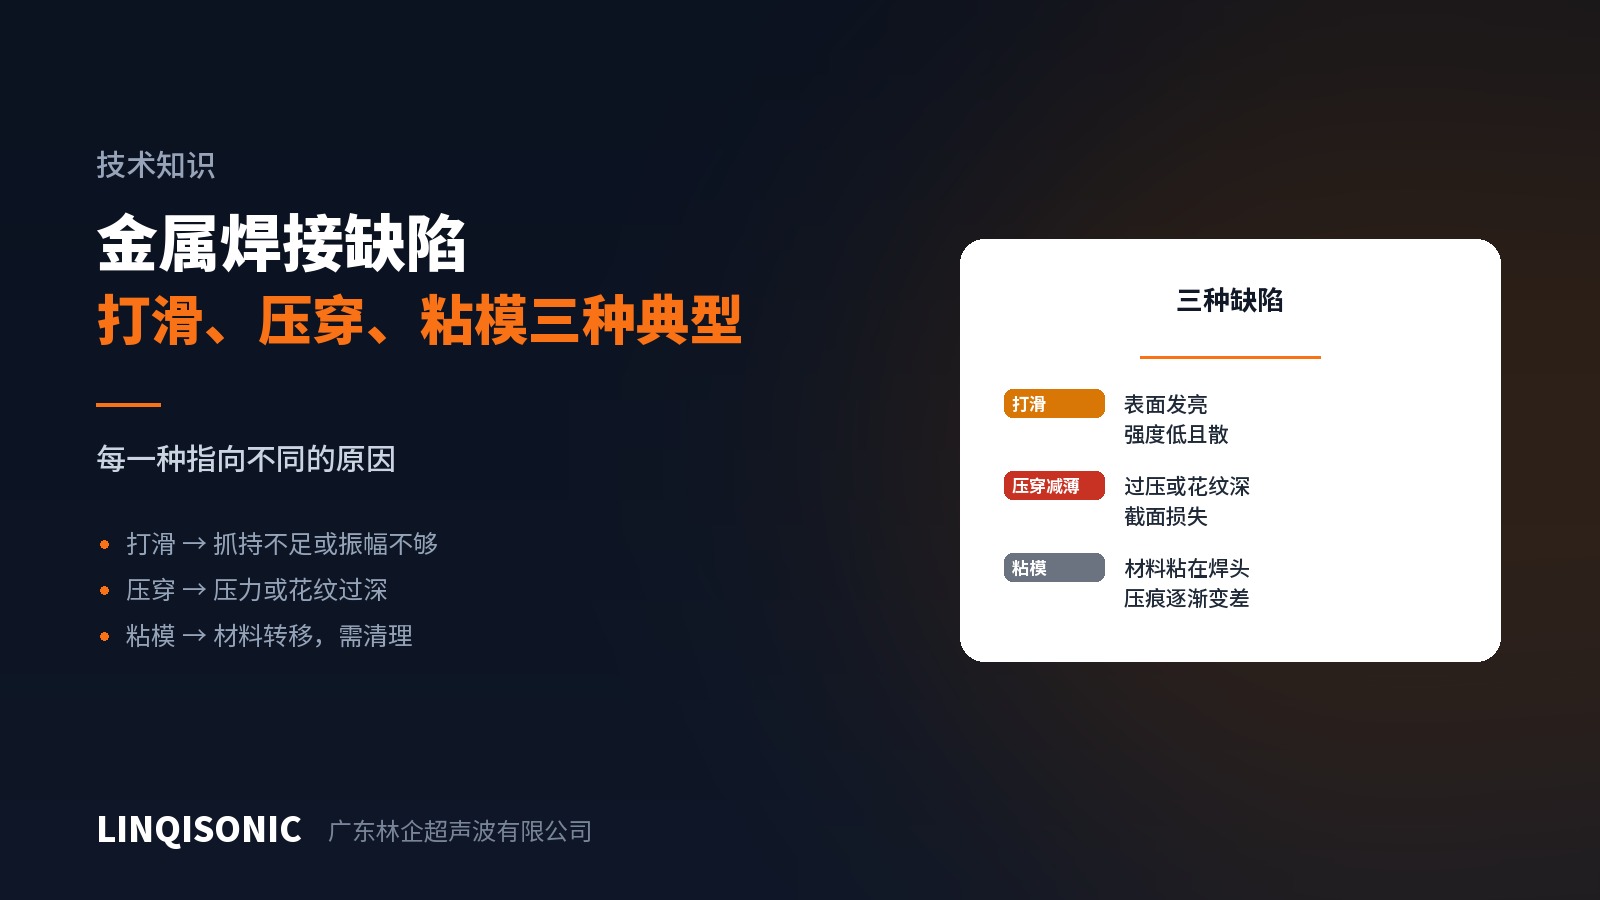
Berbeda dengan pengelasan plastik, sebagian besar cacat pengelasan logam terlihat di permukaan komponen. Kenali cirinya dan arah penanganannya menjadi jelas.
1. Selip
Ciri: bekas gesek mengilap di permukaan, bekas cetak yang kabur atau hanya terbentuk sebagian, kekuatan las yang rendah sekaligus sangat menyebar, dan horn yang panas.
Penyebab: geseran tidak sampai ke benda kerja, dan energinya terbuang antara horn dan benda kerja.
Sumber spesifiknya mencakup keausan gigi rol (paling umum), gaya yang kurang (tidak mencengkeram), amplitudo yang kurang (tidak sanggup menggerakkan), minyak atau lapisan pada permukaan, dan cengkeraman landasan yang kurang sehingga bagian bawah ikut bergerak bersama bagian atas.
Urutan penelusuran: mulai dari ketajaman bekas dari perkakasnya, lalu gaya dan kebersihan permukaan, dan amplitudo paling akhir. Sebagian besar kasus selip selesai di langkah pertama.
2. Tembus tertekan dan penipisan
Ciri: bekas cetak yang terlalu dalam, material tipis yang tertembus, penampang penghantar yang jelas menipis dengan resistansi yang naik, dan material yang terdesak keluar di sekeliling lasnya.
Penyebab: gaya berlebih, gigi rol yang terlalu dalam untuk materialnya, energi berlebih yang mendorong aliran plastis terlalu banyak, atau siklus yang terlalu panjang.
Penanganan: kurangi gaya, cocokkan kedalaman gigi dengan tebal materialnya, perpendek waktunya. Perhatikan bahwa arahnya berlawanan dengan kasus selip — yang satu butuh gaya lebih kecil dan yang lain lebih besar — jadi diagnosisnya harus benar sejak awal.
Tanda kedua cacat sekaligus berarti gayanya kurang pas atau tersebar tidak merata; periksa kesejajaran dan kondisi perkakasnya, jangan terus bereksperimen dengan gaya.
3. Material menempel pada perkakas
Ciri: material benda kerja berpindah dan menempel pada gigi horn atau landasan, terutama aluminium. Seiring penumpukannya, polanya tersumbat, bekas cetaknya memburuk, dan gejalanya akhirnya berubah menjadi selip.
Penyebab: prosesnya memang bekerja dengan membawa logam segar ke kontak langsung agar terikat — dan hal yang sama yang terjadi antara benda kerja dan perkakas itulah yang disebut menempel. Logam lunak, energi berlebih, dan perlakuan permukaan perkakas yang kurang semuanya memperparahnya.
Penanganan: bersihkan alurnya secara terjadwal dengan sikat lembut dan pembersih yang sesuai tanpa menggores bidangnya, kurangi energi bila memungkinkan, dan beri perlakuan permukaan perkakas agar tahan lengket.
Penempelan material adalah butir pembersihan terjadwal, bukan sesuatu yang ditangani setelah menimbulkan masalah. Bahayanya terletak pada ketidakterlihatannya di tahap awal; ketika mutu las mulai terganggu, cukup banyak komponen sudah lewat.
Melokalisasi masalah dengan cepat
Ambil satu komponen cacat dan lihat tiga hal:
Bekas cetak pada komponen — tajam berarti cengkeramannya baik; kabur atau mengilap berarti selip; terlalu dalam menunjuk pada gaya atau kedalaman gigi.
Pola pada perkakas — aus? ada material menempel? alurnya tersumbat?
Potongannya — zona ikatan yang menerus berarti prosesnya sehat dan penyebabnya di tempat lain; zona yang belang-belang menunjuk pada gaya atau kesejajaran.
Mencegah lebih baik daripada memperbaiki
Ketiganya berbagi satu sifat: semuanya berkembang bertahap, bukan muncul dalam semalam. Karena itu praktik harianlah tanggapan yang paling efektif — periksa bekas cetak setiap shift, bersihkan polanya secara terjadwal, catat jumlah kumulatifnya, dan ganti perkakas berdasarkan jumlah komponen.
Tambahkan pemantauan proses: batas pada energi, daya, dan tinggi setelah las. Baik selip maupun tembus tertekan meninggalkan jejak khas pada datanya dan dapat tertangkap sebelum cacatnya mengalir dalam jumlah besar.
Kemampuan pemantauan dan pilihan perkakas tiap mesin ada di halaman mesin las ultrasonik. Kirim foto bekas cetak, potongan, dan data prosesnya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.