
Pengelasan Ultrasonik Busbar dan Penghantar Besar
Sambungan busbar dan oncoran kabel berat pada kendaraan listrik dan sistem penyimpanan energi memiliki keunggulan jelas di bawah pengelasan ultrasonik: logam induknya tidak meleleh, tanpa bahan pengisi, resistansi kontaknya rendah, dan daerah terpengaruh panasnya kecil.
Namun tuntutan terhadap peralatannya satu tingkat di atas pekerjaan jaringan kabel biasa.
Luas penampang menentukan dayanya
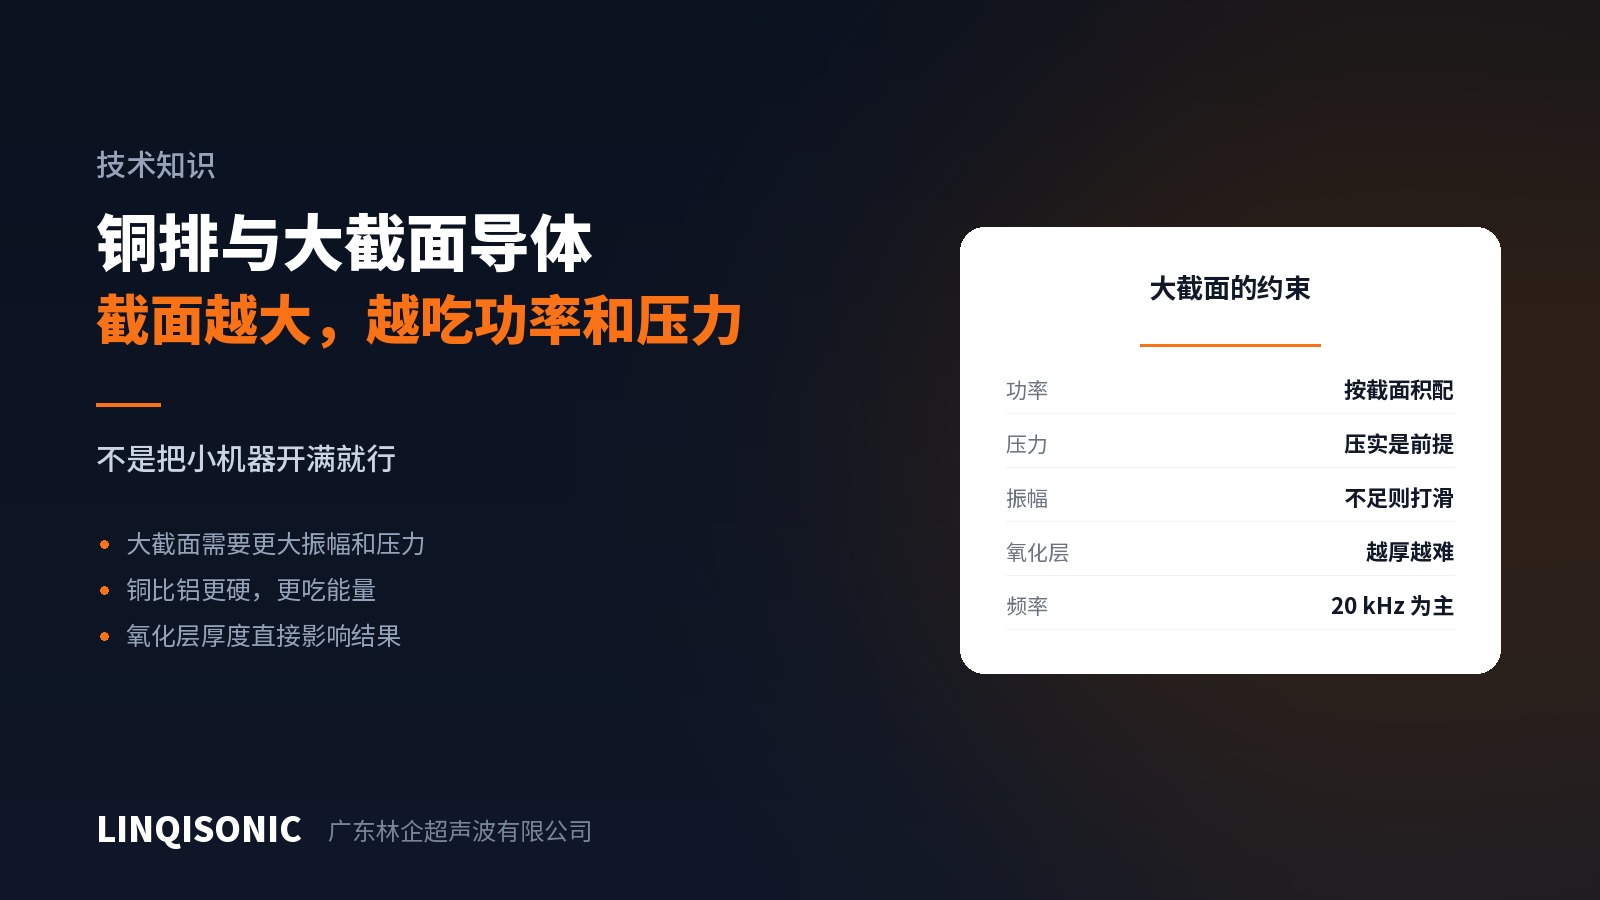
Pengelasan logam ultrasonik harus menghasilkan geseran yang cukup di seluruh luas kontaknya untuk memecah oksida. Lipatgandakan luasnya dan energi yang dibutuhkan ikut naik.
Kesalahan yang umum adalah membawa mesin jaringan kabel kecil ke sebuah busbar lalu menjalankan semuanya pada nilai maksimum. Hasilnya adalah energi yang tidak mau masuk, horn yang selip, bekas gesek mengilap di permukaan, dan sambungan yang terbuka dengan tangan. Itu bukan masalah parameter melainkan kemampuan yang kurang.
Penampang besar menuntut daya yang dipilih dari luas penampangnya — perhitungan yang tempatnya ada di tahap pemilihan peralatan.
Gaya harus mengikuti
Luas kontak yang besar menuntut gaya total yang sebanding untuk mencapai tekanan kontak yang sama. Bila gayanya kurang, sebagian daerah memadat dan sebagian tidak, daerah ikatannya menjadi belang-belang, dan resistansi maupun kekuatannya berkeliaran.
Begitu gayanya naik, kekakuan rangka gantian menjadi kendala: kepala mesin yang melendut di bawah beban tidak dapat menjaga kesejajaran horn terhadap benda kerja. Pada mesin untuk penampang besar, rangkanya harus lebih dari sekadar tampak kokoh.
Tembaga versus aluminium
Tembaga — lebih keras dan lebih menghantar panas, sehingga menuntut amplitudo dan gaya lebih besar untuk memulai ikatan, dengan oksida yang relatif padat.
Aluminium — lunak dan mudah berubah bentuk, dengan parameter yang lebih ringan daripada tembaga. Namun oksidanya sangat stabil dan cepat terbentuk: permukaan aluminium yang baru dibersihkan teroksidasi kembali dalam hitungan menit. Untungnya memecah oksida justru itulah yang dikerjakan proses ini, sehingga aluminium lebih mudah dilas secara ultrasonik daripada dengan pengelasan lebur.
Tembaga dengan aluminium — pengelasan ultrasonik adalah salah satu dari sedikit metode yang berhasil untuk pasangan ini, justru karena tidak ada yang meleleh dan tidak terbentuk senyawa antarlogam yang getas. Parameternya berada di irisan kedua jendelanya, biasanya lebih sempit daripada sambungan sejenis.
Oksida dan kondisi permukaan
Tebal oksida langsung memengaruhi energi yang dibutuhkan. Dalam satu batch, waktu dan lingkungan penyimpanan yang berbeda menghasilkan keadaan oksida yang berbeda dan karenanya hasil yang bervariasi.
Dalam praktik, mengendalikan berapa lama dan di mana komponen masuk disimpan lebih efektif daripada menyetel parameter sesudahnya. Minyak, lapisan, atau pelapisan logam pada permukaan harus dinyatakan saat penyusunan proses, karena pelapisan mengubah perilakunya secara nyata.
Verifikasi
Resistansi kontak. Indikator kritis pada aplikasi berarus besar, dan dapat diterapkan pada setiap komponen.
Uji tarik dan geser. Bebani ke arah yang benar-benar dialami sambungannya.
Potongan metalografi. Periksa kesinambungan ikatannya serta tiadanya retak dan rongga, secara berkala.
Kenaikan suhu. Alirkan arus nominal dan ukur kenaikan suhu sambungannya — verifikasi yang paling mendekati kondisi pemakaian.
Frekuensi
Penghantar berat terutama berjalan pada 20 kHz, tempat daya tersedia yang lebih besar dan langit-langit luas yang lebih tinggi sesuai dengan kebutuhannya. Rentang 30 sampai 40 kHz cocok untuk penampang kecil dan pekerjaan presisi.
Peringkat daya, rentang gaya, dan pertimbangan rangka tiap model ada di halaman mesin las ultrasonik. Kirim material, luas penampang, jumlah lapis, dan bentuk sambungannya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.