
Mengelas Tumpukan Foil: Menembus Puluhan Lapis Sekaligus
Tab baterai, kaki superkapasitor, gulungan foil transformator — semuanya menuntut puluhan lapis foil tipis tersambung dalam satu operasi, dengan setiap lapis terikat, resistansi rendah, dan kekuatan cabut yang memadai.
Ini kelas pekerjaan paling menuntut dalam pengelasan logam ultrasonik.
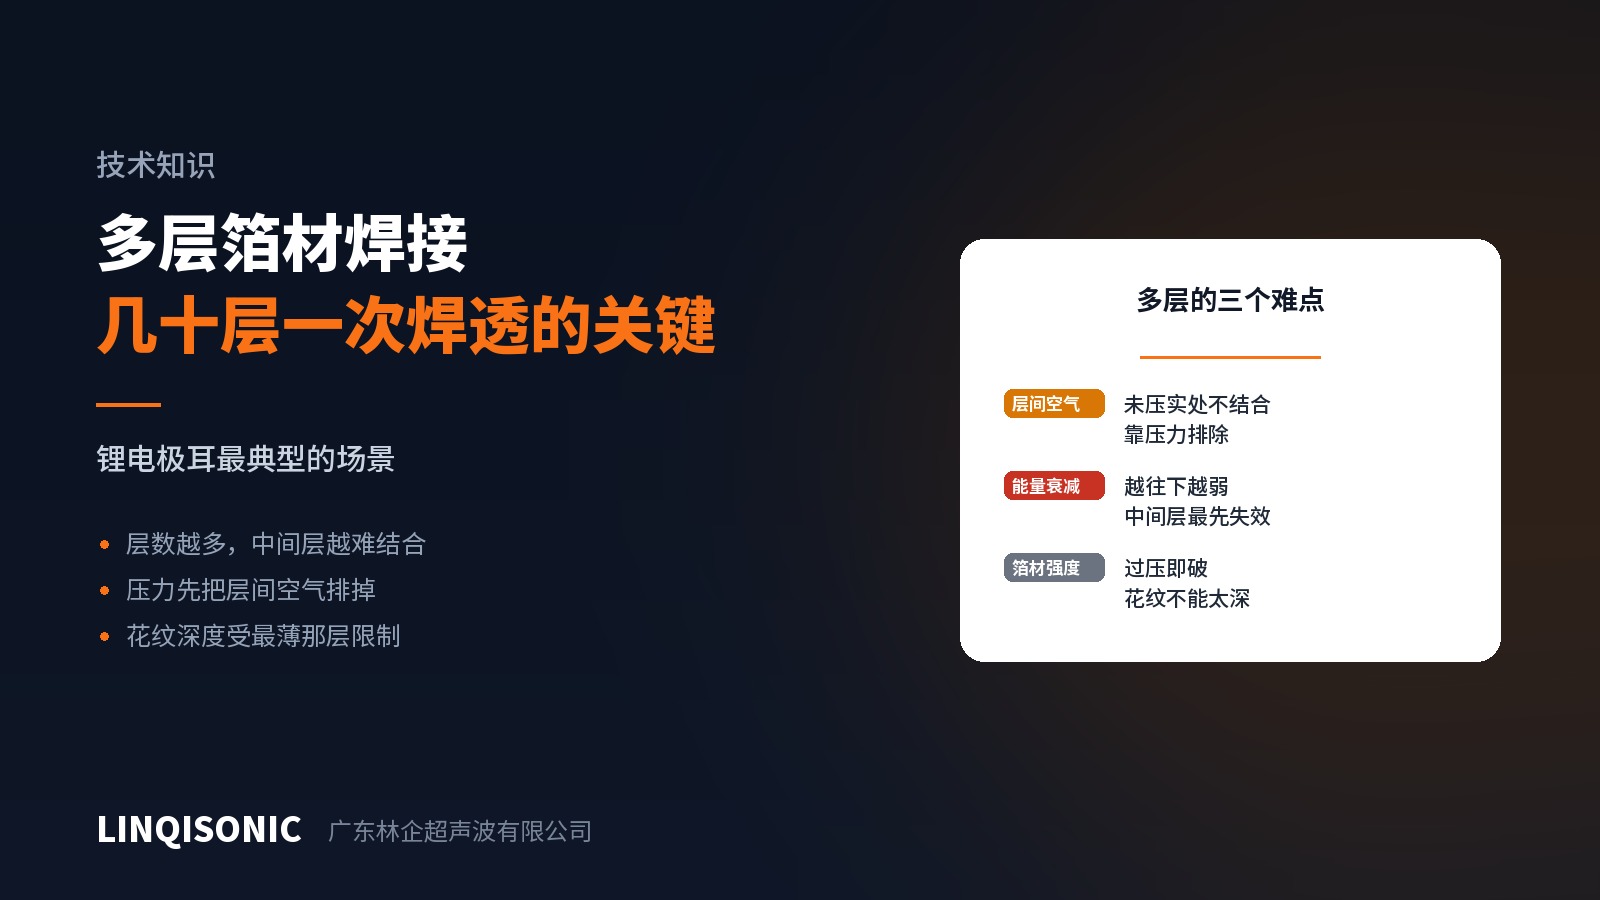
Kesulitan 1: energi melemah ke bawah
Geseran masuk ke lapisan teratas dari horn dan diteruskan lapis demi lapis ke bawah, kehilangan energi di setiap bidang sambungan. Jadi lapisan yang terdekat dengan horn terikat paling baik dan ikatannya melemah seiring kedalaman.
Kegagalan yang sesungguhnya jarang terjadi pada lapisan terbawah melainkan pada beberapa lapis di bawah bagian tengah — yang tidak digerakkan langsung oleh horn maupun ditahan langsung oleh landasan.
Potong sambungan yang gagal dan gambarannya khas: lapisan atas terikat kokoh, lapisan bawah dapat diterima karena ditahan landasan, dan bagian tengahnya longgar. Ciri itu menandakan jumlah lapisnya sudah melampaui apa yang bisa dijangkau parameter saat ini.
Kesulitan 2: udara di antara lapisan
Puluhan foil yang ditumpuk tidak mungkin duduk sempurna. Di mana pun tidak duduk rapat, geseran tidak dapat lewat dan ikatan tidak terbentuk.
Karena itu gaya lebih menentukan pada pekerjaan berlapis banyak dibanding lapis tunggal — tugas pertamanya bukan menekan bidang sambungan, melainkan mengusir udara dan celah dan menjadikan tumpukannya satu tubuh.
Dalam praktik itu berarti gaya untuk lapis banyak umumnya lebih besar daripada untuk material yang sama dalam satu lapis, dan metode pemicunya menjadi kritis: ultrasonik sebaiknya menyala hanya setelah gayanya benar-benar terbangun dan tumpukannya memadat, sehingga pemicu gaya lebih dapat diandalkan daripada pemicu posisi.
Kesulitan 3: foil itu lemah
Foil tipis berkekuatan terbatas dan sobek bila giginya menggigit terlalu dalam, padahal pengelasan berlapis banyak butuh cengkeraman kuat. Kedua tuntutan itu bertentangan.
Akibatnya kedalaman gigi dibatasi oleh lapisan yang paling tipis, bukan dipilih dari ketebalan total. Itulah sebabnya perkakas berlapis banyak harus dirancang untuk pekerjaannya, bukan dipinjam dari pekerjaan lapis tunggal.
Arah penanganan
Gaya lebih dulu. Tetapkan gaya cukup besar untuk memadatkan tumpukan dengan andal sebelum menyentuh apa pun yang lain. Dengan gaya yang kurang, tidak ada hal lain yang menolong.
Picu berdasarkan gaya. Pastikan tumpukannya sudah memadat sebelum energinya masuk.
Amplitudo di sisi tinggi. Mengompensasi pelemahan lapis demi lapis agar lapisan bawah tetap menerima geseran yang cukup.
Las bertahap. Bila jumlah lapisnya memang banyak, satukan sebagian menjadi subkelompok lebih dulu lalu satukan subkelompoknya, sehingga setiap operasi tetap dalam jumlah lapis yang terkelola.
Padatkan tumpukannya lebih dulu. Satu operasi penekanan sebelum pengelasan merapatkan lapisan dan mengurangi udara yang terperangkap.
Kendalikan material masuk. Kerataan foil, bebas kerutan, dan kelurusan tepinya langsung menentukan duduknya lapisan. Material yang berantakan tidak dapat diperbaiki di proses.
Verifikasi
Potong dan periksa setiap lapisan. Satu-satunya cara memastikan bagian tengahnya; baik tampilan maupun kekuatan cabut tidak memperlihatkannya.
Tarik ke arah yang benar. Pengelupasan dan geseran membebani sambungan secara berbeda; pilih menurut kondisi pemakaian sebenarnya.
Ukur resistansinya. Ikatan antar lapis yang buruk paling dulu tampak pada resistansi kontak, indikator yang lebih peka daripada kekuatan cabut dan yang dapat diterapkan pada setiap komponen.
Frekuensi
Pekerjaan foil berlapis banyak umumnya berjalan pada 20 kHz, yang unggul ketika dibutuhkan penyaluran energi lebih besar dan luas las lebih lebar. Luas kecil dengan lapisan lebih sedikit dapat memakai 30 atau 40 kHz.
Daya, kendali gaya, dan pilihan pemicu tiap mesin ada di halaman mesin las ultrasonik. Kirim material, tebal per lapis, jumlah lapis, dan luas lasnya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.