
Perkakas Bergigi pada Pengelasan Logam: Cengkeraman Nomor Satu
Pengelasan logam ultrasonik bekerja dengan prinsip yang sama sekali berbeda dari pengelasan plastik. Plastik meleleh karena gesekan di bidang sambungan; logam tidak meleleh. Geseran lateral memecah dan menggeser oksida serta kotoran pada bidang kontaknya, membawa atom logam segar ke kontak langsung untuk membentuk ikatan fasa padat.
Seluruh proses itu bergantung pada satu hal: gerak geser harus benar-benar sampai ke benda kerja.
Apa fungsi gigi rol
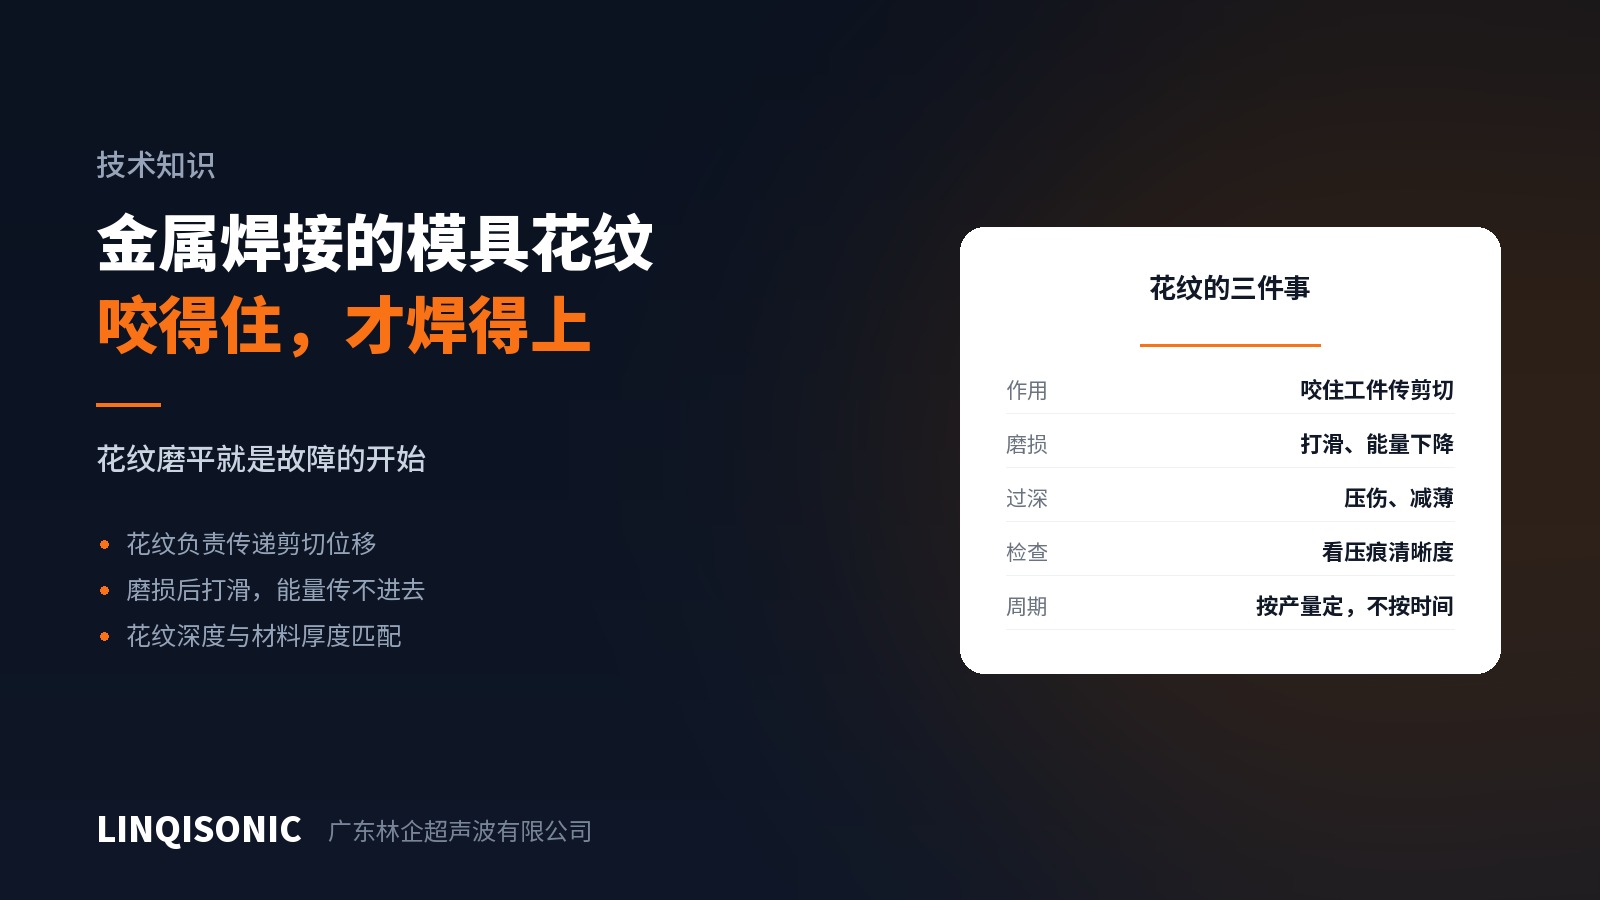
Baik bidang kerja horn maupun landasannya memiliki pola bergigi. Keduanya mencengkeram benda kerja sehingga gerak lateral horn membawa serta bagian atas sementara landasan menahan bagian bawah tetap diam. Selip relatif terjadi di antara kedua lapisan, dan ikatannya terbentuk di bidang selip itu.
Bila giginya tidak dapat mencengkeram, horn hanya selip di permukaan — seluruh energinya terbuang antara horn dan benda kerja, bukan antara kedua benda kerja. Gejalanya berupa las yang lemah, bekas gesek mengilap pada komponen, dan horn yang panas.
Keausan gigi adalah penyebab masalah yang lazim
Pola gigi itu menanggung geseran berfrekuensi tinggi di bawah beban secara terus-menerus, sehingga keausan tak terhindarkan. Setelah aus:
Cengkeramannya hilang — selip mulai terjadi dan kekuatan las perlahan menurun.
Penurunannya bertahap — dan di situlah letak sulitnya. Tidak ada yang rusak pada suatu pagi; kekuatannya merosot pelan-pelan, dan ketika pengambilan sampel akhirnya menangkapnya, cukup banyak komponen sudah lewat.
Nilai dari bekasnya pada komponen. Pola yang tajam dan jelas berarti perkakasnya masih baik; pola yang kabur, rata, atau hilang setempat berarti perkakas perlu diganti atau diperbaiki. Ini pemeriksaan harian yang paling sederhana dan paling andal.
Tetapkan selang penggantian berdasarkan jumlah komponen, bukan kalender. Perkakas yang sama yang menjalankan dua ratus dan dua ribu komponen per hari memiliki umur yang sama sekali berbeda.
Memilih kedalaman gigi
Lebih dalam tidak berarti lebih baik.
Terlalu dangkal — tidak mencengkeram, terjadi selip.
Terlalu dalam — bekas berlebihan pada komponen, foil tipis tertembus, penampang penghantar menipis sehingga merugikan konduktivitas dan kekuatannya.
Kedalamannya harus sesuai dengan tebal material. Perkakas untuk foil tipis dan perkakas untuk busbar bukan perkakas yang sama, dan ini bukan tempat untuk berkompromi.
Horn dan landasan bertugas berbeda
Horn menggerakkan benda kerja bagian atas, dan polanya harus menyalurkan geseran.
Landasan menahan benda kerja bagian bawah tetap diam. Bila cengkeramannya kurang, bagian bawah ikut bergerak bersama bagian atas, tidak terjadi selip relatif, dan tidak ada yang tersambung.
Saat menelusuri las yang lemah, periksa keduanya — jangan hanya horn-nya.
Praktik harian
Periksa bekasnya setiap shift. Satu komponen, ketajaman polanya, lebih langsung daripada instrumen mana pun.
Bersihkan secara berkala. Serbuk logam dan oksida menumpuk di dalam alurnya, dan pola yang tersumbat adalah pola yang dangkal. Gunakan sikat lembut dan pembersih yang sesuai; jangan pernah mengerok bidangnya dengan benda keras.
Sediakan satu set cadangan. Keausan berlangsung bertahap, dan tidak ada waktu membuat perkakas baru begitu jalur produksi harus berhenti.
Catat jumlah komponennya. Jumlah las kumulatif per set perkakas lebih andal daripada ingatan.
Frekuensi
Pengelasan logam ultrasonik umumnya berjalan pada 20, 30, 35, dan 40 kHz. Penghantar besar dan busbar biasanya berada di 20 kHz, sementara jaringan kabel halus dan las titik kecil bergerak ke frekuensi lebih tinggi — makin kecil dan tipis pekerjaannya, makin tinggi frekuensi yang sesuai.
Frekuensi, ukuran perkakas, dan pemilihan pola gigi tiap mesin ada di halaman mesin las ultrasonik. Kirim material, ketebalan, dan penampang penghantarnya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.