
Mengelas Komponen Bening: Tampilan dan Kekuatan Sekaligus
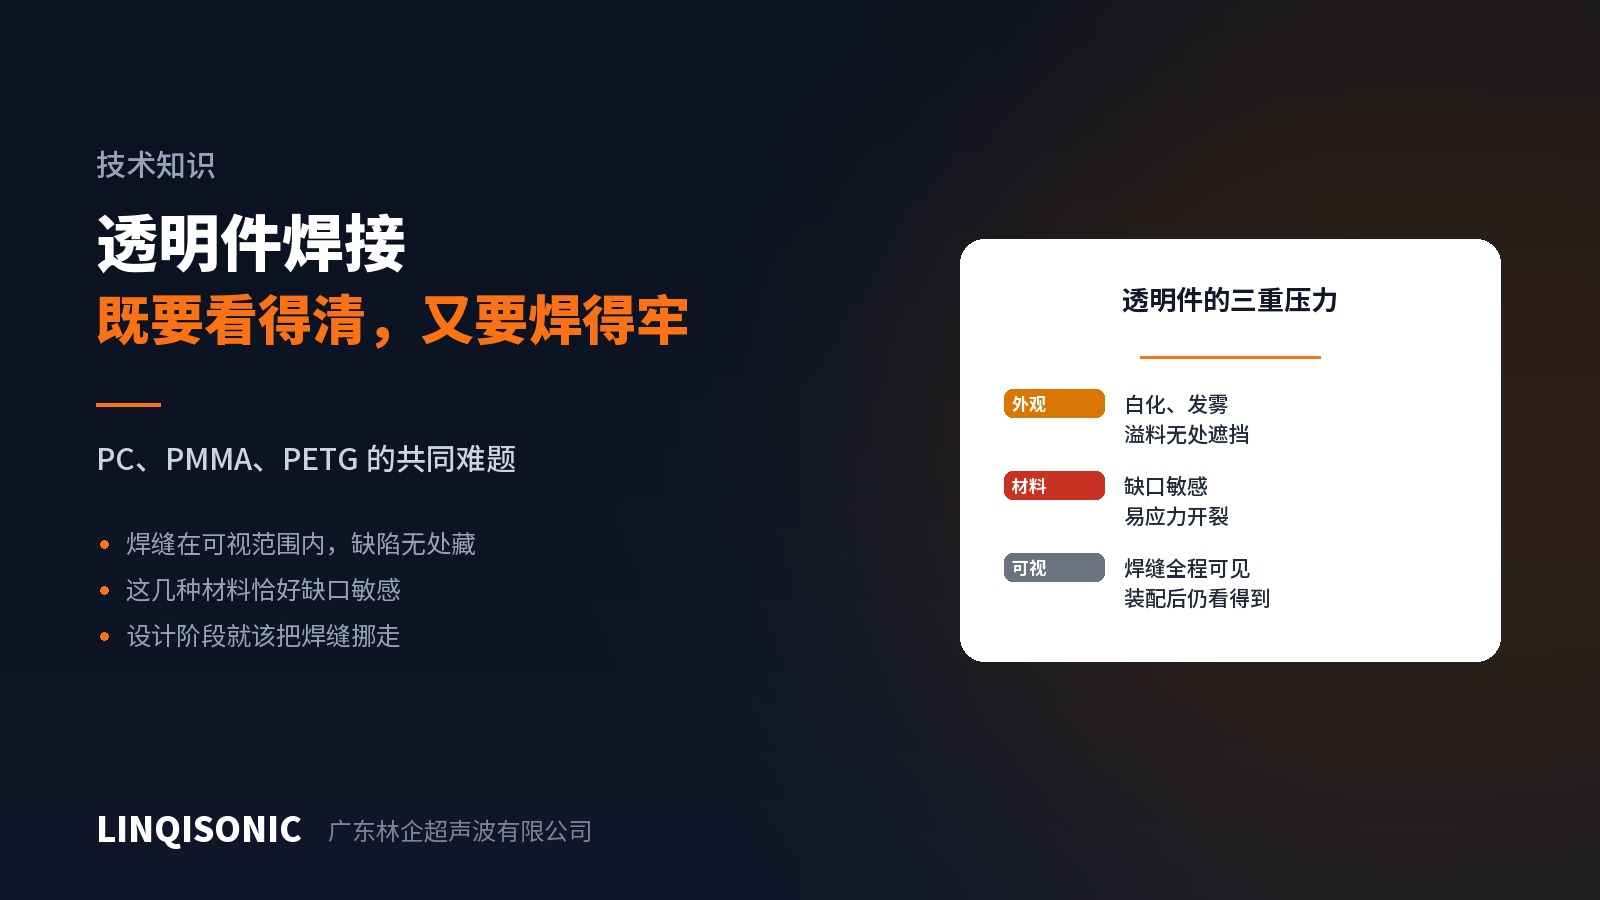
Mengelas komponen bening adalah ujian gabungan: sambungannya tidak bisa disembunyikan, materialnya rapuh, dan setiap cacat terpampang.
Tiga tekanan
Sambungannya terlihat penuh. Pada komponen buram, sambungannya lenyap setelah perakitan; pada komponen bening, sambungan itu tampak menembus, dan memutih, kabut, luberan, atau gelembung tidak punya tempat bersembunyi.
Materialnya peka takik. Baik PC maupun PMMA bereaksi buruk terhadap pemusatan tegangan. Tepi bekas horn, sudut tajam pada sambungan, atau titik kontak jig semuanya dapat menjadi titik pemusatan yang berujung pada memutih atau retak. Dari keduanya, PMMA lebih getas.
Standar tampilannya lebih tinggi. Toleransi terhadap cacat tampilan pada komponen bening memang rendah sejak awal. Kabut tipis yang sama tidak akan tampak pada ABS hitam tetapi akan menolak komponen dari PC bening.
Yang dapat dilakukan rancangan — jalur paling manjur
Pindahkan sambungan ke luar pandangan. Langkah paling manjur dan satu-satunya obat yang sesungguhnya. Bidang yang tersembunyi setelah perakitan — dinding samping, sisi bawah, bagian di bawah flensa — semuanya layak dipertimbangkan. Sepuluh menit di gambar mengalahkan tiga bulan mengutak-atik parameter.
Rancang alur penampung luberan. Luberan sangat mencolok pada komponen bening; alur di sisi sambungan membiarkan lelehan mengalir ke dalam, bukan ke luar.
Hindari sudut tajam. Beri jari-jari pada peralihan di sambungan untuk mengurangi pemusatan tegangan, sehingga risiko memutih maupun retak menurun.
Pertimbangkan bentuk sambungannya. Sambungan geser mengurung lelehan di antara bidang pasangannya dan biasanya terlihat lebih rapi daripada pengarah energi — tetapi ia menuntut dinding samping yang kaku, dan kotak berdinding tipis yang lazim pada komponen bening perlu diperiksa dahulu.
Yang dapat dilakukan proses
Perbesar luas kontak horn dan kurangi tekanannya. Bekas jauh lebih terlihat pada komponen bening; luas lebih besar dan gaya lebih kecil berarti bekas lebih ringan.
Poles bidang kerja horn. Tekstur apa pun pada bidang kerjanya berpindah satu banding satu ke permukaan bening. Horn yang terpoles nyaris wajib di sini.
Perlambat kecepatan turun. Tumbukan saat sentuh adalah sumber utama baik bekas maupun memutih akibat tegangan.
Perpanjang waktu tahan. Membiarkan lelehan membeku perlahan di bawah gaya mengurangi tegangan internal dan memutih yang muncul belakangan.
Ambil energi sedikit di bawah. Bukti panas berlebih — menguning, gelembung — lebih sulit dijelaskan daripada sambungan yang lemah. Tetapi jangan sampai serendah las dingin: tampilan dan peleburan harus dipastikan terpisah.
Catatan material
PC, PMMA, dan PETG semuanya amorf dan cukup mudah dilas. Tantangannya ada pada tampilan dan kepekaan takik, bukan pada keterlasannya.
PMMA sepenuhnya cocok dengan ABS, pasangan yang banyak dipakai bila dibutuhkan jendela transparan; PC dan ABS hanya sebagian cocok, dengan jendela lebih sempit yang menuntut kehati-hatian lebih. Acuan kompatibilitas lengkapnya ada dalam buku pegangan Keterlasan Plastik Teknik di halaman unduhan.
Kendali gaya dan kecepatan turun tiap mesin ada di halaman mesin las ultrasonik. Kirim gambar komponen dan tuntutan tampilannya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.