
Dari Mana Memutih dan Kabut di Sepanjang Garis Las Berasal
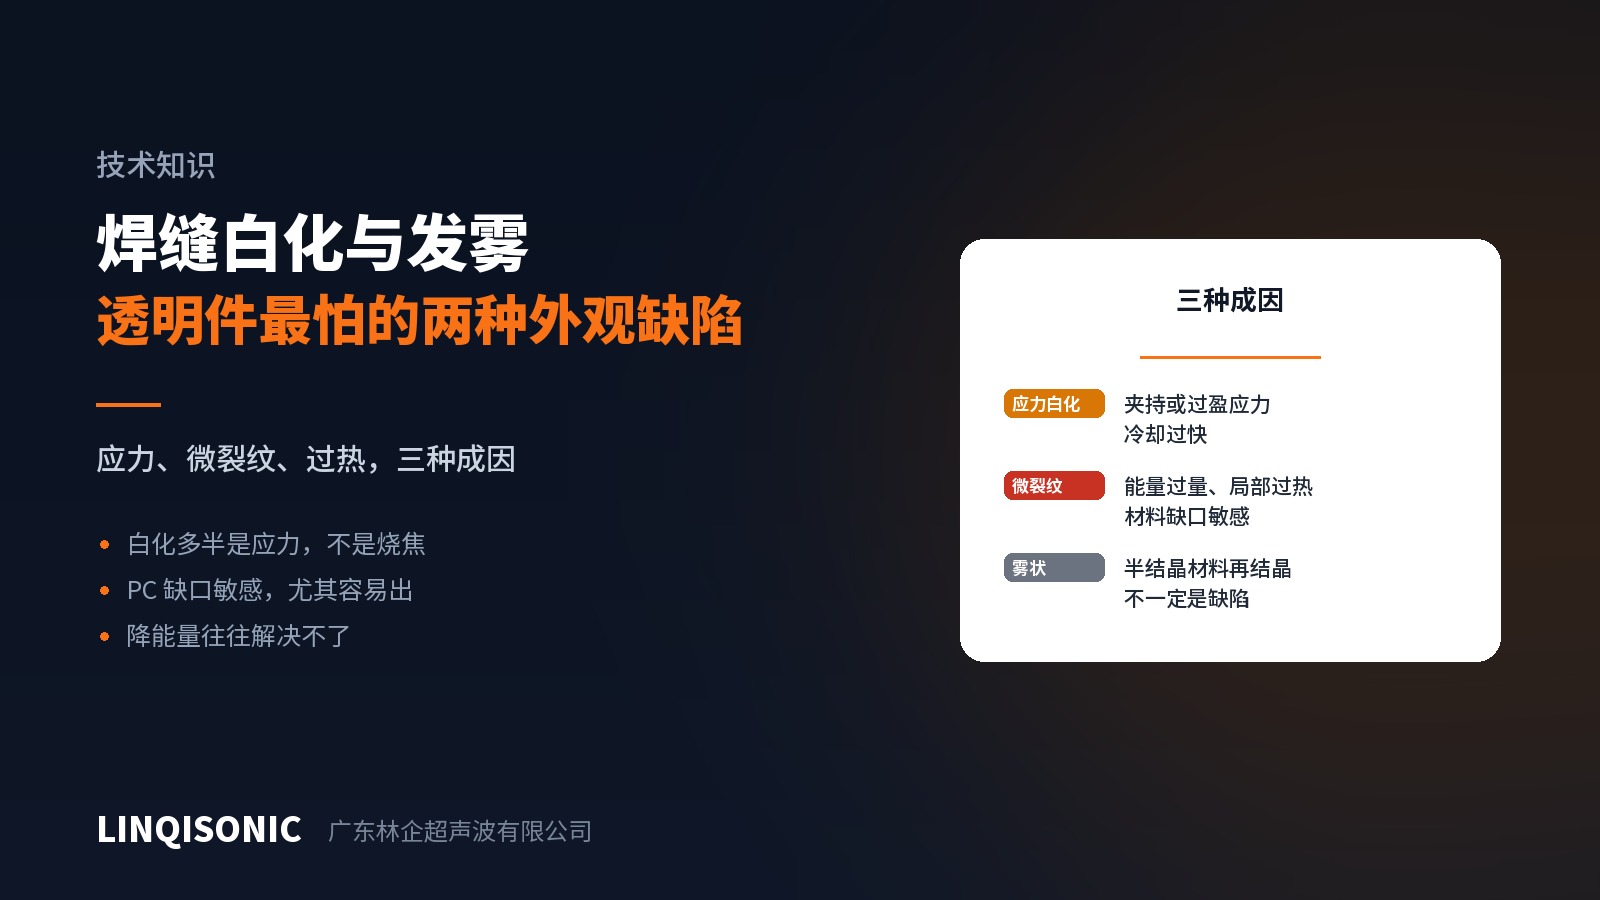
Memutih atau kabut di sekeliling sambungan sangat menonjol pada komponen bening dan berwarna terang. Dugaan pertama biasanya "energinya terlalu besar, gosong" — lalu setelah semuanya diturunkan, lasnya jadi lemah dan memutihnya masih ada.
Karena panas mungkin sama sekali bukan penyebabnya.
Tiga penyebab, tiga arah berbeda
1. Memutih akibat tegangan. Ketika plastik ditarik atau digeser melewati batas elastisnya, rongga mikroskopis terbuka di antara rantai molekulnya, menghamburkan cahaya, dan tampak putih. Penyebabnya mekanis, bukan termal.
Sumber yang lazim: penjepitan jig yang terlalu kencang, interferensi sambungan yang berlebih, tepi bekas horn, atau komponen yang melendut di bawah gaya las. Material yang peka takik seperti PC dan PMMA sangat rentan.
2. Retak mikro akibat panas berlebih setempat. Energi yang berlebih atau terlalu terpusat menaikkan suhu di dekat bidang sambungan terlalu jauh dan terlalu cepat, dan pendinginan cepat meninggalkan jaringan retak mikro yang juga terbaca sebagai putih. Inilah kasus yang benar-benar "gosong".
3. Kabut akibat kristalisasi ulang. Pada resin semikristalin (PP, PE, POM, nilon), struktur kristal setelah meleleh dan membeku kembali berbeda dari aslinya sehingga kejernihannya berubah. Ini belum tentu cacat — tampilannya berubah tetapi kekuatannya bisa jadi tidak terpengaruh.
Cara membedakannya
Lokasi. Memutih di tepi bekas horn, di titik kontak jig, atau di sudut komponen → kemungkinan besar tegangan. Di tengah sambungan, tepat pada zona yang menyatu → lebih mungkin panas.
Waktu munculnya. Sudah ada seketika → terjadi selama pengelasan. Muncul setelah disimpan atau setelah perubahan suhu → tegangan sisa yang berelaksasi, artinya tegangan memang terkunci di dalam komponen.
Coba anil. Memutih akibat tegangan biasanya berkurang atau hilang setelah dianil di bawah titik pelunakannya; retak mikro tidak. Pembeda yang andal.
Penanganan masing-masing
Memutih akibat tegangan — kurangi gaya penjepitan, periksa kesesuaian jig dengan komponen, kurangi interferensi sambungan, perbesar luas kontak horn untuk menyebarkan tekanan, perlambat kecepatan turun, dan perpanjang waktu tahan agar tegangan berelaksasi di bawah gaya. Perhatikan bahwa mengurangi energi las hanya sedikit membantu di sini.
Retak mikro termal — kurangi energi atau waktu, kurangi amplitudo, periksa kesejajaran horn terhadap komponen (ketidaksejajaran memusatkan energi secara setempat), dan periksa apakah pengarahnya terlalu tinggi.
Kabut akibat kristalisasi ulang — sulit dihilangkan; ini sifat materialnya. Bila tampilannya penting, letakkan sambungannya di luar pandangan pada tahap perancangan atau beralih ke resin amorf.
Satu saran untuk komponen bening
PC, PMMA, dan PETG membawa tuntutan tampilan yang tinggi dan kebetulan peka takik. Merancang sambungan pada bidang yang tak terlihat jauh lebih manjur daripada menyetel parameter sesudahnya — dan keputusan itu ada di gambar.
Kepekaan takik menurut material dan nilai interferensi menurut bentuk sambungan ada dalam buku-buku pegangan di halaman unduhan. Kendali gaya dan kecepatan turun tiap mesin ada di halaman mesin las ultrasonik.
Kirim foto dan jenis resinnya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.