
Mengendalikan Luberan Lelehan pada Pengelasan Ultrasonik
Cincin plastik yang terperas keluar di sekeliling sambungan: merusak tampilan, mengganggu perakitan, dan kadang harus dirapikan dengan tangan. Salah satu keluhan paling umum dalam pengelasan ultrasonik.
Jawabannya biasanya tidak terletak pada parameter.
Dari mana luberan berasal
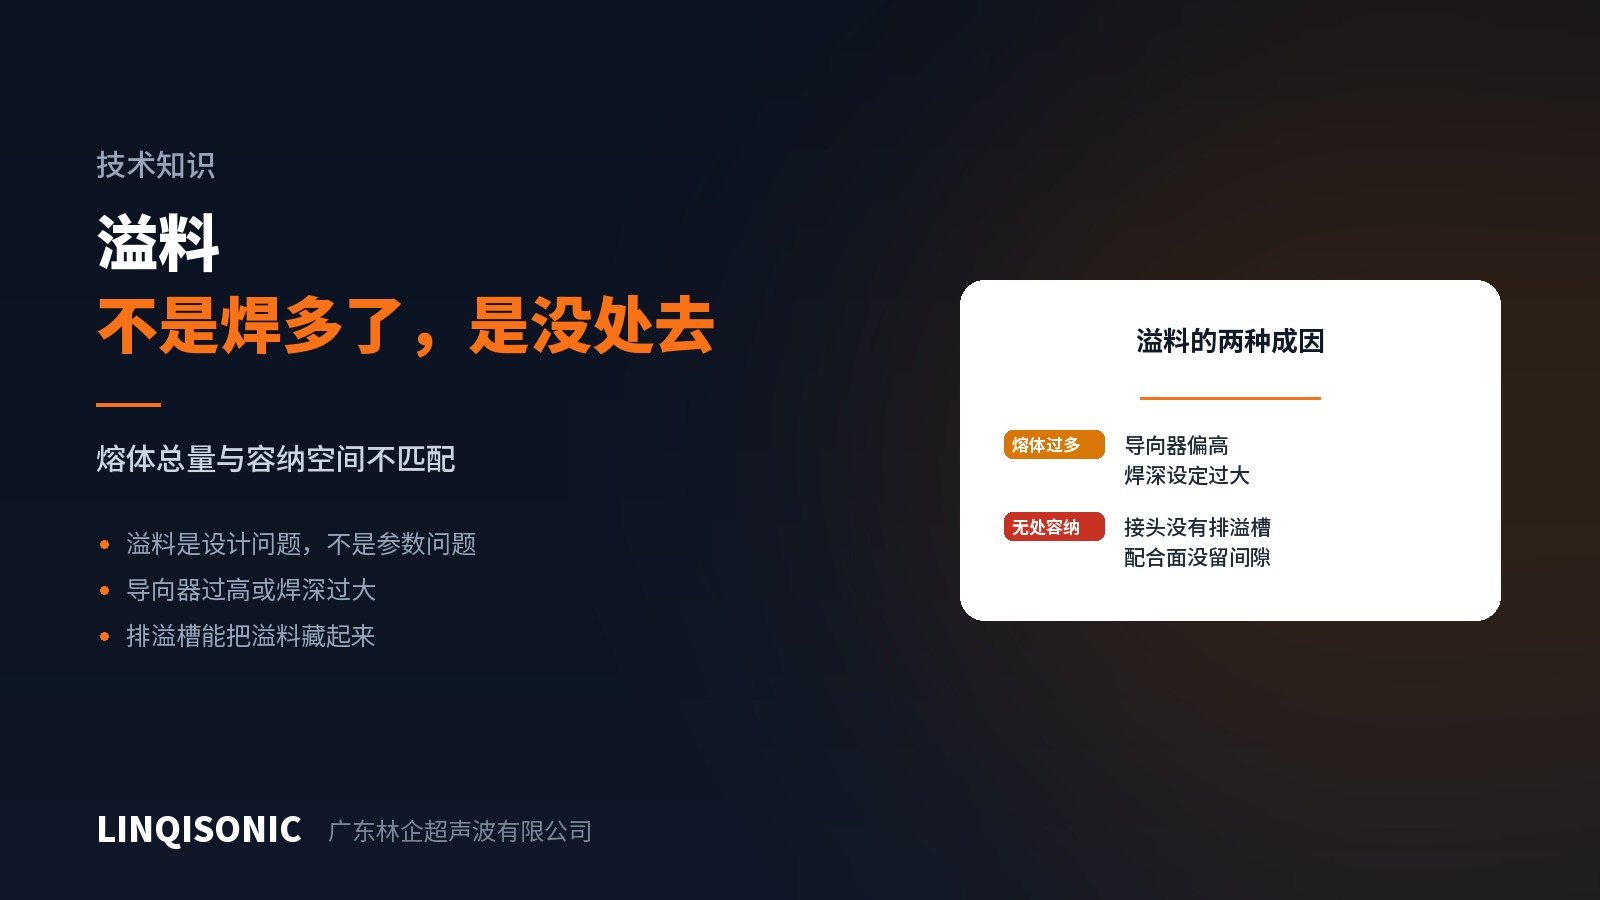
Logikanya sederhana: lelehan yang dihasilkan lebih banyak daripada yang sanggup ditampung sambungan, dan kelebihannya harus pergi ke suatu tempat.
Jadi hanya ada dua arah: lelehannya terlalu banyak, atau tidak ada tempat untuk menampungnya.
Arah pertama: lelehan terlalu banyak
Pengarah energinya terlalu tinggi. Tinggi pengarah menentukan volume yang tersedia untuk meleleh, dan harus disesuaikan dengan tebal dinding. Perubahan tebal dinding tanpa perubahan pengarah yang mengikutinya adalah penyebab paling umum.
Kedalaman las disetel terlalu dalam. Dalam mode kedalaman, jika langkah yang diperintahkan melebihi apa yang bisa disediakan pengarah, mesin terus menekan dan melelehkan material dasar di kedua sisi, sehingga volume lelehannya pasti melampaui celahnya.
Energi atau waktu disetel terlalu tinggi. Satu-satunya penyebab yang benar-benar parametrik — dan sering kali itu sendiri merupakan tambalan atas salah satu dari dua sebab di atas.
Arah kedua: tidak ada tempat menampungnya
Ini persoalan rancangan, dan paling mudah diselesaikan.
Tambahkan alur penampung luberan. Alur di sisi sambungan memungkinkan kelebihan lelehan mengalir ke dalam, bukan ke luar. Luberannya tetap ada tetapi tersembunyi di tempat yang tidak terlihat setelah perakitan. Perbaikan yang paling langsung dan paling manjur.
Gunakan sambungan geser. Lelehannya terkurung di antara bidang pasangannya, sehingga sambungan geser secara alami menghasilkan luberan tampak yang lebih sedikit daripada pengarah energi — layak dipertimbangkan bila tampilan itu penting.
Tambahkan ketinggian bertingkat. Tingkat di luar garis sambungan sekaligus menyembunyikan luberan dan membantu penepatan.
Apa yang masih bisa dilakukan parameter
Bila rancangannya sudah terkunci, masih ada sedikit ruang:
Kurangi gaya. Gayalah yang mendorong lelehan keluar dari sambungan; ambil bagian bawah rentang yang masih menjamin dudukan yang baik.
Beralih ke mode energi atau kedalaman. Mode waktu tidak mengompensasi apa pun, sehingga material yang sedikit lebih banyak berarti luberan yang lebih banyak. Mode energi membatasi masukan totalnya.
Periksa kontak horn ke komponen. Bila bidang kerjanya tidak sejajar dengan komponen, gaya terpusat di satu sisi dan luberannya berkumpul di situ. Luberan sepihak adalah tanda yang jelas.
Satu cara mendiagnosis
Lihat apakah luberannya merata di seluruh keliling atau terpusat di satu sisi.
Merata di seluruh keliling → persoalan volume lelehan; periksa tinggi pengarah dan setelan energinya.
Satu sisi → kesejajaran atau jig; periksa kontak horn dan penepatan komponennya.
Kadang ada kadang tidak → variasi material masuk; periksa tebal dinding dan toleransi tingginya.
Pemilihan mode dan kendali gaya berbeda antar mesin; ketersediaan mode energi dan jarak tercantum di halaman mesin las ultrasonik.
Dimensi alur penampung luberan, tinggi pengarah terhadap tebal dinding, dan sistem dimensi lengkap untuk delapan jenis sambungan ada dalam Panduan Pengarah Energi & Rancangan Sambungan di halaman unduhan.
Kirim gambar komponen dan fotonya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.