
Memilih Pemicu: Menentukan Kapan Pengelasan Mulai Dihitung
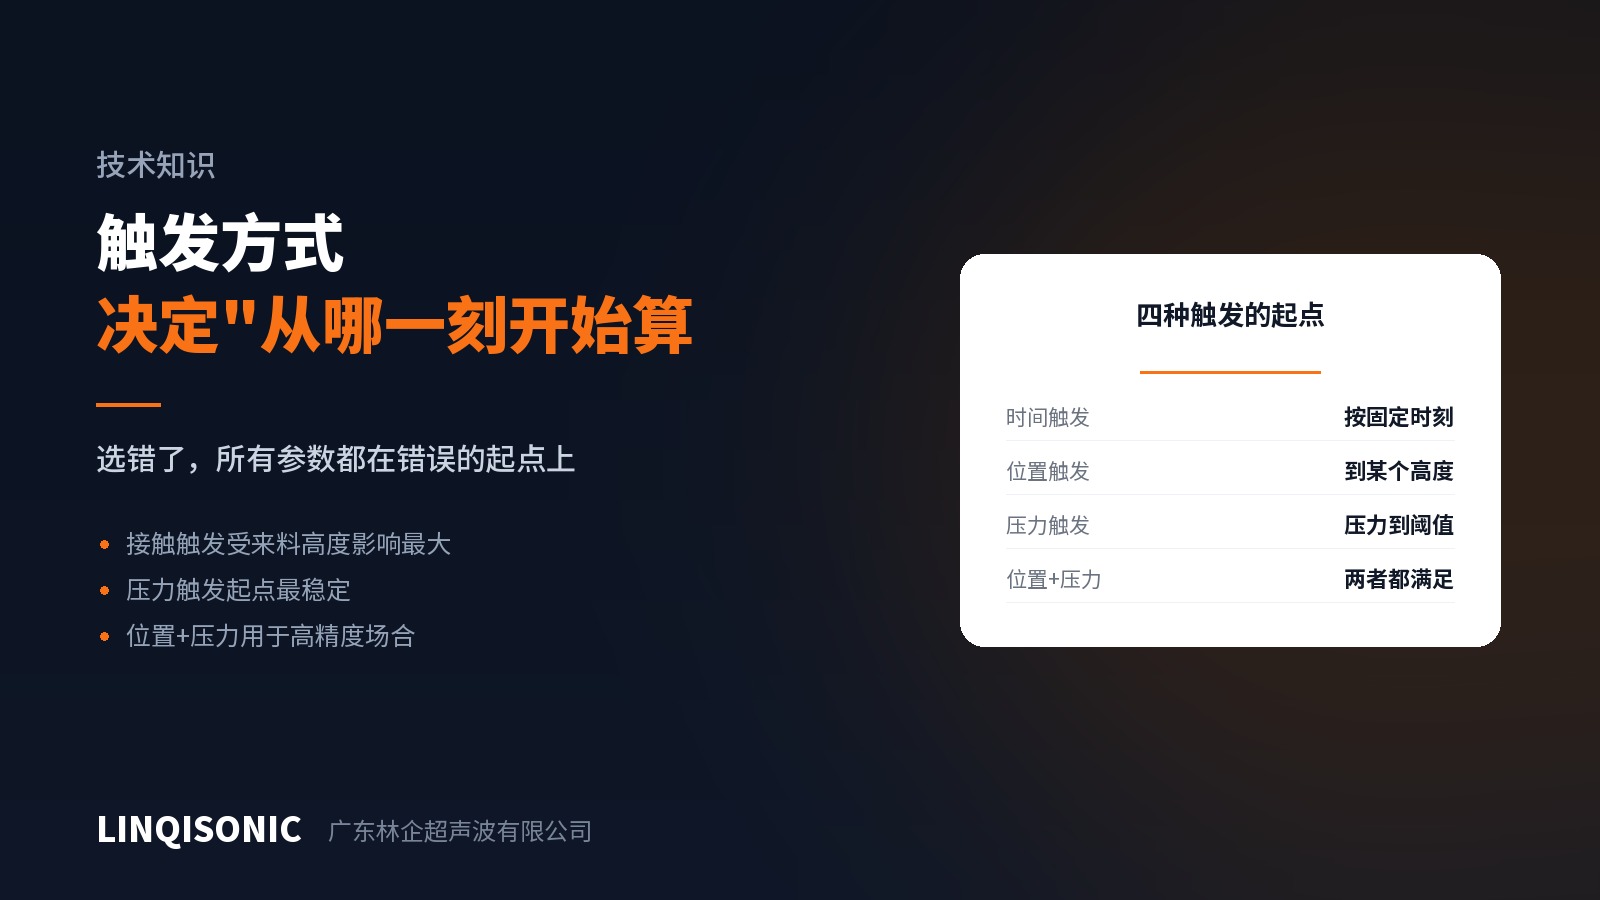
Saat menyetel mesin, perhatian tertuju pada amplitudo, waktu, dan gaya; metode pemicu jarang dipertimbangkan. Padahal pemicu itulah yang menentukan saat ultrasonik mulai menyala — dan titik awal yang salah membuat semua parameter berikutnya berdiri di atas acuan yang bergeser.
Empat metode pemicu
Pemicu waktu — ultrasonik menyala setelah selang tetap sejak gerakan turun dimulai. Paling sederhana, tetapi tidak memperhitungkan apakah horn benar-benar sudah mencapai komponennya. Dengan adanya toleransi tinggi atau kelonggaran jig, saat sentuh sebenarnya berbeda antar komponen.
Pemicu posisi — menyala ketika horn mencapai posisi tertentu, diacu dari titik nol mesin, sehingga toleransi tinggi material masuk langsung berubah menjadi perbedaan gaya kontak.
Pemicu gaya — menyala setelah horn menyentuh komponen dan mencapai gaya yang ditetapkan. Pilihan paling stabil: berapa pun tinggi komponennya, ultrasonik selalu dimulai dari kondisi gaya yang sama.
Posisi ditambah gaya — kedua syarat harus terpenuhi. Dipakai bila konsistensi titik awal sangat kritis, dan sekaligus menjaga terhadap komponen yang hilang atau salah letak.
Mengapa titik awal itu penting
Saat pertama sebuah las ultrasonik menentukan sangat banyak hal. Luas kontaknya paling kecil dan kerapatan energinya paling tinggi, dan di situlah ditentukan apakah pelelehan mulai dengan bersih.
Jika ultrasonik menyala sebelum horn duduk dengan benar, bagian pertama energinya terpakai untuk menekan komponen agar rapat, bukan untuk melelehkan bidang sambungannya. Pada setelan energi yang sama, bagian yang benar-benar terpakai untuk mengelas menjadi berbeda antar komponen.
Sebaliknya, jika ultrasonik menyala terlalu lambat, horn sudah mengubah bentuk komponennya, dan kondisi awalnya tetap tidak konsisten karena alasan yang berlawanan.
Kapan pemicu gaya menjadi keharusan
Toleransi tinggi material masuk lebar. Tinggi komponen cetak bervariasi lebih besar daripada dugaan, terutama pada komponen besar atau berdinding tipis. Pemicu gaya mengacu pada keadaan sentuh sebenarnya tiap komponen dan menyerap variasi itu.
Material lunak. PP, PE, dan TPU tertekan setelah bersentuhan, dan pemicu posisi kesulitan menetapkan di mana kontaknya dimulai.
Dinding tipis. Gaya kontak yang sedikit berlebih sudah mengubah bentuk komponen, sehingga titik awalnya harus tepat.
Komponen tampak. Tumbukan pada saat sentuh adalah sumber utama bekas; pemicu gaya dengan kecepatan turun yang lebih lambat memperbaikinya secara nyata.
Setelan pendamping yang mudah terlewat
Kecepatan turun sebelum pemicu pantas mendapat perhatian setara. Turun cepat berarti tumbukan lebih keras, bekas lebih berat, dan awalan yang kurang stabil; turun lambat memakan waktu siklus. Pengaturan yang masuk akal adalah turun cepat lalu melambat sebelum menyentuh, yang didukung banyak mesin sebagai profil kecepatan bertingkat.
Pilihan pemicu dan kendali kecepatan tiap mesin ada di halaman mesin las ultrasonik. Kirim gambar komponen dan toleransi material masuk ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.