
Enam Mode Pengelasan Ultrasonik dan Kapan Memakai Masing-Masing
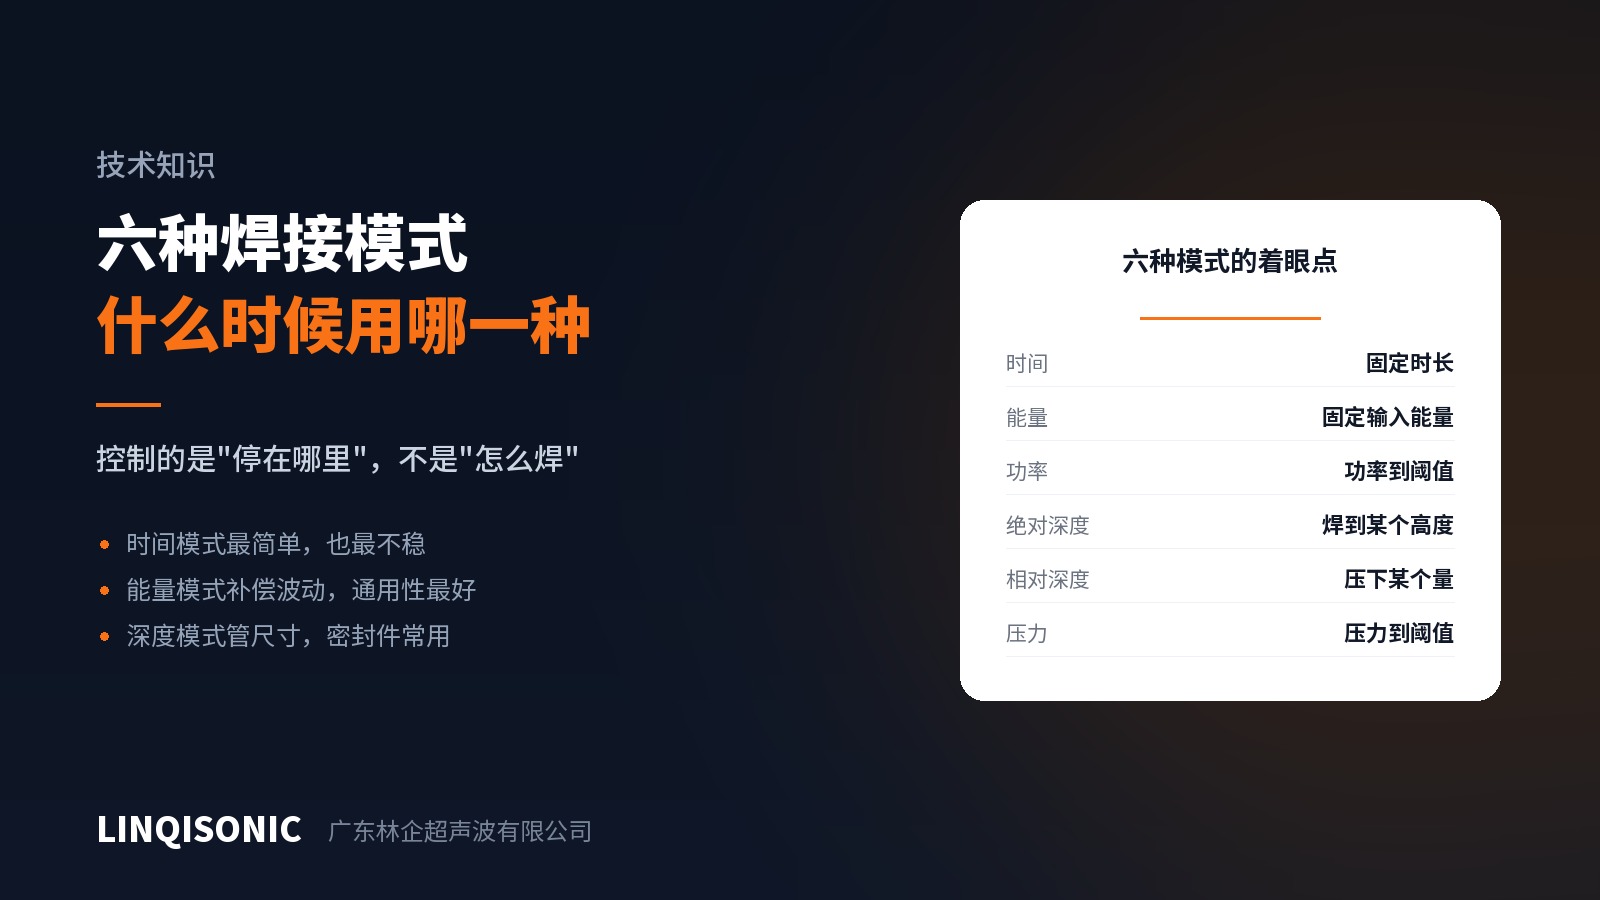
Mesin las ultrasonik umumnya menawarkan enam mode: waktu, energi, daya, kedalaman mutlak, kedalaman relatif, dan gaya. Yang mereka kendalikan bukan bagaimana las dibuat, melainkan syarat kapan pengelasan berhenti. Salah memilih, dan mesin yang sama akan bekerja jauh lebih buruk.
Mode waktu
Tetapkan durasi las; mesin berhenti setelah durasinya habis. Paling sederhana disiapkan.
Masalahnya, mode ini tidak mengompensasi apa pun. Material masuk lebih tipis, tekanan udara sedikit turun, horn sedikit aus — energi yang benar-benar sampai ke bidang sambungan berubah, tetapi mesin tetap mengelas selama waktu yang ditetapkan. Dalam produksi massal, mode waktu biasanya menjadi hal pertama yang menimbulkan masalah hasil baik.
Cocok untuk komponen sederhana, material masuk yang stabil, toleransi yang tidak ketat — atau untuk uji coba awal guna menemukan rentang kerja.
Mode energi
Tetapkan energi las; mesin berhenti ketika masukan kumulatifnya tercapai.
Ini mode yang paling umum berguna. Karena ia mengawasi berapa energi yang masuk, variasi kecil pada material atau kondisi terserap oleh siklus yang otomatis memanjang atau memendek. Untuk sebagian besar aplikasi, mode bawaan seharusnya mode energi, bukan mode waktu.
Mode daya
Berhenti ketika daya las mencapai ambang tertentu. Daya mencerminkan beban sesaat dan naik lalu turun selama pengelasan — mendaki saat pelelehan dimulai, menurun ketika lapisan lelehan mengubah impedansinya.
Cocok untuk kasus yang menuntut penangkapan keadaan lelehan tertentu, atau sebagai kriteria pendamping di samping mode lain.
Kedalaman mutlak dan relatif
Kedua mode ini mengendalikan dimensi secara langsung dan biasanya menjadi pilihan untuk sambungan kedap dan rakitan yang peka ukuran.
Kedalaman mutlak — berhenti pada tinggi keseluruhan tertentu. Ia mengendalikan tinggi jadi, cocok untuk rakitan dengan toleransi tinggi.
Kedalaman relatif — dari titik sentuh, menempuh jarak tertentu lalu berhenti. Ia mengendalikan berapa banyak material yang dilelehkan, cocok bila yang penting adalah volume yang menyatu itu sendiri.
Perbedaannya ada pada acuannya. Kedalaman mutlak mengacu pada titik nol tetap mesin, sehingga toleransi tinggi material masuk seluruhnya berpindah ke kedalaman lasnya. Kedalaman relatif mengacu pada titik sentuh sebenarnya pada setiap komponen, sehingga menyerap variasi tinggi tersebut. Bila tinggi material masuk bervariasi, kedalaman relatif lebih dapat diandalkan.
Mode gaya
Berhenti ketika gaya las mencapai nilai yang ditetapkan. Lebih jarang dipakai, terutama bila keadaan penjepitan akhirnya ditentukan.
Cara memilih
Urutan praktisnya:
Ukuran jadinya bertoleransi → mode kedalaman lebih dulu, kedalaman relatif bila tinggi material masuk bervariasi;
Volume yang menyatu harus konsisten dan ukurannya tidak kritis → mode energi;
Tahap uji coba, mencari rentang → mode waktu, lalu beralih ke energi atau kedalaman;
Produksi → mode apa pun yang dipakai, tetapkan pula batas pemantauan pada dimensi yang lain.
Butir terakhir itu yang paling penting. Mengelas dalam mode energi, tetap pantau kedalaman setelah las; mengelas dalam mode kedalaman, tetap pantau energinya. Mengendalikan dan menilai berdasarkan satu dimensi saja berarti melepaskan kemampuan mendeteksi kesalahan — komponen yang menyatu sempurna dan komponen yang tergencet bisa memiliki tinggi akhir yang sama tetapi energinya jauh berbeda.
Mode dan dimensi pemantauan tiap mesin ada di halaman mesin las ultrasonik. Kirim gambar komponen dan toleransinya ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.