
Mengapa Horn Ultrasonik Aus, dan Kapan Harus Diganti
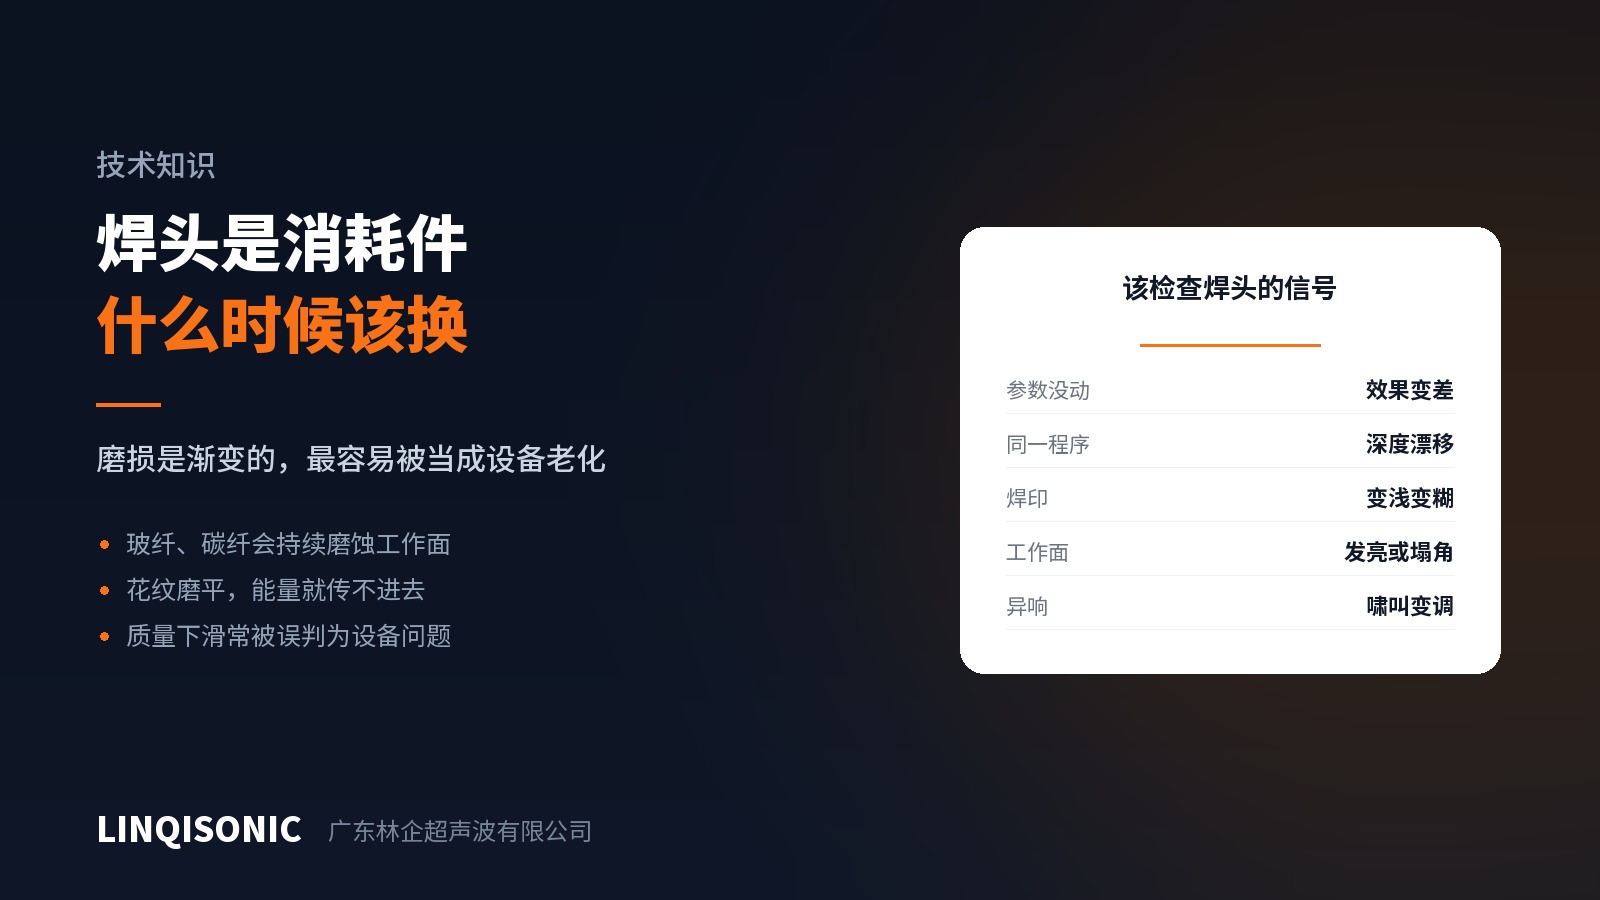
"Mesinnya sudah dua tahun dan rasanya tidak sebagus dulu." Itu salah satu keluhan layanan yang paling sering kami terima — dan pada sebagian besar kasus jawaban sebenarnya adalah horn-nya perlu diganti.
Horn adalah barang habis pakai
Horn bersentuhan langsung dengan benda kerja dan menerima getaran berfrekuensi tinggi serta gaya pada setiap siklus. Keausan pada bidang kerjanya tak terhindarkan; yang berbeda hanya lajunya.
Resin berpenguat serat kaca dan serat karbon — seratnya jauh lebih keras daripada resin dan mengikis bidang kerja seperti amplas halus. Makin tinggi kandungannya, makin cepat keausannya, dan karbon lebih agresif daripada kaca.
Perkakas pengelasan logam — bergantung pada gigi rol yang mencengkeram benda kerja untuk menyalurkan getaran, dan gigi rol itulah yang pertama menjadi rata.
Plastik tanpa pengisi — jauh lebih lambat, tetapi bukan nol, terutama bila ada bahan pengisi atau permukaan berlapis.
Mengapa sering salah didiagnosis
Keausan berlangsung bertahap. Tidak ada yang rusak pada hari tertentu; hasil baiknya menurun sedikit demi sedikit, parameternya merangkak naik sedikit demi sedikit, dan produk cacat sesekali perlahan menjadi hal biasa.
Sepanjang proses itu, operator mencurigai batch material lebih dulu, lalu jignya, lalu mesin yang menua. Horn — yang "kelihatannya masih baik-baik saja" — cenderung dipertimbangkan paling akhir.
Tanda-tanda yang perlu diamati
Parameter sama, hasil lebih buruk. Program sama, material sama, tetapi kekuatan atau kekedapannya tidak seperti dulu. Tanda paling langsung yang ada.
Kedalaman setelah las bergeser. Saat mengelas dalam mode kedalaman, tinggi setelah las perlahan menjauh dari nilai yang biasa. Sedikit material yang terkikis dari bidang kerjanya mengubah geometri.
Bekas las memudar atau kabur. Pada pengelasan logam, perhatikan bekas gigi rol pada komponen; ketika bekas itu menjadi dangkal atau tepinya melebar kabur, gigi rolnya sudah rata.
Bidang kerja mengilap atau membulat. Bidang kerja yang sehat mempertahankan tekstur dan tepi aslinya. Kilap setempat menandakan keausan terpusat; tepi yang membulat mengubah luas kontak sekaligus sebaran tekanannya.
Perubahan suara. Horn adalah komponen akustik yang dirancang pada frekuensi resonansi tertentu, dan kehilangan material menggeser sebaran massa serta resonansinya. Operator berpengalaman dapat mendengarnya.
Cara mengelolanya
Masukkan horn ke dalam rencana suku cadang. Dalam produksi massal komponen berpengisi atau komponen logam, horn adalah barang habis pakai terencana dengan selang penggantian — bukan barang yang dibeli setelah rusak.
Periksa secara terjadwal, bukan hanya saat ada masalah. Periksa bidang kerjanya per shift atau per jumlah keluaran, dan fotolah. Kecenderungannya jauh lebih informatif daripada satu penilaian tunggal.
Jangan meratakan bidang kerjanya sendiri. Panjang horn ditentukan oleh frekuensi resonansinya; penggerindaan yang tidak direncanakan menggeser resonansi, yang paling ringan mengorbankan efisiensi dan yang terburuk menyebabkan alarm generator atau horn retak. Perbaikan sebaiknya ditangani pihak yang dapat memverifikasi ulang frekuensinya.
Rawat juga cadangannya. Horn yang disimpan asal-asalan — terbentur, atau berkarat karena lembap — akan langsung bermasalah begitu dipasang.
Pemilihan material, hubungan antara penguatan dan profil, serta keseragaman amplitudo pada horn besar dibahas dalam Panduan Pemilihan & Rancangan Horn di halaman unduhan. Peralatannya ada di halaman mesin las ultrasonik.
Jika ragu tentang kondisi sebuah horn, foto bidang kerjanya dan kirim ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.