
Mengelas PP: Sambungan Kuat Tanpa Membekas di Permukaan
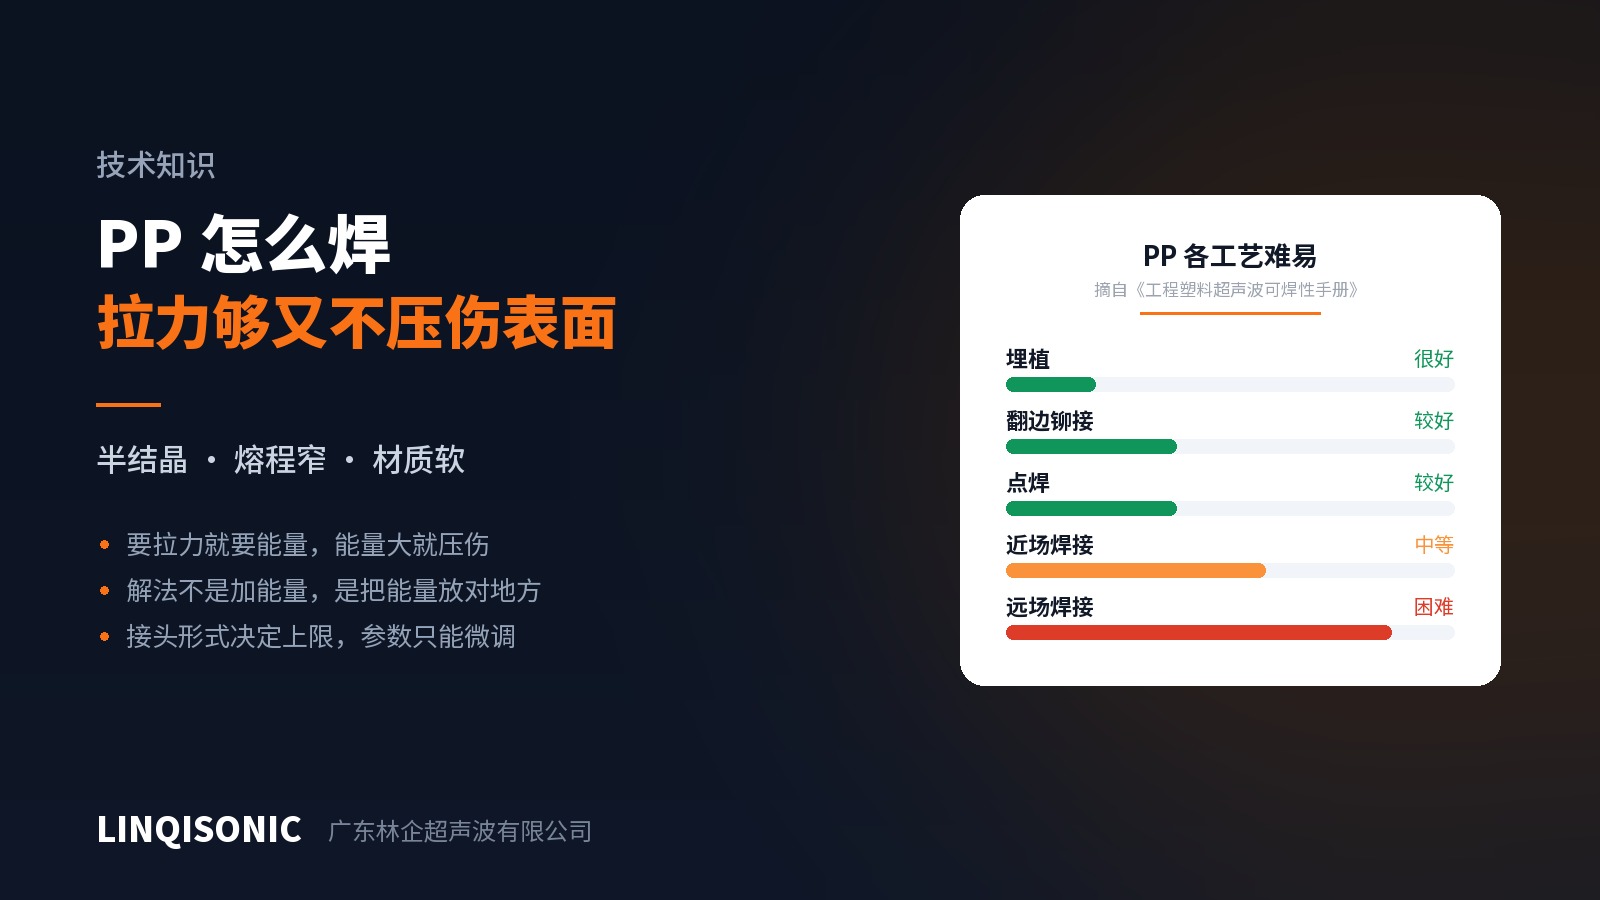
Untuk komponen PP (polipropilena), pelanggan biasanya menyebutkan dua sisi dari satu tuntutan yang sama: sambungannya harus kuat, dan permukaannya tidak boleh berbekas.
Pada PP kedua hal itu lebih sulit dipenuhi bersamaan dibanding pada kebanyakan material, karena keduanya menarik ke arah berlawanan. Kekuatan menuntut energi yang tersalurkan ke bidang sambungan; dan begitu energinya naik, permukaan PP yang relatif lunak menerima cetakan dari horn.
Jawabannya bukan berkompromi di antara keduanya, melainkan mengubah pendekatan: jangan menaikkan energi total — aturlah agar lebih sedikit energi yang melewati permukaan dan lebih banyak yang tinggal di bidang sambungan.
Mulailah dari apa itu PP
Dalam buku pegangan Keterlasan Plastik Teknik kami, nilai PP tersebar lebar: sangat baik untuk penanaman sisipan, baik untuk staking dan pengelasan titik, sedang untuk pengelasan medan dekat, dan sulit untuk medan jauh.
Sebaran itu sendiri adalah penjelasannya. PP bersifat semikristalin, dengan titik leleh tertentu dan rentang leleh sempit; ia juga memiliki redaman internal tinggi dan kekakuan rendah, sehingga gelombang akustik cepat melemah di dalamnya. Di mana pun horn dapat menekan dekat sambungan — penanaman sisipan, staking, pengelasan titik, pengelasan medan dekat — semuanya berjalan baik. Begitu getaran harus merambat melalui badan komponen menuju sambungan yang jauh, yang tiba di sana sangat sedikit.
Kesimpulan pertama: rancang komponen PP untuk medan dekat, dan hindari medan jauh sebisa mungkin. Keputusan itu diambil di gambar dan tidak dapat ditebus kemudian.
Dari mana kekuatannya berasal
Bentuk sambungan menetapkan langit-langitnya; parameter hanya menghaluskan.
Untuk material semikristalin, sambungan geser umumnya mengungguli pengarah energi. Pengarah energi mengandalkan pelelehan seketika di puncaknya lalu mengalir, dan dengan rentang leleh PP yang sempit, saat itu sulit direproduksi — dalam satu batch sebagian komponen menyatu penuh dan sebagian kurang. Sambungan geser menghasilkan panas lewat gesekan berkelanjutan sepanjang suaian paksa, sehingga pelelehan maju bertahap sepanjang bidang pasangannya; prosesnya jauh lebih terkendali dan luas lasnya lebih besar.
Kedalaman las lebih menentukan daripada gaya. Kekuatan berasal dari luas yang benar-benar menyatu, bukan dari seberapa kuat komponen ditekan. Gaya ada untuk menjaga permukaan tetap bersentuhan dan memadatkan lelehan; terlalu besar, gaya itu memeras lelehan keluar dari sambungan sekaligus membekaskan permukaan. Di sinilah banyak penyetelan mesin salah arah.
Jig harus menopang komponen. PP berkekakuan rendah dan melendut di bawah gaya las. Jika jig hanya menopang tepinya, bagian tengah turun, tekanan sebenarnya berbeda-beda sepanjang sambungan, dan hasilnya adalah las yang di sebagian tempat baik dan di tempat lain kurang. Luas tumpuannya harus memadai dan mengikuti kontur komponen.
Melindungi permukaan
1. Perbesar luas kontak horn. Pada gaya yang sama, melipatgandakan luas kontak membuat tekanannya separuh. Bidang kerja horn sebaiknya mengikuti daerah kontak komponen, bukan bertumpu pada satu bidang kecil.
2. Letakkan titik kontak pada bidang non-tampak. Sekali lagi keputusan tahap perancangan. Sebagian besar komponen PP punya sisi terlihat dan sisi tersembunyi; taruh kontak horn di tempat yang tidak terlihat setelah perakitan dan masalahnya lenyap.
3. Kendalikan kecepatan turun dan metode pemicu. Sebagian besar bekas berasal dari horn yang tiba terlalu cepat di permukaan. Menurunkan kecepatan turun dan memicu berdasarkan posisi atau gaya alih-alih sentuhan memberi perbedaan yang terlihat.
4. Pertimbangkan frekuensi lebih tinggi bila sesuai. Frekuensi lebih tinggi berarti amplitudo lebih kecil untuk energi yang sama, yang lebih lembut terhadap dinding tipis dan bidang tampak; imbalannya adalah daya tersedia lebih rendah dan luas las maksimum lebih kecil. Ini cocok untuk komponen kecil, tipis, dan kritis tampilan — komponen besar tetap menuntut frekuensi lebih rendah.
5. Perhatikan kondisi bidang kerja horn. Kekasaran atau kerusakan pada bidang kerja berpindah satu banding satu ke PP. Ini lebih terlihat pada material lunak daripada material kaku dan pantas diperiksa berkala.
Menyatukan semuanya
Kembali ke pertentangan awal. Ketika kekuatan dan tampilan berbenturan, kerjakan dengan urutan ini:
Pastikan apakah rancangannya medan dekat — jika medan jauh, perbaiki dulu itu; selainnya hanya tenaga terbuang.
Tinjau bentuk sambungannya — mengganti pengarah energi dengan sambungan geser sering memperbaiki kekuatan dan tampilan sekaligus, karena peleburannya lebih tuntas dan energi total yang dibutuhkan lebih kecil.
Lalu luas kontak horn dan metode pemicu — keduanya langsung menentukan bekas di permukaan.
Baru setelah itu setel parameter. Parameter menghaluskan rancangan yang baik; parameter tidak menyelamatkan rancangan yang buruk.
Mengerjakannya terbalik — menguras seluruh ruang parameter dulu, lalu menyalahkan materialnya — adalah jalan yang paling umum dan paling banyak memakan waktu.
Di mana acuan lengkapnya
Artikel ini membahas penalaran untuk PP. Buku pegangan Keterlasan Plastik Teknik memberi penilaian tingkat kesulitan lengkap untuk termoplastik teknik umum pada pengelasan medan dekat, pengelasan medan jauh, staking, penanaman sisipan, dan pengelasan titik, beserta acuan kompatibilitas material berbeda. Panduan Pengarah Energi & Rancangan Sambungan memberi sistem dimensi lengkap untuk delapan jenis sambungan, termasuk pengelompokan interferensi sambungan geser menurut ukuran komponen. Keduanya tersedia di halaman unduhan.
Komponen PP biasanya dirancang untuk medan dekat, dengan tuntutan khusus pada langkah, kendali gaya, dan metode pemicu. Konfigurasi tiap model ada di halaman mesin las ultrasonik.
Untuk penilaian komponen PP, kirim gambar atau sampel ke 1427498429@qq.com, atau hubungi +86 769 8202 9510 / +86 137 6001 0932.